Maison

bloguer

bloguer

  • De petites fissures apparaissent à la surface des lames en alliage après utilisation — peuvent-elles encore être utilisées ?
    Jul 03, 2026
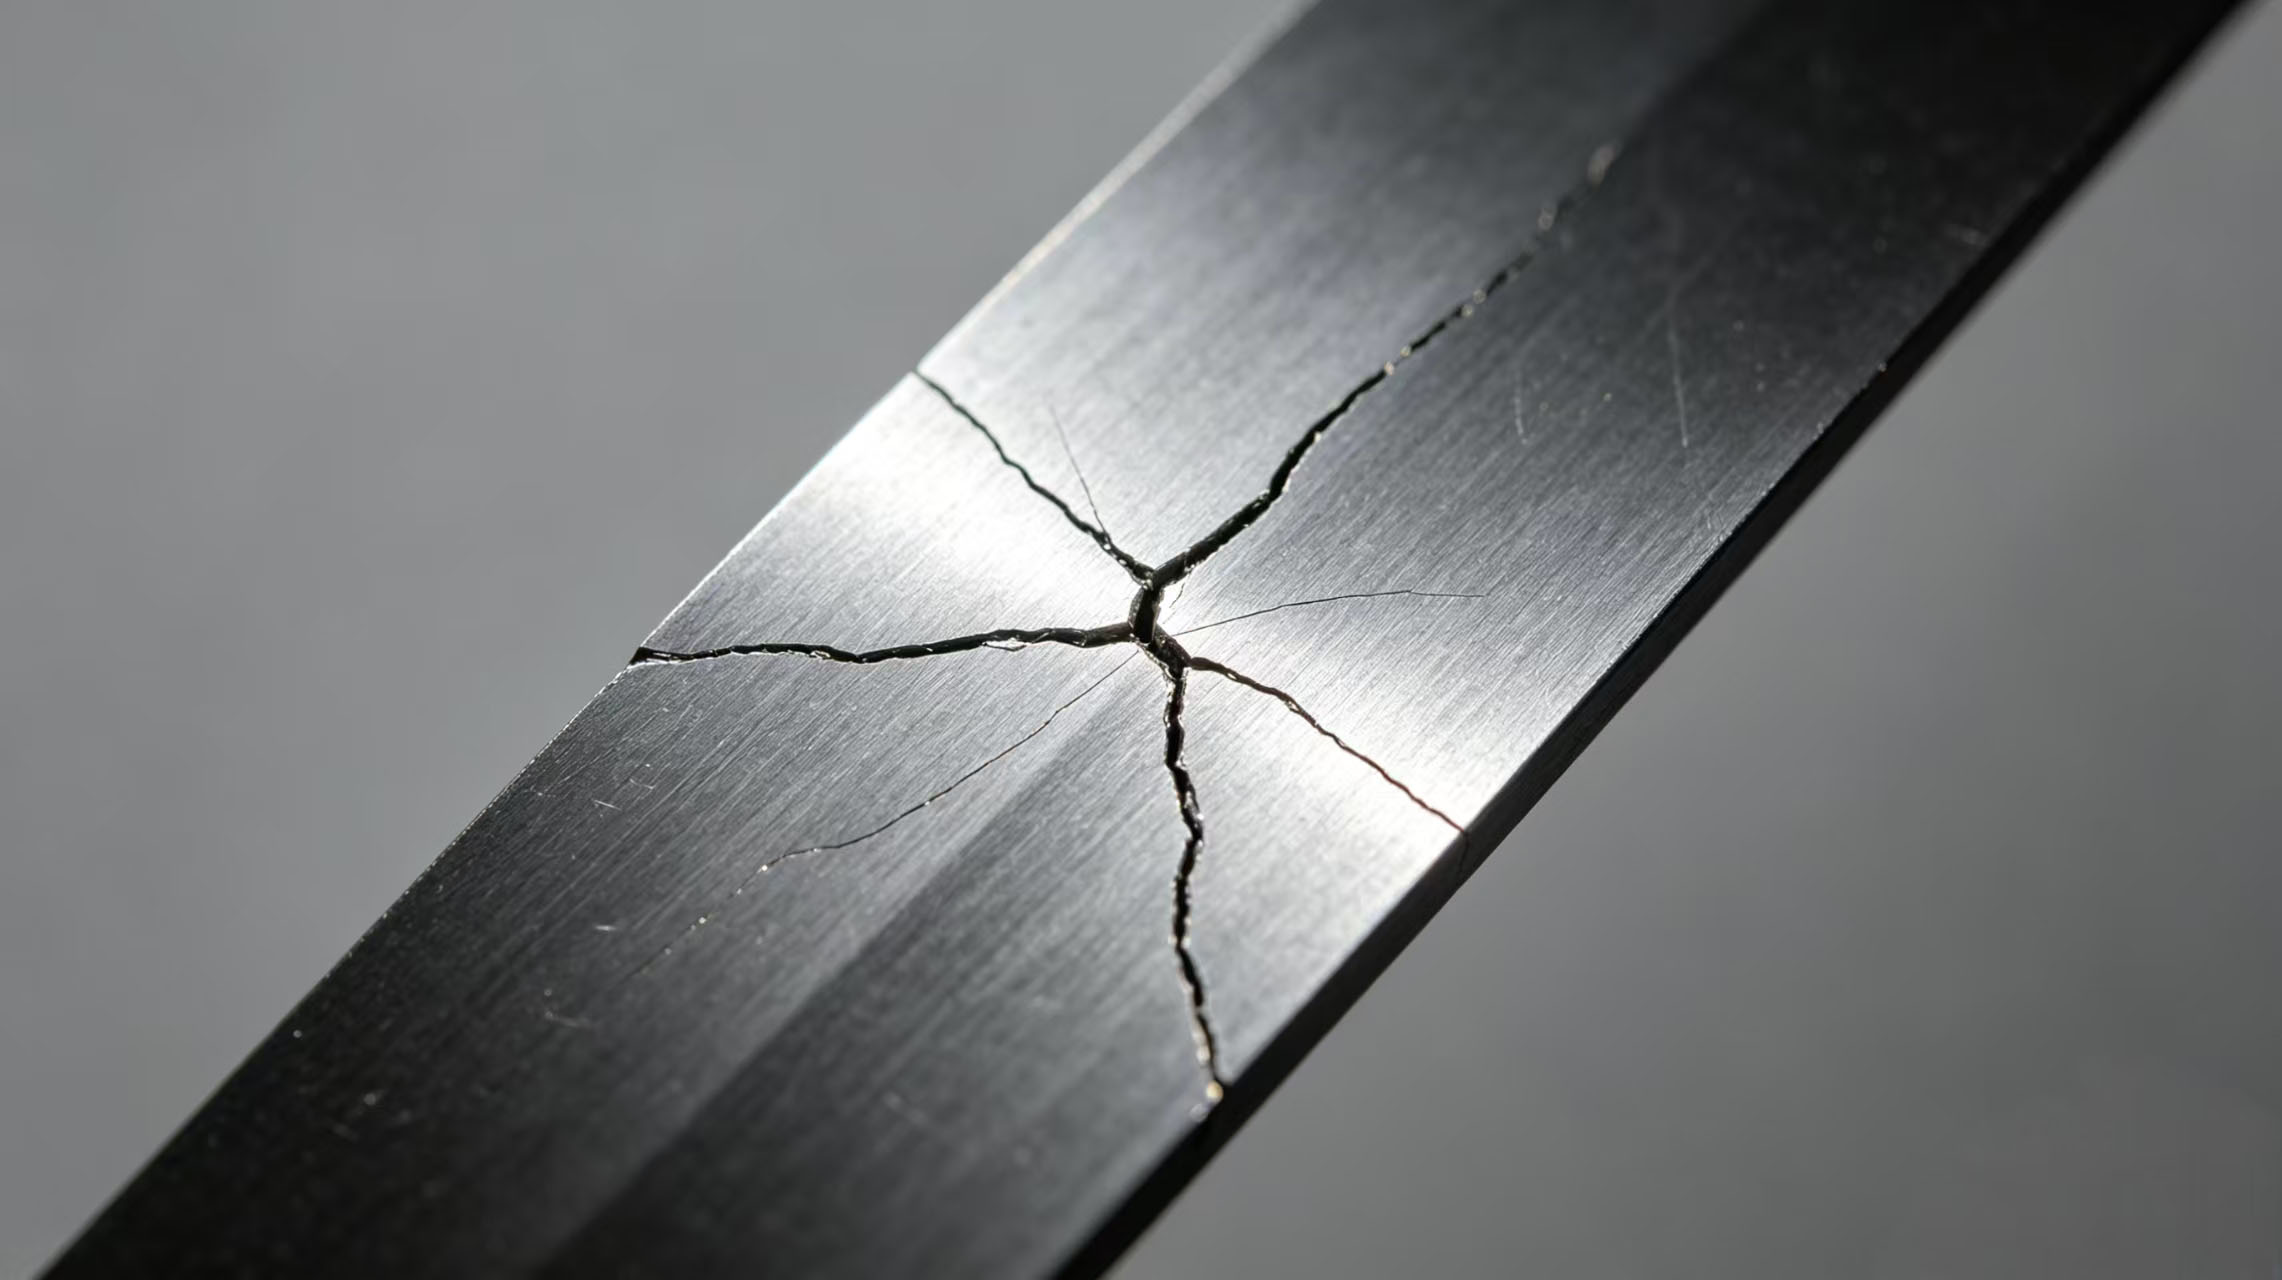
    Lors de la production par refendage, il arrive que les opérateurs découvrent de petites fissures à la surface des lames en alliage. Certaines sont visibles à l'œil nu, d'autres uniquement à la loupe. Face à une telle situation, la première réaction est souvent : « La lame est-elle encore utilisable ? » Forte de son expertise en science des matériaux et de son expérience de terrain, la société Mingbai Mechanical Tool Technology Co., Ltd. vous propose des critères d'évaluation et des recommandations de traitement. 1. Deux types de fissures : fissures superficielles et fissures profondes microfissures de surfaceLa profondeur est généralement inférieure à 0,05 mm et se limite à la couche superficielle de la lame. Ces fissures peuvent être causées par des contraintes thermiques dues au meulage, au retrait du revêtement ou à un impact mineur. Si la fissure ne s'étend pas jusqu'au tranchant et que le matériau de la lame est un acier dur, il n'y a pas lieu de s'inquiéter. lame en acier rapide, il peut être temporairement utilisable dans des conditions de faible charge. Fissures profondesLa profondeur dépasse 0,1 mm ou s'étend de la surface vers l'intérieur. Ces fissures proviennent souvent de contraintes excessives dues au traitement thermique, de microfissures de trempe ou d'une fatigue à long terme. Dès l'apparition d'une fissure profonde, lame en carbure peut se briser complètement à tout moment et doit être immédiatement mise hors service. 2. Causes fréquentes des fissures 1. Brûlure par broyageLors de l'affûtage, une vitesse d'avance excessive ou un refroidissement insuffisant provoquent une surchauffe localisée, générant des fissures de meulage. Ces fissures sont généralement en réseau ou linéaires fines, réparties près du tranchant. Fréquentes dans lames circulaires de refendage de précision.  2. Défauts de traitement thermiqueUne température de trempe trop élevée ou un revenu inadéquat laissent des contraintes résiduelles excessives à l'intérieur de la lame, qui se libèrent lentement pendant l'utilisation et provoquent des fissures. 3. Fissures de fatigueLames en alliage pour le refendage de l'acier au silicium sont soumises à des contraintes de coupe alternées sur de longues périodes, et des fissures de fatigue apparaissent aux points de concentration des contraintes. 4. Fissures d'impactLa lame subit un impact inattendu (comme des joints de matériaux ou des inclusions dures), provoquant un écaillage localisé qui se propage en une fissure. 5. Fissures du revêtementLes revêtements PVD sont durs mais fragiles. Sous l'effet d'un choc important, le revêtement peut se fissurer tandis que le substrat reste intact. De telles fissures n'affectent que la durée de vie du revêtement ; le substrat, lui, reste intact. lames en alliage revêtu peut continuer à être utilisé. 3. Méthode en trois étapes pour déterminer s'il peut encore être utilisé Étape 1 : Identifier l'emplacement de la fissure · Fissure sur le bord → Dangereux, des morceaux peuvent se détacher lors de la coupe, doit être mis hors service.• Fissure dans une zone non soumise à contrainte du corps de la lame, par exemple près de l'alésage → Risque moindre, peut être utilisée avec une surveillance à court terme.• Fissure sur la face d'extrémité mais ne s'étendant pas jusqu'au diamètre extérieur → Inspection en profondeur plus approfondie nécessaire.  Étape 2 : Évaluer la profondeur de la fissure Observez à l'aide d'une loupe grossissante de 10x ou plus. Si la fissure est aussi fine qu'un cheveu et ne traverse pas la surface, il peut s'agir d'une fissure superficielle.• Utiliser un test de ressuage : nettoyer la lame, appliquer le pénétrant, essuyer, puis appliquer le révélateur. Si la ligne de révélation est continue et nette → la fissure est relativement profonde.Grattez délicatement avec un ongle ou un objet métallique. Si vous sentez une rainure marquée, la profondeur peut dépasser 0,1 mm.  Étape 3 : Décider en fonction des conditions de travail • Faible vitesse, faible charge, position non critique pour la sécurité → une fissure de surface peut être temporairement utilisable, mais augmenter la fréquence d'inspection.· Ligne de production automatisée à haute vitesse et à charge élevée → toute fissure doit être mise hors service.· Découpe de matériaux précieux ou mise en danger du personnel → remplacer immédiatement. 4. Tolérance aux fissures pour différents matériaux de lames · Lames en acier rapideBonne ténacité, les microfissures de surface permettent une utilisation à court terme sous surveillance.· Lames en carbureTrès fragile, toute fissure doit être mise hors service immédiatement. Les fissures dans le carbure se propagent extrêmement rapidement.  · Lames en acier inoxydable: Excellente ténacité, tolérance relativement élevée aux fissures de surface.· Lames revêtuesSi seul le revêtement est fissuré et que le substrat est intact, ils peuvent continuer à être utilisés, mais l'effet protecteur du revêtement est réduit. 5. Intervention d'urgence en cas de lames fissurées Si vous devez temporairement utiliser un lame de refendage personnalisée avec un crack, suivez ces règles : 1. Réduisez la vitesse de coupe à moins de 60 % de la normale.2. Diminuez l'écart et le chevauchement des lames pour réduire l'impact.3. Arrêtez-vous toutes les 30 minutes pour vérifier si la fissure s'est propagée.4. Installez une protection autour de la lame. 6. Comment prévenir les fissures ? · Standardiser l'affûtage: Renvoyer à l'usine pour rectification CNC, contrôle de la vitesse d'avance et refroidissement afin d'éviter les brûlures de rectification.· Optimiser le traitement thermiqueChoisissez des fournisseurs disposant de capacités d'inspection métallographique pour garantir un revenu adéquat.· Sélectionnez le matériau appropriéPour les conditions d'utilisation intensives, choisissez des lames circulaires plus résistantes à l'usure.· Inspecter avant l'installationVérifiez le tranchant et la surface de chaque nouvelle lame à l'aide d'une loupe. 7. Recommandations et services d'inspection de Mingbai Technology La société Mingbai Mechanical Tool Technology Co., Ltd. recommande la mise hors service immédiate de toute lame présentant une fissure atteignant le bord ou d'une profondeur supérieure à 0,1 mm. Pour les fissures dont la profondeur est indéterminée, vous pouvez renvoyer la lame au laboratoire de Mingbai pour un contrôle par ressuage ou par magnétoscopie. Nous vous fournirons un rapport d'inspection indiquant clairement l'emplacement, la longueur et la profondeur de la fissure, et concluant à son aptitude à être utilisée ou mise au rebut.  Conclusion Les petites fissures n'entraînent pas nécessairement une mise au rebut immédiate, mais il ne faut jamais les négliger. L'emplacement, la profondeur, les conditions de travail et le matériau déterminent conjointement le devenir d'une lame fissurée. En cas de doute, la solution la plus sûre est de la mettre hors service, de l'inspecter et de consulter un fabricant spécialisé. Mingbai Technology propose des services d'inspection des fissures et d'évaluation des risques.Site web : www.mingbaiblade.com
  • Si les lames de la refendeuse produisent un bruit aigu pendant la coupe, s'agit-il d'un problème de lame ou d'un problème d'équipement ?
    Jun 30, 2026
    Lors des opérations de refendage de métaux, un bruit sec et perçant provenant des lames de la refendeuse pendant la coupe constitue un signal d'alarme. Ce bruit perturbe l'environnement de travail et indique souvent des problèmes potentiels au niveau de la lame ou de l'équipement. Nombre d'opérateurs peinent à identifier la source du bruit et remplacent les lames à l'aveugle ou interrompent la production pour inspection, ce qui représente une perte de temps et un surcoût. Forte d'une vaste expérience en matière de diagnostic sur site, la société Mingbai Mechanical Tool Technology Co., Ltd. vous aide à déterminer rapidement si le bruit sec provient de la lame ou de l'équipement. 1. Deux sources typiques de bruit aigu  1. Un crissement continu à haute fréquence (semblable à un grincement de métal) Ce son est continu, aigu et généralement lié à la fréquence de rotation de la lame ou de son axe. Causes fréquentes : • L'écart entre les lames est trop faible, les bords supérieur et inférieur frottent l'un contre l'autre.• Lubrification insuffisante, frottement à sec entre la lame et le matériauAngle de dépouille trop faible, surface de contact excessive entre le corps de la lame et le matériau• Rugosité de surface de la lame trop élevée, entraînant un coefficient de frottement élevé 2. Bruit d'impact périodique (semblable à un « clic » ou un « clac ») Ce son se produit de façon rythmique, une ou plusieurs fois par tour. Causes fréquentes : Le tranchant de la lame est ébréché ; la zone ébréchée entre en contact avec le matériau lors de la rotation.• Excentricité de la lame ou de l'arbre de lame, produisant un impact à chaque tour• Jeu excessif entre l'alésage de la pale et l'arbre de la pale, provoquant un jeu de la pale sur l'arbre. 2. Diagnostic en trois étapes : Lame ou équipement ? Étape 1 : Test à vide  Retirez le matériau et laissez les lames de la refendeuse tourner à vide. Si le bruit disparaît, le problème provient du matériau ou des paramètres de coupe. Si le bruit persiste, le problème provient de la lame ou de l'équipement. Étape 2 : Test d'échange Déplacez la lame circulaire bruyante sur une autre machine en bon état de fonctionnement et mettez-la en marche. Si le bruit se déplace avec la lame, le problème vient de celle-ci. Si le bruit reste associé à la machine d'origine, le problème vient de l'équipement. Étape 3 : Inspection composant par composant Retirez la lame et faites tourner l'arbre de lame seul ; écoutez tout bruit anormal de roulement.• Vérifier le faux-rond de l'arbre de la lame (mesurer avec un comparateur à cadran ; le faux-rond radial doit être ≤ 0,005 mm).• Vérifier l’écartement de la lame (mesurer avec une jauge d’épaisseur ; il doit être de 5 à 10 % de l’épaisseur du matériau). 3. Problèmes de bruit liés aux pales 1. Ébréchure des bords Lames circulaires pour le refendage de bandes d'acier inoxydable De minuscules éclats peuvent se former sur les bords au contact de zones dures du matériau. Lorsque la zone ébréchée entre en contact avec le matériau, elle produit un « clac » périodique.  2. Usure irrégulière des bords Lames en alliage pour le refendage de l'acier au silicium Ces pièces sont sujettes à l'usure localisée en raison de la dureté du matériau. Le contact alterné entre les zones usées et non usées produit un grincement périodique. 3. Décollement du revêtement Après le revêtement PVD de lames de refendage à grande vitesse Lorsque le revêtement se décolle, le substrat exposé présente un coefficient de frottement plus élevé avec le matériau, générant un crissement continu. 4. Déformation de la lame Lames circulaires ultra-minces peut se déformer au niveau de la face d'extrémité lors du traitement thermique ou de l'utilisation, ce qui provoque une ondulation de la trajectoire du bord pendant la rotation et produit un bruit à haute fréquence. 4. Problèmes de bruit liés à l'équipement 1. Dommages aux roulements Lorsque les roulements de broche sont usés ou piqués, les éléments roulants passant sur les zones endommagées produisent des vibrations et des crissements à haute fréquence, qui s'intensifient avec l'augmentation de la vitesse.  2. Arbre de lame coudé Un axe de lame légèrement courbé crée un impact radial à chaque tour, produisant un son d'impact rythmé. 3. Jeu excessif des engrenages Les engrenages de transmission usés, présentant un jeu accru, produisent un bruit d'impact lors de l'engrènement sous charges de coupe. 4. Défaillance du système de lubrification Un lubrifiant insuffisant ou des passages d'huile obstrués entraînent un fonctionnement à sec des roulements et des engrenages, produisant des grincements métal contre métal. 5. Solutions Problèmes liés à la lame : · Ébréchure ou usure → retour à l'usine pour réaffûtage ou remplacement.• Revêtement qui s'écaille → appliquer une nouvelle couche ou remplacer par lames de refendage personnalisées.· Déformation → vérifier la planéité ; mettre au rebut si hors tolérance. Problèmes liés au matériel : · Dommages aux roulements → remplacer les roulements de broche et inspecter l'arbre de la lame.· Arbre de lame tordu → redresser ou remplacer.• Système de lubrification → nettoyer les conduits d'huile et remplacer le lubrifiant. 6. Services de diagnostic de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. propose des services de diagnostic du bruit : • Diagnostic audio à distance gratuit (enregistrez le son de l'équipement en fonctionnement et envoyez-le-nous).• Tests de vibration sur site à l'aide d'un vibromètre pour capturer les données spectrales.• Établir un rapport de diagnostic identifiant clairement la source du bruit et proposant des solutions.• Fournir des recommandations pour la réduction du bruit (réglage de l'écartement, amélioration de la lubrification, sélection des lames).  7. Étude de cas Une usine de refendage de bandes d'acier inoxydable a entendu un bruit perçant, aigu et continu provenant de lames circulaires pour une découpe de précision Lors de la découpe, le client a essayé des lames de trois fournisseurs différents, mais le bruit persistait. Les ingénieurs de Mingbai ont effectué une inspection sur place et ont constaté que le jeu radial du palier de l'arbre de la lame inférieure était de 0,08 mm (norme ≤ 0,02 mm) et que la cage du palier était fracturée. Après le remplacement du palier, le bruit a complètement disparu. Conclusion Si les lames de votre refendeuse émettent un bruit aigu pendant la coupe, cela peut provenir d'un problème de lame ou d'un dysfonctionnement de l'équipement. Pour identifier rapidement la source du problème, suivez la méthode en trois étapes : « test à vide + test avec lame de rechange + inspection composant par composant ». Mingbai Technology est à votre disposition pour éliminer ce bruit et rétablir une production fluide grâce à son expertise en diagnostic.Site web : www.mingbaiblade.com
  • Quelles sont les conditions cachées derrière les promesses de « réaffûtage gratuit » des fabricants de lames mécaniques ?
    Jun 29, 2026
    Lors de l'achat de lames sur mesure, de lames circulaires ou de lames de refendage, de nombreux fabricants mettent en avant un « réaffûtage gratuit » pour attirer les clients. L'offre semble alléchante : renvoyer la lame émoussée pour la faire réaffûter gratuitement. Cependant, la société Mingbai Mechanical Tool Technology Co., Ltd. vous rappelle : L'affûtage gratuit ne signifie pas un affûtage inconditionnel.Cet article révèle les restrictions courantes qui se cachent derrière les offres « gratuites ». 1. Pourquoi les fabricants proposent-ils un « réaffûtage gratuit » ? • Afin d’attirer des partenariats à long terme et d’accroître la fidélité de la clientèle• Comprendre les habitudes d'utilisation des clients grâce à un réaffûtage et obtenir des opportunités de réapprovisionnement• Identifier les lames arrivant en fin de vie lors de l'affûtage et générer de nouvelles commandes 2. Les six affections cachées les plus courantes  1. Seul le premier réaffûtage est gratuit. L'offre « réaffûtage gratuit » de nombreux fabricants ne couvre en réalité que le premier réaffûtage, les suivants étant payants. Lame circulaire pour une découpe de précision Il nécessite généralement 3 à 5 réaffûtages au cours de son cycle de vie complet. 2. Usure normale uniquement, pas de dommages anormaux Si une lame présente des ébréchures, des fissures, des déformations ou toute autre usure anormale, le service d'affûtage gratuit n'est généralement pas applicable. Les fabricants considèrent ces défauts comme une « utilisation inappropriée » et exigent une réparation payante ou la mise au rebut de la lame. 3. Fréquence d'affûtage liée à l'épaisseur restante de la lame Lorsque l'épaisseur de la lame enlevée lors du réaffûtage cumulé dépasse 10 à 15 % de son épaisseur initiale, les fabricants peuvent refuser tout réaffûtage supplémentaire, arguant que la lame a « atteint sa limite de durée de vie ». Cependant, pour lames sur mesure en acier rapide, un nombre raisonnable de réaffûtages devrait être plus élevé. 4. Les frais d'expédition ne sont pas inclus. Le « réaffûtage gratuit » n'inclut souvent pas les frais d'expédition. lame de refendeuse robuste Le poids peut atteindre plusieurs dizaines de kilogrammes, et les frais d'expédition aller-retour peuvent dépasser la valeur de l'affûtage lui-même.  5. Exigences minimales de fréquence de retour Certains fabricants exigent que les clients renvoient les lames pour un réaffûtage un certain nombre de fois par an, sous peine de perdre la gratuité. Cela pose problème aux utilisateurs de lames en alliage pour le refendage en petites séries se rencontrer. 6. Aucune garantie de performance après réaffûtage Le problème le plus souvent passé sous silence est que certains fabricants ne fournissent pas de rapports d'inspection après un réaffûtage gratuit et ne garantissent pas la précision des indicateurs tels que l'angle et le faux-rond. lame mécanique de précision Les performances pourraient être inférieures à celles d'avant.  3. Comment éviter ces pièges ? • Avant de signer, veuillez préciser : le nombre d'affûtages gratuits, l'étendue des prestations et la prise en charge des frais d'expédition.• Demander un rapport de réaffûtage : fournir des données comparatives sur l’angle et le faux-rond avant et après chaque réaffûtage.  • Définir clairement les dommages anormaux : qu’est-ce qui est considéré comme un écaillage « anormal » et qu’est-ce qui est considéré comme une usure « normale » ?• Conserver les rapports d'inspection originaux : ils serviront de base de comparaison après le réaffûtage. 4. Politique de réaffûtage de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. propose des services de réaffûtage transparents : · Le premier réaffûtage est gratuit (frais de port inclus)Les réaffûtages ultérieurs sont facturés clairement en fonction du diamètre et du matériau de la lame, sans frais cachés.Chaque réaffûtage s'accompagne d'un rapport d'inspection présentant les données avant et après intervention.Tout dommage anormal est signalé à l'avance, et le client décide de la réparation ou de la mise au rebut.• Aucun seuil minimal de fréquence de retour — le réaffûtage est effectué selon les besoins  5. Comparaison des coûts Prendre un lame de refendage personnalisée d'une valeur de 800 RMB à titre d'exemple, avec 4 réaffûtages au cours de son cycle de vie : • Plan de réaffûtage « gratuit » : premier réaffûtage « gratuit », puis 3 réaffûtages à 300 RMB chacun plus les frais de port, sans rapport de réaffûtage, total d'environ 900 RMB plus les frais de port.• Plan de réaffûtage transparent Mingbai : première fois gratuit, frais de port inclus, puis 3 fois supplémentaires à 200 RMB chacune avec un prix clair, chaque réaffûtage étant accompagné d’un rapport, pour un total de 600 RMB.  Conclusion L'offre d'« affûtage gratuit » est alléchante, mais elle cache souvent des conditions. Lors du choix de vos lames, ne vous fiez pas uniquement au prix d'achat ; tenez compte également du coût total de l'affûtage et de la transparence du service. Mingbai Technology propose une politique d'affûtage transparente, vous permettant de connaître précisément chaque dépense. Pour obtenir un devis détaillé, veuillez nous demander notre liste de prix.Site web : www.mingbaiblade.com
  • Lors du cisaillement de matériaux d'épaisseurs différentes avec des lames circulaires, une personnalisation séparée du tranchant est-elle nécessaire ?
    Jun 23, 2026
    Dans le domaine du refendage, de nombreux utilisateurs rencontrent ce problème : le même équipement et le même jeu de lames circulaires fonctionnent parfaitement avec un matériau de 0,5 mm d’épaisseur, mais avec le même matériau de 1,5 mm d’épaisseur, des problèmes tels que bavures, déchirures, voire ébréchures, apparaissent. Ils se demandent alors : lorsqu’on cisaille des matériaux d’épaisseurs différentes avec des lames circulaires, une personnalisation spécifique du tranchant est-elle nécessaire ? La société Mingbai Mechanical Tool Technology Co., Ltd. apporte la réponse : Pas nécessairement à chaque fois, mais lorsque la différence d'épaisseur dépasse un certain seuil, une personnalisation est nécessaire.Cet article propose une analyse détaillée. 1. L'impact des différences d'épaisseur sur les exigences relatives aux bords 1. Relation entre l'angle de coupe et la résistance à la coupe L'angle du tranchant (angle de biseau) détermine le tranchant et la résistance de la lame : · Matériaux minces (2 mm) nécessitent un grand angle (25°-30°) pour assurer la solidité des bords ; sinon, un écaillage se produit. Si lames circulaires pour le refendage de tôles minces Elles sont utilisées pour couper des plaques épaisses, mais leur tranchant est trop aiguisé et sujet à l'ébréchure. Lames en acier rapide pour le cisaillement de tôles épaisses Elles servent à couper des feuilles minces, mais le bord est trop émoussé, ce qui entraîne de grosses bavures sur le bord coupé.  2. Rayon de courbure du bord et déformation du matériau Le rayon de courbure (valeur de passivation) détermine le degré d'extrusion lors de la pénétration dans le matériau : · Les matériaux minces nécessitent un rayon de bord extrêmement petit (R≤0,005mm) pour minimiser la déformation du matériau.· Les matériaux épais nécessitent un rayon de bord légèrement plus grand (R=0,01-0,02 mm) pour améliorer la résistance aux chocs sur les bords. 3. Réaction en chaîne des modifications d'écart et de chevauchement Lorsque l'épaisseur change, l'écartement et le chevauchement des lames doivent être réajustés. Cependant, si la conception du bord est inadaptée, même le réglage des paramètres rendra difficile l'obtention d'une coupe optimale.  2. Quand une personnalisation séparée des bords est-elle nécessaire ? 1. La différence d'épaisseur dépasse 3 fois Par exemple, si le même équipement est utilisé pour découper des matériaux de 0,3 mm et de 1,0 mm, les exigences relatives à l'angle de bord et au rayon sont complètement différentes. Deux ensembles de lames circulaires de refendage de bandes en acier inoxydable devrait être personnalisé. 2. Des propriétés matérielles complètement différentes Même à épaisseur égale, différents matériaux (par exemple, bande de cuivre contre bande d'acier inoxydable) ont des exigences de bord différentes. Lames circulaires pour la découpe de bandes de cuivre nécessitent des bords extrêmement tranchants et antiadhésifs, tandis que lames en alliage pour le refendage de l'acier au silicium nécessitent des bords résistants à l'usure. 3. Rigidité différente des équipements Les équipements anciens, peu rigides, nécessitent un tranchant moins aiguisé pour absorber les chocs ; les équipements neufs, suffisamment rigides, peuvent utiliser un tranchant plus aiguisé. Si deux ensembles d'équipements partagent les mêmes lames sur mesure de haute précision, les résultats différeront inévitablement. 3. Quand la personnalisation n'est-elle pas nécessaire ? • Différence d'épaisseur de ±50 % (par exemple, 0,8 mm et 1,2 mm) : utiliser un angle de bord moyen et ajuster l'écart.· Les deux se situent dans la gamme des matériaux minces (0,3-0,8 mm) ou dans la gamme des matériaux épais (1,5-3 mm) : seul un ajustement fin de l'écart est nécessaire ; aucune personnalisation séparée des bords n'est requise.  4. La solution de personnalisation « Un matériau, un tranchant » de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. propose des services de personnalisation ciblés : 1. Le client fournit la nuance de matériau, la plage d'épaisseur et le modèle d'équipement.2. Les ingénieurs de Mingbai calculent la combinaison optimale de l'angle de bord, du rayon et de l'angle de dégagement.3. Produire le résultat correspondant lames de refendage personnalisées et joindre un rapport d'inspection des bords.  Si le même équipement doit couper plusieurs épaisseurs, nous pouvons fournir un « jeu de lames multi-tranchantes pour différentes épaisseurs » avec marquage laser sur la lame indiquant l'épaisseur recommandée afin d'éviter toute mauvaise utilisation. 5. Comparaison de cas Une usine de refendage de bandes de cuivre utilisait le même jeu de lames circulaires résistantes à l'usure pour couper des bandes de cuivre de 0,2 mm et 0,8 mm. La coupe de 0,2 mm produisait des bords lisses, mais celle de 0,8 mm entraînait d'importantes bavures et réduisait de moitié la durée de vie des lames. Mingbai Technology a conçu sur mesure deux jeux de lames circulaires de refendage avec des profils différents : un profil affûté à 18° pour les matériaux fins et un profil résistant à l'usure à 25° pour les matériaux épais. En changeant de lame lors du changement de matériau, les bavures ont disparu et la durée de vie totale des lames a augmenté de 40 %.  Conclusion Lors du cisaillement de matériaux d'épaisseurs différentes avec des lames circulaires, la personnalisation séparée des arêtes n'est pas toujours nécessaire. Cependant, lorsque la différence d'épaisseur dépasse trois fois, que les propriétés des matériaux diffèrent ou que la rigidité de l'équipement varie considérablement, la personnalisation de l'arête est essentielle pour garantir une qualité de coupe optimale. Mingbai Technology s'engage à fournir des solutions professionnelles d'adaptation « un matériau, une arête », vous assurant ainsi d'excellents résultats, que vous coupiez des matériaux fins ou épais. Site web : www.mingbaiblade.com
  • Un mauvais équilibrage dynamique des lames de la refendeuse peut-il endommager la broche de l'équipement ?
    Jun 22, 2026
    La réponse est : Oui, et les conséquences sont plus graves que vous ne l'imaginez.De nombreuses usines de refendage se concentrent uniquement sur le matériau de la lame et le tranchant du fil, mais négligent l'indicateur crucial de l'équilibre dynamique. Lames de refendeuse avec un mauvais équilibre dynamique Lors d'un fonctionnement à grande vitesse, des forces centrifuges se génèrent, agissant comme un martelage à haute fréquence qui impacte continuellement les roulements de la broche. À terme, cela entraîne une perte de précision de la broche, l'endommagement des roulements, voire une panne complète de la machine. Mingbai Mechanical Tool Technology Co., Ltd. propose une analyse détaillée des risques liés à un mauvais équilibrage dynamique et des solutions possibles. 1. Comment un mauvais équilibrage dynamique endommage-t-il la broche ?  Quand un lame de refendage à grande vitesse Du fait de son excentricité de masse, cette machine génère un impact centrifuge à chaque tour. À 300 tr/min, cela représente environ 430 000 impacts par jour ; à 1 000 tr/min, ce nombre atteint 1,44 million. Ces impacts sont transmis par l'arbre de la lame aux roulements de la broche, provoquant : · piqûres de roulementDe petites piqûres se forment sur les éléments roulants et les chemins de roulement sous l'effet de micro-impacts, augmentant progressivement les niveaux de vibration.· Fracture de la cageLes contraintes alternées à haute fréquence entraînent une rupture par fatigue de la cage de roulement.· Cintrage de brocheUne force unilatérale prolongée provoque une déformation permanente de la broche par flexion.· usure de l'arbre de la lame: L'usure par frottement à l'interface arbre-palier crée du jeu. 2. Quatre symptômes typiques d'un mauvais équilibre dynamique  1. Les niveaux de vibration de la broche augmentent continuellement: La vitesse de vibration (RMS) mesurée avec un vibromètre augmente de la valeur normale de 1,0 mm/s à plus de 3,0 mm/s.2. Usure anormale de la lameLe bord présente des motifs d'usure « ondulés », avec lames circulaires pour une découpe de précision L'usure est nettement plus rapide dans certaines zones.3. Déclin de la précision des produitsLes fluctuations de la largeur de la fente augmentent et les bavures alternent entre grandes et petites.4. Surchauffe du carter de broche: L'augmentation du frottement des roulements élève la température du carter de broche de 10 à 20 °C au-dessus de la normale.  3. Causes fréquentes d'un mauvais équilibre dynamique • Matériau de la lame non homogène (ségrégation, porosité)• Diamètres intérieur et extérieur non concentriques lors du meulage (erreur de concentricité excessive)• Erreurs d'installation cumulatives dues aux arbres, entretoises et écrous· Usure irrégulière des bords après utilisation lames circulaires de refendage de bandes en acier inoxydable· Échec du rééquilibrage après réaffûtage 4. Normes et recommandations relatives à l'équilibre dynamique  Pour lames de refendage à grande vitesse (Vitesse de ligne > 500 m/min), le degré d'équilibrage dynamique doit atteindre G2,5 ou plus. Par exemple, une lame de 200 mm de diamètre et de 5 kg tolère un déséquilibre résiduel d'environ 0,025 g·m à G2,5, ce qui équivaut à une masse excentrée de 0,025 g à un rayon de 100 mm (environ le poids de deux grains de sel). 5. Comment résoudre les problèmes d'équilibre dynamique ?  1. Procéder à une correction dynamique de l'équilibrage avant l'expédition. Chaque lame personnalisée de haute précision Les produits de Mingbai Technology subissent des tests d'équilibrage dynamique à un ou deux plans avant expédition, avec un déséquilibre résiduel meilleur que les exigences G2.5. 2. Service de balance dynamique sur site Pour les pales déjà installées, les équilibreurs dynamiques portables peuvent effectuer des corrections sur l'équipement sans démontage. 3. Tests réguliers Il est recommandé de tester l'équilibrage dynamique des lames tous les 3 à 6 mois, en particulier pour les lames résistantes à l'usure destinées au découpage de panneaux automobiles dans des conditions de charge élevée. 6. Comparaison des coûts des problèmes d'équilibre dynamique Équilibrage préventif : environ 200 à 500 RMB par lame• Remplacement des roulements de broche : environ 5 000 à 20 000 RMB, avec 2 à 3 jours d’arrêt de production• Remplacement de l'ensemble de broche complet : environ 30 000 à 100 000 RMB, avec 1 à 2 semaines d'immobilisation. Conclusion Les lames de refendeuse présentant un mauvais équilibrage dynamique peuvent n'afficher qu'une légère augmentation des vibrations à court terme, mais une utilisation prolongée endommagera inévitablement la broche. L'équilibrage dynamique n'est pas une option, mais une mesure de sécurité standard pour le refendage à grande vitesse. Mingbai Technology fournit des rapports d'inspection d'équilibrage dynamique pour chaque lame de refendeuse sur mesure, vous garantissant ainsi une totale tranquillité d'esprit. Pour toute prestation d'équilibrage dynamique sur site, n'hésitez pas à contacter notre équipe technique.Site web : www.mingbaiblade.com
  • Lors de la personnalisation des lames, le recours à une « fabrication à partir d'échantillons » engendre-t-il réellement plus de problèmes ?
    Jun 17, 2026
    Lorsqu'il s'agit de personnaliser des lames, de nombreux clients pensent que la fabrication à partir d'un échantillon est la méthode la plus sûre : « Je vous fournis une ancienne lame, vous la copiez. » Or, Mingbai Mechanical Tool Technology Co., Ltd. a constaté que cette demande, en apparence simple, est en réalité la plus source de problèmes. Pourquoi ? Parce que la lame elle-même peut déjà être trompeuse. 1. Trois choses qu'une vieille lame ne vous dira pas  1. Il a déjà été réaffûté plusieurs fois. A lame à fendre utilisée Il est possible que la lame ait été réaffûtée 3 à 5 fois, avec un diamètre extérieur réduit, un angle de tranchant modifié et un alésage agrandi. Si vous la copiez telle quelle, la nouvelle lame sera fabriquée dès le départ selon les dimensions d'usure, ce qui entraînera un jeu excessif et une mauvaise qualité de coupe après installation. 2. Il peut déjà être déformé ou présenter des microfissures. Lame circulaire de précision après une utilisation prolongée La lame peut présenter une légère déformation de sa face d'extrémité (planéité hors tolérance) ou des microfissures invisibles. Si vous ne mesurez que le contour extérieur lors de la copie sans vérifier la déformation, la nouvelle lame héritera de ces défauts. 3. Cela peut être le résultat d'une sélection incorrecte. Si la lame d'origine présentait des matériaux ou des angles inadaptés à vos conditions de travail, la copier ne fera que reproduire les mêmes erreurs. Lame en alliage pour le refendage de l'acier au silicium Un angle de bord excessivement petit, à l'origine d'ébréchures fréquentes, continuera de s'ébrécher sur la copie. 2. Les trois principaux écueils de la fabrication à partir d'échantillons 1. Mesure des dimensions uniquement, sans poser de questions sur les conditions de travail Certains fabricants se contentent de prendre des mesures sans se renseigner sur le type d'équipement, l'épaisseur du matériau ou la vitesse de coupe. lame personnalisée en acier rapide Les dimensions peuvent être correctes, mais le matériau ou la dureté peuvent être inadéquats, ce qui entraîne des problèmes lors de l'installation.  2. Négliger la compensation d'usure Le diamètre extérieur de l'ancienne lame a diminué suite aux réaffûtages. Si la nouvelle lame est fabriquée selon cette dimension, le jeu sera trop important lors de l'installation, ce qui entraînera des bavures importantes. La solution consiste à déduire le diamètre extérieur d'origine en usine à partir du nombre de réaffûtages lors de la rétro-ingénierie, puis à fabriquer la lame à cette dimension.   3. Revêtement de surface Le revêtement de la lame usée peut être complètement usé et invisible à l'œil nu. Si les exigences relatives au revêtement ne sont pas spécifiées lors de la fabrication à partir d'échantillons, le fabricant risque de produire une lame non revêtue dont la durée de vie sera réduite au tiers de celle de la lame d'origine. 3. Comment mettre en œuvre correctement la « fabrication basée sur des échantillons » 1. Fournir un échantillon et des informations sur les conditions de fonctionnement En plus d'envoyer vieille lame à refendre Pour les échantillons, veuillez fournir : la qualité du matériau, l'épaisseur, la vitesse de l'équipement et les problèmes de coupe actuels (bavures, écaillage, durée de vie courte, etc.). 2. Accepter les suggestions d'optimisation inverse Dès réception de l'échantillon, Mingbai Technology procédera comme suit : · Mesurer les dimensions et les angles• Essai de dureté et structure métallographiqueÉvaluer si la conception initiale est raisonnable en fonction des conditions de travail Si la conception originale présente des défauts, tels qu'un angle de bord excessivement petit sur lame circulaire de refendage en acier inoxydableNous proposerons proactivement des optimisations plutôt que de copier aveuglément.  3. Prioriser les plans d'usine originaux Si les plans originaux sont disponibles, la fabrication sera réalisée conformément à ces plans, en utilisant l'ancien échantillon uniquement comme référence. En l'absence de plans, Mingbai Technology peut générer des dessins CAO par rétro-ingénierie et vous les soumettre pour validation avant la production. 4. Quand la fabrication à partir d'échantillons est-elle le meilleur choix ? La conception originale de la lame a connu un grand succès et a fonctionné de manière stable pendant des années.Le fabricant d'origine a cessé sa production et ne peut fournir de plans.La lame présente une forme complexe qui ne peut être pleinement exprimée par des dessins. 5. Le procédé de fabrication à partir d'échantillons de Mingbai Technology 1. Le client envoie l'ancienne lame accompagnée d'une description de son état de fonctionnement.2. Le laboratoire Mingbai effectue des mesures 3D et des essais de dureté.3. Les schémas de rétro-ingénierie sont fournis avec les éléments d'optimisation recommandés marqués.4. La production débute après confirmation du client, avec un contrôle du premier article avant la livraison du lot.5. L'ancienne lame est renvoyée avec l'envoi.  Conclusion La fabrication à partir d'échantillons ne se limite pas à une simple reproduction, mais implique de comprendre l'historique d'utilisation de la lame d'origine. Mingbai Technology ne s'arrête pas à la reproduction ; notre objectif est l'optimisation, afin de concevoir une nouvelle lame plus durable et mieux adaptée que l'échantillon initial. Pour tout besoin en fabrication à partir d'échantillons, n'hésitez pas à contacter notre équipe technique.Site web : www.mingbaiblade.com
  • Pourquoi vos lames mécaniques se cassent-elles plus facilement en hiver qu'en été ?
    Jun 16, 2026
    De nombreux ateliers de refendage constatent un phénomène étrange : les mêmes lames circulaires et de refendeuse fonctionnent parfaitement en été, mais se cassent fréquemment dès l’arrivée de l’hiver. Certains soupçonnent une « détérioration » de la qualité des lames, mais Mingbai Mechanical Tool Technology Co., Ltd. explique : le problème ne vient pas des lames, mais des températures. Les basses températures hivernales modifient le comportement mécanique des matériaux, et comprendre ce principe est essentiel pour une prévention efficace. 1. L'essence physique de la fracture à basse température La plupart des matériaux utilisés pour les lames mécaniques (acier rapide, acier allié à outils) présentent une fragilité à basse température. Lorsque la température ambiante descend en dessous de la température de transition ductile-fragile du matériau (généralement entre -10 °C et 10 °C), sa résilience chute brutalement. En été (au-dessus de 25 °C), la lame peut absorber l'énergie d'impact par déformation plastique ; en hiver (aux alentours de 0 °C), cette même énergie ne peut être dissipée, ce qui entraîne la formation et la propagation rapide de fissures sur le tranchant – cause directe de la rupture de la lame.  2. Trois causes majeures de fracture hivernale  1. Augmentation des contraintes internes due à la contraction du matériau La pale et son axe sont fabriqués dans des matériaux différents, présentant des coefficients de dilatation thermique différents. En hiver, l'alésage de la pale se contracte, ce qui resserre l'ajustement à l'axe et augmente les contraintes d'installation. lames circulaires de refendage à grande vitesse sont soumises à des forces latérales pendant leur fonctionnement, la contrainte existante plus la contrainte de cisaillement déclenche facilement une rupture aux points de concentration de contraintes tels que les rainures de clavette d'alésage ou les trous d'allègement. 2. Augmentation de la viscosité du lubrifiant, entraînant des charges d'impact plus élevées À basse température, l'huile de lubrification s'épaissit, réduisant la lubrification entre la lame et le matériau et augmentant la résistance à la coupe. Les chocs provoqués par ces variations brusques de résistance sont supportés par le tranchant, de plus en plus fragile, ce qui entraîne lames mécaniques de découpe de tôles lourdes craquer au moment des fiançailles. 3. Contraintes thermiques dues aux différences de température dans l'atelier En hiver, la température matinale de l'atelier peut n'être que de 5 °C, tandis qu'après un fonctionnement à grande vitesse, la température de la lame peut atteindre 40 à 50 °C. Ce réchauffement rapide dû à un écart de température important crée des contraintes thermiques qui mettent à rude épreuve la microstructure de la lame. lames sur mesure de précision. 3. Quelles lames sont les plus vulnérables en hiver ? · Lame en alliage à haute duretés : Plus la dureté est élevée, plus la température de transition ductile-fragile est élevée et plus la sensibilité aux basses températures est grande.· Lames de refendage de grande tailleUn volume plus important signifie davantage de défauts internes et de points de concentration de contraintes.· Lames circulaires à bords finsLa faible section transversale du bord diminue la résistance aux chocs.· Lames anciennes à longue durée de vieElles présentent déjà des fissures de fatigue microscopiques, qui se propagent plus facilement à basse température. 4. Six mesures pour prévenir les fractures hivernales 1. Préchauffer la lame: Placez la lame dans un environnement à une température supérieure à 20 °C pendant au moins 2 heures avant l'installation, ou utilisez un chauffe-induction pour préchauffer la lame à 30-40 °C.  2. Réduire la vitesse de coupeRéduire la vitesse de 10 à 15 % en hiver pour diminuer l'énergie d'impact.3. Passez à un lubrifiant basse températuret: Utilisez des huiles lubrifiantes synthétiques à indice de viscosité élevé pour assurer une bonne fluidité à basse température.  4. Réduire l'écartement des lamesLes matériaux durcissent en hiver, donc réduire l'écart de manière appropriée peut atténuer l'impact.5. Augmenter le temps de préchauffage à videFaites fonctionner la machine à vide pendant 5 à 10 minutes avant de commencer à chauffer progressivement la lame.6. Vérifier à réceptionPour les lames de refendage sur mesure reçues en hiver, ne les installez pas immédiatement ; laissez-les reposer pendant 24 heures pour qu'elles s'acclimatent à la température ambiante. 5. Après la survenue de la fracture Si la surface de fracture présente un aspect fin semblable à de la porcelaine, cela indique une rupture fragile à basse température. Un simple ajustement de l'environnement suffit.Si la surface de rupture présente d'anciennes marques de fissures, la lame était déjà endommagée par la fatigue. Un contrôle non destructif renforcé est alors nécessaire.Pour les ruptures par lots, vérifiez la résilience du matériau à basse température. Mingbai Technology propose des services d'essais de résilience à basse température. lames circulaires de refendage de bandes en acier inoxydable.  6. Solutions de protection hivernale de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. a introduit lames en alliage résistant aux basses températures Spécialement conçu pour une utilisation hivernale. En ajustant la température de revenu lors du traitement thermique, nous améliorons la ténacité à basse température tout en préservant la dureté. Nous proposons également des dispositifs de préchauffage des lames et des solutions lubrifiantes pour basses températures afin d'assurer un hiver serein à nos clients.  Conclusion Les ruptures de pales en hiver ne sont pas dues à un problème de qualité, mais à la température. Comprendre la fragilité des pales à basse température, effectuer un préchauffage adéquat, ajuster les paramètres et choisir des matériaux appropriés permettent de prévenir ces ruptures. Mingbai Technology propose un accompagnement spécialisé pour l'utilisation des pales en hiver.Site web : www.mingbaiblade.com
  • Usure de la rainure de clavette de l'alésage de la lame circulaire : réparer ou mettre au rebut la lame entière ?
    Jun 15, 2026
    Dans les équipements de refendage, lames circulaires Le couple est transmis à l'arbre de la lame par la rainure de clavette. Après une utilisation prolongée, les parois de la rainure subissent une usure, une déformation plastique, voire des fissures dues aux chocs répétés. Face à ce problème, de nombreux utilisateurs jettent la lame, générant ainsi des déchets ; d'autres continuent de l'utiliser à contrecœur, ce qui endommage l'équipement. Mingbai Mechanical Tool Technology Co., Ltd. vous propose des critères de diagnostic et des solutions de réparation. 1. Trois formes typiques d'usure des rainures de clavette · Légère usure: Augmentation de la largeur de la paroi latérale de la rainure de clavette < 0,1 mm, aucune déformation, aucune fissure. La lame présente encore un léger jeu après l'installation.· Usure modéréeAugmentation de la largeur de 0,1 à 0,3 mm, indentation ou léger recourbement des bords de la rainure. La lame oscille périodiquement pendant le fonctionnement.· Usure sévèreAugmentation de la largeur supérieure à 0,3 mm, fissures ou ébréchures au niveau des rainures. La lame est manifestement excentrée après installation et ne peut pas couper correctement.  2. Réparation ou mise au rebut ? Critères de jugement Lames circulaires robustes pour le refendage à basse vitesseSi l'usure de la rainure de clavette est légère (augmentation de la largeur) < Si la lame présente une épaisseur de 0,1 mm et qu'elle peut encore être réaffûtée plusieurs fois, une réparation est recommandée. Le coût de la réparation représente environ 15 à 25 % du prix d'une lame neuve. Lames en alliage de précision pour le refendage à grande vitesse: En raison des exigences élevées en matière d'équilibre dynamique pour un fonctionnement à grande vitesse, il est recommandé de mettre au rebut directement les pièces présentant une usure modérée (>0,2 mm) afin d'éviter une instabilité après réparation pouvant entraîner des accidents d'équipement. bande en acier inoxydable lames circulaires de refendage résistantes à l'usureSi l'usure de la rainure de clavette se situe d'un seul côté, une réparation par soudage par recouvrement et réusinage est possible ; si les deux côtés sont usés ou si des fissures apparaissent, la lame doit être mise au rebut. 3. Méthodes de réparation détaillées 1. Soudage par recouvrement + réusinage (convient aux lames en acier rapide) • Utilisez des baguettes de soudage à base de nickel ou de cobalt pour reconstituer la paroi latérale usée de la rainure de clavette.• Effectuer un recuit de détente après soudage.· Réusiner la rainure de clavette sur une fraiseuse selon les dimensions d'origine, tolérance de largeur +0,02/+0,05 mm.· Convient pour lames sur mesure pour la découpe de panneaux automobiles.  2. Méthode du manchon (convient aux lames de plus grand diamètre) • Aléser l'alésage d'origine de 1 à 2 mm et insérer un manchon intérieur traité thermiquement.• Usiner une nouvelle rainure de clavette sur le manchon intérieur, décalée d'un certain angle par rapport à la position de la rainure de clavette d'origine.· Convient pour lames mécaniques de découpe de tôles épaisses. 3. Clé personnalisée non standard (traitement d'urgence) · Mesurez la largeur réelle de la rainure de la clé après usure et personnalisez une clé surdimensionnée (taille non standard).· Uniquement pour un usage temporaire, il est recommandé de ne pas dépasser 200 heures.· Convient pour une utilisation d'urgence sur batterie lames circulaires ultra-minces pour la découpe d'électrodes. 4. Situations où la réparation n'est pas recommandée · Le bord de la rainure de clavette présente déjà des fissures (même très courtes).La lame a été réaffûtée plus de 5 fois, et son épaisseur restante est insuffisante.· L'alésage est devenu non circulaire et la concentricité dépasse >0,03 mm.• Pour les lames circulaires de petite taille et à faible coût d'achat unitaire, le remplacement direct est plus économique. 5. Vérification après réparation Une lame mécanique de précision réparée doit passer les contrôles suivants avant son installation : 1. La largeur, la profondeur et la position de la rainure de clavette sont conformes aux exigences du dessin.2. Roundité de l'alésage ≤ 0,005 mm.3. Planéité de la face d'extrémité de la lame ≤ 0,003 mm.4. Faux-rond radial après montage de l'arbre ≤ 0,01 mm.  6. Services de réparation de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. propose des services de réparation de l'usure des rainures de clavette des alésages de lames circulaires, incluant le rechargement par soudage, le recuit, le fraisage de précision et le contrôle qualité. Nous fournissons des solutions de réparation des rainures de clavette pour les lames en carbure utilisées dans le découpage des électrodes de batteries au lithium. Nous procédons également à l'évaluation du recyclage des lames usagées et offrons des recommandations gratuites concernant leur réparation ou leur mise au rebut.  Conclusion L'usure des rainures de clavette dans les alésages de lames circulaires ne signifie pas que la lame est inutilisable. Une usure légère peut être réparée par rechargement ; une usure modérée nécessite une évaluation minutieuse ; une usure importante ou des lames fissurées doivent être systématiquement mises au rebut. Mingbai Technology met à votre disposition son expertise en réparation pour prolonger la durée de vie de vos lames et réduire vos coûts d'outillage.Site web : www.mingbaiblade.com
  • Après un recuit qui ramollit les lames mécaniques, existe-t-il un moyen de les durcir à nouveau ?
    Jun 10, 2026
    Dans la production de refendage, lames de refendage ou lames circulaires Les lames subissent souvent un « recuit » dû à une chaleur de friction excessive, à la coupe à sec ou à une surchauffe lors de l'affûtage : le tranchant s'adoucit localement et sa dureté diminue. De nombreux utilisateurs pensent alors que la lame est bonne pour la casse et bonne à jeter. La société Mingbai Mechanical Tool Technology Co., Ltd. vous informe : Dans certains cas, un durcissement supplémentaire est possible.mais certaines conditions doivent être remplies. 1. Comment se déroule le recuit ? Le recuit se produit lorsque la température du tranchant de la lame dépasse la température de revenu du matériau (environ 550 à 600 °C pour l'acier rapide, supérieure à 800 °C pour le carbure), entraînant la décomposition de la structure martensitique, la précipitation de carbures et une chute brutale de la dureté. Les causes courantes sont les suivantes : • Découpe à sec à grande vitesse de l'acier inoxydable ou de l'acier à haute résistance, avec échauffement par friction• Meule émoussée ou vitesse d'avance excessive lors de l'affûtage, entraînant lames mécaniques recuites par meulage et brûlage• Interruption de la lubrification et du refroidissement, provoquant un frottement à sec entre la lame et le matériau  2. Les lames recuites peuvent-elles être retrempées ? La réponse est : ça dépend. · Lames en acier rapideElles peuvent être trempées et revenues à nouveau pour retrouver leur dureté d'origine. Cependant, la lame risque de se déformer et la couche superficielle décarburée doit être éliminée.· Lames en carbureIl est impossible de restaurer la dureté par un traitement thermique conventionnel. Le substrat a subi une transformation de phase irréversible.· Lames en acier inoxydableCertains aciers inoxydables à durcissement structural peuvent être traités de nouveau par mise en solution et vieillis, mais les aciers inoxydables martensitiques nécessitent une nouvelle trempe après recuit.  3. Méthodes et limites du durcissement 1. Procédé de traitement thermique de réchauffage adapté aux lames en acier rapide recuit lames de refendage en acier rapide peut subir : • Recuit d'adoucissement (pour éliminer la structure d'origine)• Retrempe (trempe à l'huile ou au gaz à 1180-1240 °C)· 3 à 4 cycles de trempe (550-560 °C)Cela permet de rétablir la dureté d'origine de HRC63-65. Cependant, la lame peut se déformer de 0,05 à 0,1 mm, nécessitant un meulage de précision ultérieur.  2. Méthode de trempe locale Pour recuit local des bords des lames circulairesLe traitement thermique localisé par flamme ou induction haute fréquence permet de durcir uniquement la zone périphérique, évitant ainsi toute déformation globale. Cette méthode convient pour lames circulaires de précision pour le refendage de tôles minces.  3. Le revêtement comme alternative Si la profondeur de recuit est très faible (
  • Comment utiliser des méthodes simples pour déterminer si des lames circulaires nouvellement achetées ont été rectifiées avec précision ?
    Jun 09, 2026
    Lors de l'achat de nouveaux lames circulairesLa pire crainte est de tomber sur des produits de qualité inférieure, brillants en apparence, mais qui provoquent des bavures constantes et réduisent de moitié la durée de vie de la lame une fois installée. Les lames ayant subi un affûtage de précision présentent des caractéristiques microscopiques identifiables sur leurs bords et leurs surfaces. Mingbai Mechanical Tool Technology Co., Ltd. vous enseigne plusieurs méthodes rapides pour les évaluer sans instruments professionnels. 1. Observation : Observez le bord à l'œil nu ou à l'aide d'une loupe. Lames circulaires de haute précision pour une découpe de précision Après un affûtage de précision, le tranchant présente une ligne sombre uniforme et non réfléchissante (en réalité une très fine arête de coupe) d'environ 0,05 à 0,1 mm de large. À l'inverse, les lames affûtées de façon ordinaire présentent souvent des bavures, des ébréchures ou des points réfléchissants visibles sur le tranchant.  2. Au toucher : Grattez légèrement les bords avec l’ongle ou le dos du doigt. Lames circulaires polies pour une finition de surface de qualité miroir Après un affûtage de précision, les deux faces du tranchant sont aussi lisses qu'un miroir, et l'ongle glisse sans aucune aspérité. Les lames grossièrement affûtées présentent des rainures microscopiques, et l'ongle y oppose une résistance. Utilisez le dos de votre doigt pour éviter les coupures.  3. Éclairage : Éclairer latéralement la réflexion de la surface avec une lumière intense Lames circulaires résistantes à l'usure pour la découpe de bandes d'acier inoxydable Après un meulage de précision, l'image réfléchie sur la surface est nette et sans distorsion ; les surfaces meulées de façon ordinaire entraînent une distorsion et un flou de l'image réfléchie par le tube fluorescent. Les lames de qualité présentent une lumière réfléchie uniforme et un bord net pour le tube fluorescent.  4. Mesure : Vérifier rapidement à l'aide d'une jauge d'épaisseur ou d'un comparateur à cadran Lames en alliage pour matériaux en alliage à haute dureté Placez la lame à plat sur une surface propre en granit ou en verre, puis insérez une jauge d'épaisseur de 0,02 mm entre la lame et la surface. Si la jauge s'enfonce de plus de 5 mm, la planéité est insuffisante. Mesurez ensuite l'épaisseur à différents endroits du tranchant de la lame à l'aide d'un micromètre ; la différence doit être inférieure ou égale à 0,005 mm.  5. Test : Écoutez le bruit de rotation à vide après l'installation. Lames de refendage pour le refendage à grande vitesse Installez la lame sur l'équipement, faites-la tourner manuellement ou à faible vitesse, et écoutez le bruit en appuyant le manche d'un tournevis contre votre oreille. Une lame rectifiée avec précision produit un son régulier et continu ; une lame présentant un faux-rond ou des défauts d'affûtage produira un « sifflement » périodique.  6. Comparaison : Utilisez une lame de qualité reconnue comme référence. Lames circulaires ultra-minces pour le découpage de films d'emballage alimentaire Si vous possédez une lame performante, placez-la côte à côte avec la nouvelle lame sous une lumière intense et comparez le reflet du tranchant. La largeur de la ligne sombre sur une lame neuve de qualité doit être similaire à celle de la lame de référence.  L'engagement qualité de Mingbai Technology Chaque lame personnalisée et lame en acier inoxydable Fabriquées par Mingbai Mechanical Tool Technology Co., Ltd., nos pièces subissent un meulage de précision sur rectifieuses CNC cinq axes et un contrôle à 100 % des arêtes avant expédition. Nous garantissons une rugosité des arêtes Ra ≤ 0,2 µm, une planéité ≤ 0,002 mm (pour un diamètre inférieur à 200 mm) et une largeur de gorge des arêtes contrôlée entre 0,03 et 0,08 mm (ajustée selon le matériau). Conclusion Déterminer la précision de la rectification des lames circulaires ne nécessite pas d'instruments complexes. Observez le liseré foncé, vérifiez la douceur de la surface, assurez-vous de la clarté du reflet, mesurez la planéité et le parallélisme, écoutez le son produit à vide et comparez avec un échantillon de référence. Maîtrisez ces six techniques et vous identifierez facilement les lames de haute qualité. Mingbai Technology se tient à votre disposition pour être votre fournisseur de lames de confiance.Site web : www.mingbaiblade.com
  • Lorsque les lames de la refendeuse produisent des bords ondulés, le problème vient-il de la lame ou de l'équipement ?
    Jun 08, 2026
    Lors des opérations de refendage des métaux, les bords ondulés (également appelés « bords festonnés » ou « courbes en serpentin ») du matériau refendu par lames de refendage Les défauts de coupe ondulée figurent parmi les plus difficiles à diagnostiquer. Nombre d'utilisateurs soupçonnent d'abord la qualité de la lame, mais Mingbai Mechanical Tool Technology Co., Ltd., après des centaines de diagnostics sur site, a constaté qu'environ 60 % des problèmes de coupe ondulée proviennent de l'équipement et seulement 40 % sont directement liés à la lame. Cet article vous aide à identifier rapidement la cause première et vous fournit des recommandations pour le choix de la lame en fonction des conditions de travail. 1. Deux types typiques de bords ondulés · Bords ondulés fins à haute fréquenceLa distance entre les pics et les vallées est faible (5-20 mm), généralement liée à la fréquence de rotation de la pale ou de l'arbre de la pale.· Bords ondulés larges à basse fréquence: La distance entre les pics et les vallées est grande (50-200 mm), généralement liée aux vibrations de l'équipement, aux fluctuations de tension ou au matériau lui-même.  2. Tout d'abord, inspectez l'équipement : les trois zones les plus problématiques 1. Jeu excessif dans les paliers de l'arbre de pale Lorsque les roulements sont usés, la lame subit un mouvement radial sous l'effet des forces de cisaillement, ce qui déforme la trajectoire du tranchant et provoque des irrégularités. Méthode de contrôle : arrêter la machine, mesurer le jeu à l'aide d'un comparateur à cadran sur le diamètre extérieur de l'arbre de la lame et effectuer un mouvement de levier vertical. Si le jeu est supérieur à 0,02 mm, les roulements doivent être remplacés.  2. Mauvais parallélisme entre les axes des lames supérieure et inférieure Des arbres non parallèles entraînent une variation de l'écartement des lames dans le sens axial, ce qui provoque des contraintes locales inégales sur le matériau et des bords ondulés. Méthode de contrôle : mesurer l'écartement entre les lames supérieure et inférieure aux deux extrémités de l'arbre à l'aide d'une jauge d'épaisseur. Si la différence est supérieure à 0,02 mm par mètre, un réglage est nécessaire.  3. Rigidité insuffisante du bâti ou du porte-lame de l'équipement Lors du refendage à grande vitesse, la résonance entre la fréquence de vibration du porte-lame et la fréquence de rotation de l'arbre porte-lame peut également produire des bords ondulés. Essayez de modifier la vitesse de coupe de 10 à 15 %. Si les bords ondulés disparaissent ou se déplacent, le problème provient de la résonance de l'équipement. 3. Problèmes liés aux pales : priorités d’inspection pour différents scénarios Si l'inspection de l'équipement ne révèle aucun problème, les bords ondulés peuvent provenir de la précision de la lame ou d'un mauvais choix de celle-ci. Voici quelques problèmes de lames courants dans différents scénarios de refendage : Lames circulaires à haute dureté pour le refendage de bandes d'acier inoxydableSi la rondeur est supérieure à 0,005 mm, un faux-rond radial apparaît à chaque tour, créant des bords ondulés et régulièrement espacés. Utilisez un testeur de rondeur ; si la rondeur est hors tolérance, renvoyez la lame pour réaffûtage ou remplacement. Mingbai Technology propose des lames dont la rondeur est contrôlée à 0,003 mm près.  Lames en alliage résistant à l'usure pour le refendage de l'acier au siliciumLa planéité de la face d'extrémité doit être ≤ 0,003 mm. Une planéité excessive entraîne un faux-rond axial, produisant de fines ondulations sur les bords. Placez la lame sur une plaque de granit et vérifiez son épaisseur à l'aide d'un jeu de cales. Pour le refendage de l'acier au silicium destiné aux moteurs de véhicules à énergies nouvelles, choisissez des lames de précision à planéité supérieure.  Lames en acier inoxydable pour la découpe de bandes d'aluminiumLe jeu entre l'alésage de la pale et l'arbre de pale doit être ≤ 0,02 mm. Un jeu excessif entraîne un montage excentré, générant des chocs radiaux périodiques lors de la rotation et formant des bords ondulés. (Mingbai Technology) Lames circulaires anti-adhésives Conçu pour le refendage de bandes d'aluminium, utiliser un polissage miroir pour réduire les bords ondulés. Lames mécaniques ultra-minces pour le découpage de films compositesL'uniformité de la dureté est essentielle. Si l'écart de dureté après traitement thermique dépasse ±2 HRC, l'usure locale des bords varie, ce qui engendre des bords irréguliers et ondulés. Utilisez un duromètre pour un contrôle multipoints. (Mingbai) Lames circulaires de découpe de films de haute précision Chaque lot est soumis à un contrôle de dureté à 100 %. Lames en carbure pour le découpage des électrodes de batterieDes micro-entailles sur les bords peuvent également provoquer des bords ondulés. Il est recommandé d'utiliser lames circulaires dédiées aux électrodes au lithium, qui sont inspectées sous un grossissement de 200x pour vérifier l'intégrité des bords avant l'expédition. Lames de refendage sur mesure pour le refendage de panneaux automobilesUne épaisseur de revêtement irrégulière peut entraîner des variations locales du coefficient de frottement, provoquant des bords ondulés. Mingbai Technology propose une solution. Lames de refendage spécifiques à l'acier automobile avec une uniformité de revêtement PVD contrôlée à ±0,5μm près. 4. Organigramme de jugement rapide 1. Commencez par inspecter l'équipement.: jeu des roulements, parallélisme de l'arbre de la lame, rigidité du porte-lame.2. Ensuite, inspectez la lame.: rondeur, planéité, ajustement de l'alésage, uniformité de dureté, qualité du revêtement.3. Test d'échange: Déplacez la lame suspecte sur une autre machine normale et mettez-la en marche.· Si les bords ondulés disparaissent → problème avec l'équipement d'origine.· Si les bords ondulés persistent → problème avec la lame. 5. Solutions de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. propose des services complets pour le diagnostic des bords ondulés des lames de refendeuse : • Inspection gratuite sur site de la rondeur, de la planéité et de la dureté de la lame.• Assistance au dépannage du jeu et du parallélisme des roulements d'équipement.· Fourniture de lames de refendage personnalisées de haute précision avec une rondeur ≤ 0,003 mm et une planéité ≤ 0,002 mm.• Recommandations spécifiques de sélection de lames pour différents matériaux (acier inoxydable, acier au silicium, bande d'aluminium, film composite, électrodes de batterie, panneaux automobiles).  6. Étude de cas Une usine de refendage de bandes d'acier inoxydable utilisait des lames circulaires à haute dureté, mais présentait malgré tout des bords ondulés. Les ingénieurs de Mingbai ont effectué une inspection sur site et ont constaté que le jeu radial du palier de l'arbre de la lame inférieure était de 0,08 mm (norme ≤ 0,02 mm). Après le remplacement du palier, les bords ondulés ont complètement disparu. Conclusion Lorsque les lames de votre refendeuse produisent des bords ondulés, ne vous focalisez pas uniquement sur la lame. Vérifiez d'abord les roulements, le parallélisme et la rigidité de l'équipement, puis assurez-vous que la lame est adaptée à votre matériau. Mingbai Technology propose des lames spécifiques pour différents types de refendage, garantissant ainsi une sélection plus précise et une coupe plus nette.https://www.mingbaiblade.com/
  • Puis-je fournir uniquement un échantillon de lame usagée pour des lames sur mesure ? À quoi dois-je faire attention ?
    Jun 03, 2026
    De nombreux clients, lorsqu'ils ont besoin de renouveler leur commande, le font. lames personnaliséesIl arrive souvent qu'on ne dispose que d'une vieille lame usée et d'aucun dessin original. La question est alors : « Puis-je fournir uniquement un échantillon de vieille lame pour obtenir une réplique exacte ? » La réponse est oui, mais il convient de prêter attention à plusieurs points essentiels. Forte de son expérience en matière de personnalisation à partir d'échantillons, la société Mingbai Mechanical Tool Technology Co., Ltd. vous présente les points importants et les précautions à prendre. 1. Fournir uniquement un échantillon d'une ancienne lame est envisageable. Tant que la lame ancienne n'est pas fortement déformée, ébréchée ou corrodée, Mingbai Technology utilise la rétro-ingénierie pour en reproduire fidèlement les dimensions géométriques et les paramètres de bord. Nous utilisons des machines à mesurer tridimensionnelles et des profilomètres pour relever les points caractéristiques de la lame et générer les plans de fabrication. Cette méthode est particulièrement adaptée à la reproduction de lames anciennes sans plans, évitant ainsi à nos clients d'avoir à effectuer eux-mêmes de nouvelles mesures.  2. Six détails auxquels prêter attention lors de la fourniture d'un échantillon de lame usagée 1. Vérifier si l'échantillon est représentatif Si vous disposez de plusieurs lames anciennes de même spécification, il est recommandé de choisir comme échantillon celle qui présente le moins d'usure et aucune déformation apparente. Le choix d'un échantillon peu usé améliore la précision de la rétro-ingénierie. Si toutes les lames sont fortement usées ou ébréchées, il est préférable de fournir un échantillon de lame neuve ou de contacter le fabricant d'origine pour obtenir les plans. 2. Nettoyer la surface de l'échantillon  Avant l'envoi, veillez à bien nettoyer la surface de l'ancienne lame avec de l'alcool ou un produit nettoyant afin d'éliminer toute trace d'huile, de rouille et de résidus. Les saletés résiduelles peuvent affecter la précision des mesures, notamment pour les petits détails situés sur le bord de la lame.  3. Marquez le sens du bord et la surface de montage Utilisez un marqueur ou une étiquette pour indiquer le sens du tranchant et la surface de montage sur l'ancienne lame afin d'éviter toute confusion entre l'avant et l'arrière lors de la rétro-ingénierie. lames circulaires ou lames de refendage Avec des bords asymétriques, c'est particulièrement important.  4. Fournir des informations supplémentaires sur les conditions de fonctionnement En se basant uniquement sur l'ancien échantillon de lame, le fabricant ne peut pas connaître le matériau, l'épaisseur, le type d'équipement, etc. Il est recommandé de préciser la nuance et l'épaisseur du matériau à refendre, ainsi que la vitesse et la plage de tension de l'équipement. Ces informations permettent aux ingénieurs de Mingbai de déterminer si la conception initiale de la lame était appropriée et d'optimiser les paramètres si nécessaire. 5. Indiquez si vous acceptez les suggestions d'optimisation. La conception d'une lame ancienne peut ne pas être optimale. Mingbai Technology peut vous proposer des solutions d'optimisation de l'angle de coupe ou du revêtement en fonction de vos conditions d'utilisation. Si vous souhaitez une réplique exacte (à l'échelle 1:1), veuillez le préciser ; si vous acceptez une optimisation, veuillez également l'indiquer. 6. Emballage avec protection contre les chocs et les dommages La lame elle-même peut présenter des zones fragiles et ébréchées. Lors de l'envoi, elle doit être Emballés individuellement dans des sacs en mousse ou à coussin d'air afin d'éviter les dommages secondaires dus aux chocs pendant le transport. 3. Processus standard de personnalisation par rétro-ingénierie Étape 1Le client envoie un échantillon de l'ancienne lame, accompagné d'une description des conditions de fonctionnement et des exigences de réplication.Étape 2Le laboratoire Mingbai effectue des numérisations 3D ou des mesures de coordonnées pour générer des dessins CAO.  Étape 3: Confirmer les paramètres du dessin (diamètre extérieur, alésage, épaisseur, angle de bord, etc.) avec le client.Étape 4Produire conformément aux plans, effectuer un contrôle du premier article, puis livrer par lots.Étape 5: Veuillez renvoyer l'ancien échantillon de lame avec l'envoi. 4. Situations dans lesquelles la fourniture d'un simple échantillon n'est pas appropriée • La lame est fortement déformée (planéité > 0,1 mm)• Le bord présente des ébréchures importantes (> 1 mm)La surface de la lame est fortement corrodée et certaines parties sont manquantes.· La conception originale de la lame est en elle-même déraisonnable (par exemple, mauvais matériau, angle trop petit). Dans les cas susmentionnés, il est recommandé aux ingénieurs de Mingbai de procéder à une nouvelle conception plutôt que de copier aveuglément. 5. Avantages de Mingbai Technology en matière de personnalisation par rétro-ingénierie Mingbai Mechanical Tool Technology Co., Ltd. dispose de machines de mesure tridimensionnelle et de profilomètres de haute précision capables de réaliser la rétro-ingénierie de systèmes complexes. lames de forme spéciale avec une précision jusqu'à ±0,002 mm. Nous vous le promettons : • Réplique à l'identique, dimensions parfaitement identiques· Confirmation de dessin gratuite fournie• Les anciens échantillons de lames ont été correctement conservés et restitués.• Prise en charge des mises à niveau des matériaux (par exemple, passage de lames en acier ordinaire à des lames en alliage ou en acier inoxydable)  6. Étude de cas client Une usine de machines d'emballage s'est retrouvée en rupture de stock. lames circulaires pour la découpe de films Le fabricant d'origine ayant cessé la production, le client a envoyé une lame usée. Mingbai Technology a procédé à une rétro-ingénierie et a produit 50 lames. Après installation, les performances de coupe étaient identiques à celles de la lame d'origine, résolvant ainsi le problème urgent du client. Conclusion Fournir un simple échantillon de lame usagée pour la fabrication de lames sur mesure est tout à fait possible, mais six points essentiels doivent être pris en compte : la sélection, le nettoyage, le marquage et la complétion des informations relatives à l’échantillon. Mingbai Mechanical Tool Technology Co., Ltd. met à votre disposition son expertise en rétro-ingénierie pour vous aider à résoudre le problème lié à l’absence de plan malgré la présence d’un échantillon.Site web : www.mingbaiblade.com
1 2 3 4 5 6 7 8
laisser un message
Si vous êtes intéressé par nos produits et souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dès que possible.
SOUMETTRE

laisser un message

laisser un message
Si vous êtes intéressé par nos produits et souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dès que possible.
SOUMETTRE

Maison

PRODUITS

WhatsApp

Contactez-nous