Maison

bloguer

bloguer

  • Usure anormale des lames lors du refendage de l'acier au silicium : problème de dureté ou de revêtement ?
    Aug 11, 2026
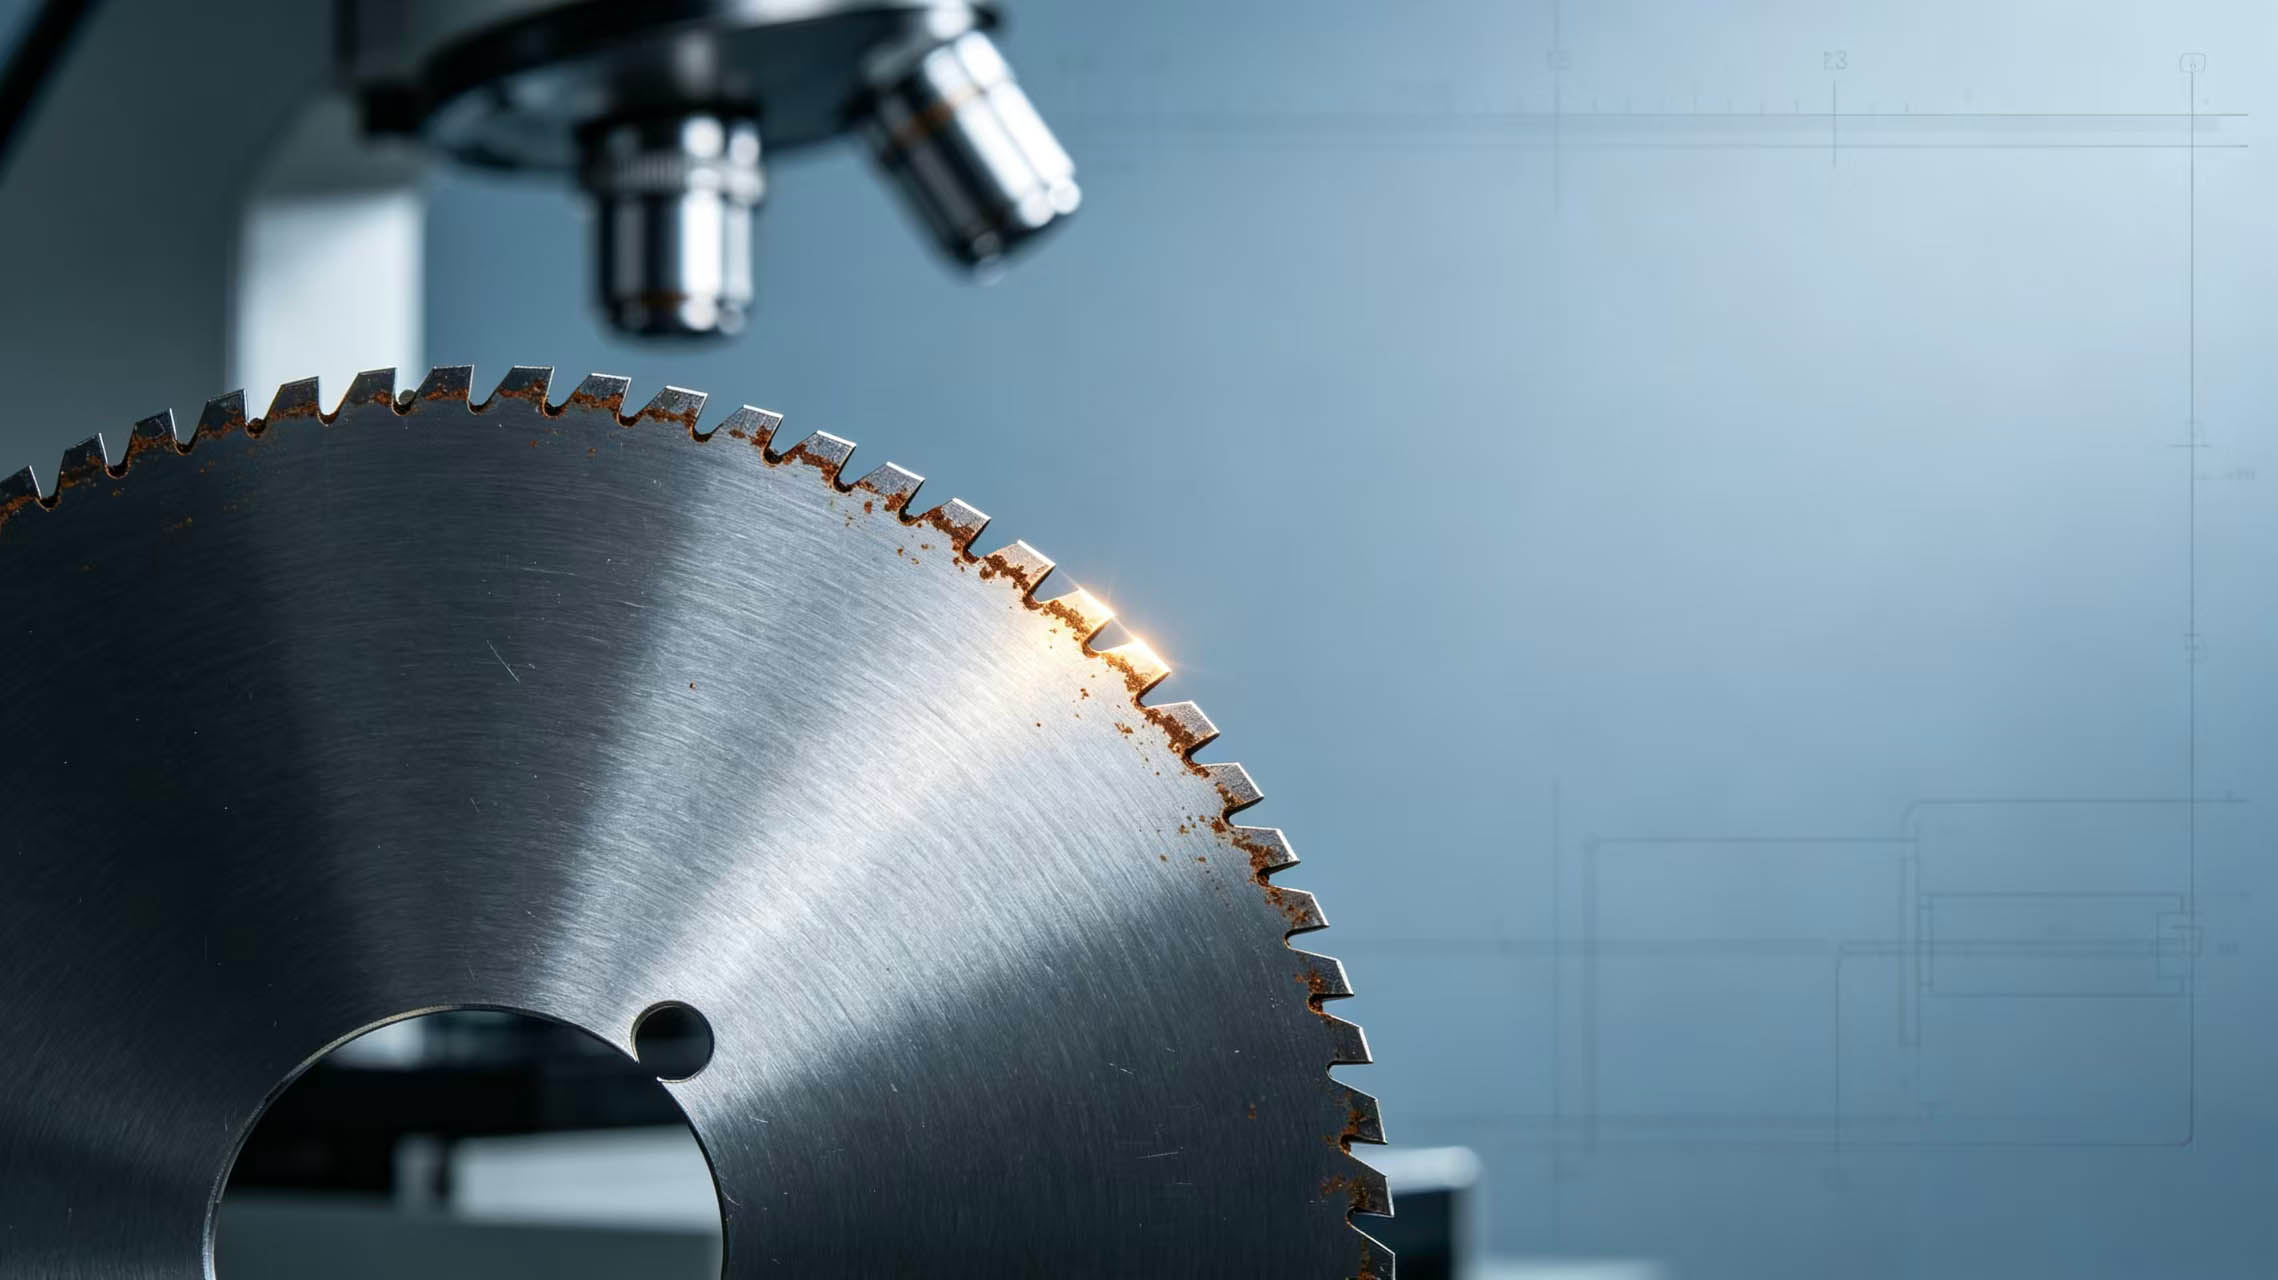
    Lors des opérations de refendage de bandes d'acier au silicium, l'usure anormale des lames constitue un problème récurrent pour de nombreux utilisateurs. L'usure excessive des arêtes entraîne des arrêts fréquents pour le changement de lames, ce qui affecte la productivité et augmente directement les coûts d'outillage. Face à ce problème, beaucoup pensent instinctivement que la dureté est insuffisante, mais même avec des lames plus dures, l'usure persiste. D'autres soupçonnent le revêtement, mais l'essai de différents revêtements ne donne aucun résultat positif. La société Mingbai Mechanical Tool Technology Co., Ltd., forte de sa connaissance des caractéristiques des matériaux utilisés pour le refendage de l'acier au silicium et de ses années d'expérience sur le terrain, analyse systématiquement la cause de cette usure anormale : est-elle due à la dureté ou au revêtement ? 1. Acier au silicium — L'« abrasif naturel » de la lame L'acier au silicium (acier électrique) contient généralement de 0,5 % à 4,5 % de silicium, présent sous forme de solutions solides et de siliciures. Ces particules dures génèrent une usure abrasive importante sur le tranchant lors du cisaillement, avec une abrasivité bien supérieure à celle des aciers à faible teneur en carbone ordinaires. Parallèlement, l'acier au silicium est dur et cassant, ce qui exige du tranchant qu'il résiste à la fois à l'abrasion et aux chocs lors du cisaillement ; il représente donc un double défi en termes de dureté et de ténacité pour la lame.  2. Dureté insuffisante : usure rapide, arêtes rapidement arrondies Lorsque la dureté de la lame est inférieure à celle des phases dures de l'acier au silicium, le tranchant est « coupé » par des particules de siliciure lors du cisaillement, ce qui se manifeste par : · Arrondi rapide des bords (zone d'usure en forme d'arc sous microscope)• Augmentation progressive des bavures sur le tranchant• Intervalles de changement de lames considérablement raccourcis Les données d'essai montrent que, lors du refendage d'un même acier au silicium, une lame d'une dureté HRC 58 a une durée de vie réduite de 50 à 60 % par rapport à une lame d'une dureté HRC 62. Par conséquent, augmenter la dureté de la lame est un moyen direct d'allonger sa durée de vie. Cependant, une dureté plus élevée n'est pas toujours synonyme de meilleure qualité. Au-delà de HRC64, la ténacité de la lame chute brutalement, la rendant fragile et susceptible de s'ébrécher sous l'effet des chocs, ce qui réduit sa durée de vie. 3. Revêtement insuffisant : augmentation du frottement et de l’adhérence, accélération de l’usure Le rôle du revêtement lors du refendage de l'acier au silicium est souvent sous-estimé. Lors du cisaillement de l'acier au silicium, un frottement intense se produit entre le tranchant et le matériau, avec des températures localisées atteignant 400 à 600 °C. En l'absence de revêtement ou avec des performances de revêtement insuffisantes : Le substrat de la lame se ramollit à haute température, accélérant son usure.Le silicium contenu dans l'acier au silicium adhère à la surface de la lame, créant un effet de « soudure à froid ».Le matériau adhérant se détache et emporte avec lui le matériau du bord, aggravant l'usure. Les revêtements PVD de haute qualité (tels que TiAlN, AlCrN) forment une couche protectrice résistante aux hautes températures et à faible friction sur la surface du bord, réduisant considérablement l'usure abrasive et adhésive.  4. Dureté vs. Revêtement : Comment déterminer la cause principale ? Lames en acier au silicium résistantes à l'usureSi le bord présente un arrondi uniforme avec des bavures augmentant progressivement et sans ébréchure ni adhérence, la cause principale est une dureté insuffisante, et il convient de prioriser l'amélioration de la dureté de la lame. Si le bord présente de petits éclats formant un motif de pelage, cela indique une dureté excessive entraînant une ténacité insuffisante, et la dureté doit être réduite en conséquence ou le traitement thermique optimisé. Si la surface du bord présente des accumulations de matière évidentes (bord rapporté) ou une usure en forme de rainure, cela indique un revêtement insuffisant ou un choix de revêtement incorrect, et il convient d'ajouter du revêtement ou de changer le type de revêtement. Si la surface du bord présente des marques de décollement avec des lignes de meulage exposées, cela indique une mauvaise adhérence ou un décollement du revêtement, et le processus de revêtement doit être optimisé ou la solution de revêtement modifiée. Si plusieurs types d'usure apparaissent simultanément, la dureté et le revêtement doivent être optimisés, ce qui nécessite un ajustement systématique des combinaisons de matériaux et de revêtements.  5. Solution de combinaison optimale pour les lames de refendage en acier au silicium Mingbai Technology recommande la combinaison suivante : Lames en acier rapide à poudre (tels que ASP2053, ASP2060) peuvent atteindre une dureté HRC64-67 avec des carbures fins et uniformes, combinant une dureté élevée et une bonne ténacité, adaptés au refendage de l'acier au silicium. Lames en carbure à grain ultrafin avec une dureté HRA90-93 offrent une excellente résistance à l'usure, adaptée aux scénarios de refendage à grande vitesse. Pour le choix du revêtement, lames revêtues de TiAlN résiste à 800 °C avec une dureté élevée, convient au refendage à vitesse moyenne à élevée ; lames revêtues d'AlCrN Ce revêtement résiste à 1000 °C et présente une meilleure adhérence que le TiAlN, ce qui le rend adapté aux applications à fortes contraintes. Son épaisseur doit être comprise entre 2 et 4 µm ; une épaisseur excessive nuit à la netteté des arêtes. Pour le traitement des bords, une micro-passivation est recommandée avec un rayon de bord R=0,005-0,010 mm afin d'éliminer les défauts microscopiques et d'éviter l'écaillage. 6. Approfondissement des problèmes de revêtement Il arrive que la dureté de la lame soit conforme aux normes et que le revêtement soit en TiAlN, mais que l'usure demeure importante. Dans ce cas, il convient d'examiner les points suivants : • Adhérence insuffisante du revêtement, décollement lors du cisaillement• Épaisseur de revêtement irrégulière, localement trop mince, perdant ainsi son effet protecteur• Traitement de pré-revêtement inadéquat, surface de bord insuffisamment nettoyée, affectant l'adhérence• Le choix du revêtement est inadapté aux conditions de travail, par exemple l'utilisation d'un revêtement à haute dureté mais à ténacité insuffisante pour une découpe lourde à basse vitesse. 7. Services de diagnostic de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. propose diagnostic d'usure des lames en acier au silicium services: • Analyse microscopique de la morphologie d'usure des bords (arrondi/écaillage/adhérence/décollement)• Tests de dureté pour confirmer la conformité• Tests d'adhérence et d'épaisseur du revêtement• Rapport de diagnostic complet et recommandations d'optimisation  Conclusion Lors du refendage de l'acier au silicium, l'usure anormale des lames est souvent liée à des problèmes de dureté et de revêtement. Une dureté insuffisante provoque un arrondi rapide, tandis qu'un revêtement insuffisant entraîne une adhérence et un décollement. L'analyse systématique de la morphologie d'usure permet d'identifier précisément la cause principale et de mettre en œuvre des mesures d'optimisation ciblées. Mingbai Technology vous accompagne dans la résolution des problèmes d'usure liés au refendage de l'acier au silicium grâce à un diagnostic professionnel et des solutions personnalisées. Module FAQ : Q1 : Quelle dureté est la plus adaptée aux lames de refendage en acier au silicium ?A : La dureté recommandée est de 62 à 64 HRC. En dessous de 62 HRC, l'usure est rapide ; au-dessus de 64 HRC, la ténacité est insuffisante et des ébréchures se produisent. L'acier rapide en poudre (ASP2053/ASP2060) offre les meilleures performances globales dans cette plage de dureté. Q2 : Quelle est la différence entre les revêtements TiAlN et AlCrN, et comment choisir ?A : Le TiAlN résiste à 800 °C et convient au refendage à vitesse moyenne à élevée. L'AlCrN résiste à 1 000 °C et offre une meilleure résistance à l'adhérence ; il convient aux applications à forte charge ou à l'acier au silicium à plus de 3 % de silicium. En conditions normales, le TiAlN est suffisant ; en conditions difficiles, l'AlCrN est recommandé. Q3 : Pourquoi l’usure reste-t-elle rapide même après le passage à des lames plus dures ?A : Trois causes sont possibles : un revêtement insuffisant provoquant un ramollissement du substrat à haute température ; une mauvaise adhérence du revêtement entraînant un décollement lors du cisaillement ; ou un traitement des bords inadéquat laissant des défauts microscopiques. Une analyse de la morphologie d’usure est recommandée pour identifier précisément la cause. Q4 : Les lames revêtues peuvent-elles être réaffûtées à plusieurs reprises ? Le revêtement reste-t-il efficace après réaffûtage ?R : Oui, elles peuvent être réaffûtées. Cependant, le réaffûtage enlève le revêtement du tranchant, exposant ainsi le substrat. Il est recommandé de réappliquer un revêtement après le réaffûtage, ou d'utiliser une solution pour lames permettant plusieurs applications. Mingbai Technology propose un service complet d'affûtage et de réapplication de revêtement. Q5 : À quelle fréquence faut-il remplacer les lames de refendage en acier au silicium ?A : Il n'existe pas de norme universelle ; cela dépend de la teneur en silicium, de la vitesse de coupe, de la précision de l'équipement et d'autres facteurs. Il est recommandé d'utiliser la méthode de la hauteur de bavure : prévoir un réaffûtage lorsque les bavures dépassent 0,05 mm et remplacer les lames lorsqu'elles dépassent 0,10 mm. Notez régulièrement les intervalles de changement de lame afin d'établir vos propres normes de durée de vie.Site web : www.mingbaiblade.com
  • Problèmes importants de collage de la lame lors de la découpe de matériaux tendres comme le cuivre et l'aluminium : quel alliage de lame est le plus adapté ?
    Aug 10, 2026
    Lors du refendage de matériaux tendres tels que les bandes et feuilles de cuivre et d'aluminium, le collage de la lame est l'un des problèmes les plus frustrants pour les opérateurs. Le matériau adhérant au tranchant forme une arête rapportée (AR), qui provoque au mieux des bavures et des rayures superficielles, et au pire des ébréchures, des ruptures de bande et des arrêts fréquents pour nettoyage. De nombreux opérateurs tentent d'ajuster la vitesse ou d'augmenter le refroidissement, mais avec un succès limité. La cause principale réside souvent dans une inadéquation entre la nuance de carbure de la lame et les caractéristiques du matériau tendre. Forte de son expertise en science des matériaux et en refendage, la société Mingbai Mechanical Tool Technology Co., Ltd. explique le mécanisme de collage lors du refendage du cuivre et de l'aluminium et recommande les nuances de carbure les plus adaptées. 1. Pourquoi les matériaux mous comme le cuivre et l'aluminium adhèrent-ils aux lames ? Le cuivre, l'aluminium et leurs alliages se caractérisent par une faible dureté, une ductilité élevée et une forte adhérence. Lors du refendage, une compression et un frottement intenses se produisent entre le tranchant et le matériau, provoquant une élévation localisée de la température. Sous l'effet de la température et de la pression élevées, les particules métalliques du matériau tendre subissent un phénomène de « soudure à froid » avec la surface de la lame, adhérant et s'accumulant progressivement pour former un biseau rapporté. Une fois formé, ce biseau rapporté modifie la géométrie du tranchant, augmentant la résistance à la coupe et élevant encore davantage la température, créant ainsi un cercle vicieux. De plus, le cuivre et l'aluminium possèdent une bonne conductivité thermique, ce qui permet une transmission rapide de la chaleur de la zone de coupe à l'ensemble de la lame. Ce phénomène accélère le ramollissement du tranchant et réduit encore davantage son pouvoir antiadhésif. Par conséquent, pour résoudre le problème d'adhérence, le matériau, la granulométrie, la dureté et l'état de surface de la lame sont des paramètres essentiels.  2. Logique de base pour la sélection Qualités de lames en alliage Les lames en carbure sont classées en quatre nuances : YG (tungstène-cobalt), YT (tungstène-titane), YW (universelle) et autres. Pour les métaux non ferreux comme le cuivre et l’aluminium, les nuances YG sont privilégiées. Les alliages YG utilisent le carbure de tungstène (WC) comme phase dure et le cobalt (Co) comme liant, offrant une excellente résistance aux chocs et une grande ténacité. Ils sont ainsi parfaitement adaptés à l’usinage des métaux non ferreux produisant des copeaux courts. Les chiffres de la désignation de nuance (par exemple, YG6X, YG8, YG15) indiquent le pourcentage approximatif de cobalt : une teneur plus élevée en cobalt confère une meilleure ténacité et une meilleure résistance aux chocs, mais une dureté et une résistance à l’usure légèrement inférieures. Le choix de la nuance appropriée nécessite donc de trouver un équilibre entre l’antiadhérence (dureté élevée) et la résistance à l’écaillage (ténacité élevée). 3. Niveaux scolaires recommandés et scénarios applicables  3.1 YG6X — Premier choix pour le découpage de précision des matériaux minces Le YG6X est un carbure à grains fins de haute dureté (HRA 91-91,5) et de bonne résistance à l'usure, avec une teneur en cobalt d'environ 6 %. Sa structure à grains fins assure une distribution plus homogène du carbure, permettant un affûtage plus précis du tranchant et une moindre résistance à la coupe. Il est ainsi idéal pour le refendage de haute précision de fines bandes de cuivre et d'aluminium, ainsi que de feuilles de cuivre et d'aluminium. Pour les matériaux tendres d'une épaisseur inférieure à 0,5 mm, le YG6X réduit efficacement la déformation par extrusion et l'adhérence. lames de découpe de précision pour matériaux minces L'acier YG6X est le choix idéal dans de telles conditions. Cependant, en raison de sa ténacité relativement modérée, il ne convient pas aux opérations de dégrossissage importantes avec charges d'impact. 3.2 YG8 — Le modèle « polyvalent » qui équilibre résistance à l'usure et robustesse L'acier YG8, avec une teneur en cobalt d'environ 8 %, une dureté HRA 89-89,5 et une résistance à la rupture transversale supérieure à celle du YG6X, est l'un des aciers les plus utilisés pour le refendage du cuivre et de l'aluminium. Il convient aux bandes de cuivre et d'aluminium d'épaisseur standard (0,5 à 3 mm), ainsi qu'aux feuilles d'aluminium et de cuivre. L'acier YG8 offre un bon compromis entre résistance à l'usure et résistance aux chocs, conservant un tranchant optimal même sous des charges d'impact modérées. Il constitue ainsi un choix sûr pour la plupart des applications de refendage du cuivre et de l'aluminium. 3.3 YG15 — Premier choix pour les matériaux épais, la découpe grossière et les conditions à fort impact L'acier YG15 contient environ 15 % de cobalt et présente une dureté HRA 87-89. Il offre une résistance à la rupture transversale élevée et une excellente ténacité. Il convient aux tôles de cuivre et d'aluminium épaisses (plus de 3 mm) ainsi qu'aux applications d'ébauche avec joints ou fortes variations d'épaisseur. Sa teneur élevée en cobalt le rend moins sensible à l'écaillage sous l'effet des chocs, ce qui le rend idéal pour l'ébauche lorsque la finition de surface n'est pas primordiale. Lames de coupe grossières en plaque de cuivre épaisse Il offre d'excellentes performances dans ces conditions. Cependant, sa résistance à l'usure est légèrement inférieure à celle des aciers YG6X et YG8, ce qui le rend inadapté au refendage de précision ultra-mince. 3.4 Carbure à grains ultrafins — Une option de mise à niveau pour le refendage de précision haut de gamme Pour le découpage de haute précision de feuilles de cuivre ultra-minces, de feuilles d'aluminium (
  • Découpe de plaques en acier inoxydable de qualité alimentaire : comment éviter la contamination de la surface du produit par le matériau de la lame ?
    Aug 05, 2026
    Lors du refendage et de la transformation de plaques en acier inoxydable de qualité alimentaire, la contamination de la surface du produit par les matériaux de la lame représente un défi majeur pour de nombreux fabricants. Lorsque la lame rouille ou s'use, de minuscules particules métalliques peuvent se détacher et s'incruster dans la surface de la plaque, rendant le produit non conforme aux normes de sécurité alimentaire et présentant même des risques de migration de métaux lourds. Forte de son expertise en matière de normes relatives aux matériaux en contact avec les aliments et de nombreuses années d'expérience dans le refendage, la société Mingbai Mechanical Tool Technology Co., Ltd. propose une analyse systématique des méthodes permettant d'éliminer les risques de contamination liés à la lame. 1. D’où provient la contamination ? — Analyse de trois sources de contamination  1. Contamination par la rouille et la poussière métallique Lors du cisaillement, les lames en acier au carbone ordinaire ou en acier faiblement allié produisent de fines particules de fer qui adhèrent à la surface des plaques en acier inoxydable. En milieu humide, ces particules s'oxydent et rouillent, formant des taches de rouille jaune-brun difficiles à éliminer, ce qui compromet directement l'aspect alimentaire et la résistance à la corrosion des plaques. 2. Contamination par migration d'éléments de métaux lourds Conformément à la norme GB 4806.9-2016 « Norme nationale de sécurité alimentaire — Matériaux et produits métalliques destinés au contact alimentaire », les matériaux métalliques en contact direct avec les aliments ne doivent pas présenter de risques pour la santé humaine. Les éléments nocifs tels que le plomb, le cadmium et l’arsenic, susceptibles d’être présents dans les lames de couteaux ordinaires, peuvent migrer à la surface du produit au contact des aliments ou en milieu humide. 3. Contamination par contact croisé Lorsque les lames entrent en contact avec des outils en acier au carbone, des établis ou d'autres matériaux non alimentaires, leurs surfaces peuvent être contaminées par des ions de fer ou des polluants, qui sont ensuite transférés aux plaques en acier inoxydable. 2. Comment éliminer la contamination du côté de la lame ? — Cinq mesures essentielles 1. Sélectionner des matériaux de lames conformes aux normes alimentaires. Pour lame en acier inoxydable de qualité alimentaireLes matériaux des lames doivent être conformes à la norme GB 4806.9-2016. Selon la réglementation de la FDA, la teneur en chrome de l'acier inoxydable de qualité alimentaire doit être d'au moins 16 %. Mingbai Technology recommande les matériaux suivants : Acier inoxydable martensitique (420, 440C) : dureté élevée (HRC 52-58), bonne tenue du tranchant, adapté aux opérations de cisaillement prolongées. Conformément à la norme GB 4806.9-2016, l’acier inoxydable martensitique peut être utilisé pour la fabrication du corps principal de la vaisselle en acier inoxydable et des outils de perçage et de meulage des machines de production alimentaire.• Acier inoxydable austénitique (304, 316) : Excellente résistance à la corrosion, convient aux environnements humides ou acides. L’acier inoxydable 316 contient du molybdène, ce qui lui confère une meilleure résistance à la corrosion par les ions chlorure.· carbure de qualité alimentairePour les plaques en acier inoxydable à haute dureté ou contenant des impuretés, on peut utiliser du carbure à grains ultrafins répondant aux exigences de contact alimentaire, alliant résistance à l'usure et sécurité.  2. Contrôler strictement la finition des bords La rugosité de surface influe directement sur l'adhérence des contaminants et la difficulté de nettoyage. La rugosité Ra des surfaces en contact avec les aliments doit être inférieure à 0,8 µm. Pour les applications exigeant une hygiène rigoureuse, il est recommandé de polir les bords jusqu'à une valeur Ra ​​≤ 0,1-0,4 µm, ce qui réduit considérablement l'adhérence et la prolifération bactérienne. Lames à découper en acier inoxydable poli miroir de qualité alimentaire La technologie Mingbai permet d'atteindre des valeurs Ra de bord aussi basses que 0,05 μm, empêchant physiquement l'adhérence des contaminants.  3. Établir des procédures strictes de manipulation des lames • Portez des gants non abrasifs : Lames de qualité alimentaire doit être manipulé avec des gants non abrasifs (cuir, Kevlar ou nitrile) pour éviter que les taches de transpiration et les huiles ne contaminent la surface de la lame.• Utilisez des outils de manutention spécifiques : utilisez des outils de levage en plastique, en bois ou en acier inoxydable pour déplacer les lames. Les outils en acier au carbone ne doivent en aucun cas entrer en contact avec les lames.• Lames spécifiques pour usage spécifique : les lames de qualité alimentaire ne doivent pas être utilisées avec des lames non alimentaires. Un code couleur est recommandé pour distinguer les différentes utilisations.  4. Gestion scientifique du stockage des lames • Supports à lames dédiés : Utilisez des supports en bois, en plastique ou en acier inoxydable, chaque lame étant rangée séparément afin d’éviter les rayures dues au contact mutuel.• Protections anti-poussière : Utilisez les protections de lame pendant le stockage pour empêcher la poussière et les corps étrangers d’adhérer.• Contrôle environnemental : L'humidité de la zone de stockage doit être maintenue entre 40 % et 60 % afin d'éviter la formation de rouille en milieu humide.  5. Protection assistée par revêtement Pour des conditions de travail particulières, il est possible de sélectionner des lames avec revêtement de qualité alimentaire : Revêtement DLC : coefficient de frottement aussi faible que 0,1, excellentes performances anti-adhésivesRevêtement TiAlN : résistant à la chaleur jusqu'à 800 °C, adapté au refendage à grande vitesse. Les revêtements réduisent non seulement la chaleur de friction, mais forment également une barrière physique entre le substrat de la lame et la plaque, réduisant ainsi davantage le risque de migration du métal. 3. Solutions de lames de découpe de qualité alimentaire de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. propose une série de lames dédiées au refendage de plaques en acier inoxydable de qualité alimentaire : · Lames de découpe dédiées en acier inoxydable de qualité alimentaireFabriqué en acier inoxydable 420/440C ou 304/316, conforme à la norme GB 4806.9-2016Bord poli miroir, Ra ≤ 0,05 μm• Revêtements alimentaires DLC/TiAlN en optionChaque lot de lames est accompagné de rapports d'essais de matériaux et de déclarations de sécurité pour le contact alimentaire.Services d'évaluation des risques de contamination sur site Conclusion Prévention de la contamination dans acier inoxydable de qualité alimentaire Le cisaillement de plaques est un processus complexe, depuis le choix des matériaux de lames jusqu'aux procédures d'utilisation. Choisir le bon matériau, contrôler la finition de surface, standardiser la manutention et le stockage, et sélectionner les revêtements appropriés : chaque étape est cruciale pour garantir la conformité du produit final aux normes de sécurité alimentaire. Mingbai Technology est là pour vous aider à assurer la sécurité alimentaire dès les premières étapes grâce à son expertise. lame à refendre de qualité alimentaire solutions.  Module FAQ : Q1 : Peut-on utiliser des lames en alliage ordinaire pour le cisaillement de plaques en acier inoxydable de qualité alimentaire ?A : Non recommandé. Les lames en alliage ordinaire peuvent contenir des éléments nocifs tels que le plomb et le cadmium et présentent une résistance à la corrosion insuffisante, ce qui les rend sujettes à la rouille et à la contamination par des limaille de fer. Les lames doivent être fabriquées en acier inoxydable de qualité alimentaire ou en carbure conforme à la norme GB 4806.9-2016. Q2 : Quel type de finition de surface est requis pour les lames de qualité alimentaire ?A : La rugosité de surface Ra des surfaces en contact avec les aliments doit être inférieure à 0,8 µm. Pour le refendage de plaques en acier inoxydable de qualité alimentaire à haute hygiène, il est recommandé de polir les bords jusqu'à une rugosité Ra ≤ 0,1-0,4 µm. Mingbai Technology propose des bords de qualité miroir avec une rugosité Ra ≤ 0,05 µm. Q3 : Une lame rouillée peut-elle continuer à être utilisée pour la découpe d'assiettes de qualité alimentaire ?R : Non. Les lames rouillées produisent de la poussière de rouille qui contamine la surface de la plaque, et les zones rouillées favorisent la prolifération des bactéries. Dès l'apparition de points de rouille, la lame doit être immédiatement mise hors service et désoxydée par un professionnel ou remplacée. Q4 : Quelle est la différence entre les plaques en acier inoxydable de qualité alimentaire et les plaques en acier inoxydable ordinaires en ce qui concerne les exigences relatives aux lames ?A: Les plaques en acier inoxydable de qualité alimentaire doivent répondre à des exigences de qualité de surface extrêmement élevées. Toute contamination par des particules de fer, rayures ou points de rouille peut rendre le produit non conforme. Par conséquent, les lames doivent être fabriquées à partir de matériaux de qualité alimentaire présentant une excellente résistance à la corrosion, et la finition des bords doit être bien supérieure aux exigences de refendage ordinaires. Q5 : Les lames revêtues sont-elles sans danger pour les applications de qualité alimentaire ?R : Tant que le revêtement est conforme aux normes de contact alimentaire (par exemple, GB 4806.10), il est sans danger. Les revêtements tels que le DLC et le TiAlN sont largement utilisés dans l'industrie agroalimentaire. Ils réduisent non seulement la friction et l'adhérence, mais forment également une barrière physique entre le substrat de la lame et la plaque, limitant ainsi le risque de migration des métaux. Toutes les lames revêtues de Mingbai Technology sont conformes aux normes de sécurité alimentaire en vigueur. Site web : www.mingbaiblade.com
  • Bavures importantes sur les bords de coupe lors du refendage de bandes d'acier inoxydable — Comment ajuster les paramètres de coupe des lames de la refendeuse ?
    Aug 03, 2026
    Lors des opérations de refendage de bandes d'acier inoxydable, les bavures importantes sur le bord de coupe constituent l'un des problèmes de qualité les plus fréquents. Face à ce problème, de nombreux opérateurs se contentent de « régler l'écart », négligeant l'influence déterminante des paramètres de coupe eux-mêmes sur la formation de bavures. Forte de son expérience de plusieurs années dans le refendage de l'acier inoxydable, la société Mingbai Mechanical Tool Technology Co., Ltd. vous propose une solution systématique de réglage des paramètres de coupe. 1. Analyse des causes profondes des bavures dans les bandes d'acier inoxydable L'acier inoxydable possède trois caractéristiques — une ténacité élevée, une forte tendance à l'écrouissage et une faible conductivité thermique — qui rendent son problème de bavures de refendage beaucoup plus complexe que celui de l'acier au carbone ordinaire. Principaux mécanismes de formation des bavures : Émoussage des bords → augmentation de la force de cisaillement → déchirures plutôt que coupures du matériau → formation de bavuresAngle de coupe incorrect → résistance à la coupe excessive → écoulement latéral de matière → bavures sur le bord• Finition de surface des bords insuffisante → coefficient de frottement élevé → adhérence du matériau au bord → bavures irrégulières  2. Réglage de l'angle du bord 1. Réduire l'angle du bord (angle du coin) Plus l'angle de coupe est petit, plus la lame est affûtée et plus la résistance à la coupe est faible. Angles recommandés pour lames de refendage tranchantes pour le refendage de bandes d'acier inoxydable: • Acier inoxydable conventionnel (304, 316) : angle de coin 22°-25°Acier inoxydable à haute dureté (430, martensitique) : angle de coin 25°-28°· Bande ultra-mince en acier inoxydable (100 m/min) : 10°-12°· Nuances d'acier inoxydable à haute adhérence : 12°-15°  3. Micro-passivation des bords Un tranchant aigu coupe facilement mais présente un risque élevé de micro-ébréchures. Lame de refendage circulaire en acier rapide il est recommandé de procéder à une micropassivation : · Rayon de courbure R=0,005-0,010 mm (extrêmement tranchant, convient aux bandes minces)· Rayon de courbure R = 0,010-0,015 mm (micro-passivé, convient à l'acier inoxydable conventionnel)· Rayon de courbure R=0,015-0,020 mm (modérément passivé, convient aux bandes épaisses ou au refendage à grande vitesse) 3. Optimisation de la finition de surface des bords La finition de surface des bords est l'un des facteurs clés pour contrôler les bavures. Normes recommandées : • Rugosité de surface des bords Ra ≤ 0,1 μm (qualité miroir)• Face de coupe (surface de contact de la puce) Ra ≤ 0,2 μm• Face de flanc (surface de contact du matériau) Ra ≤ 0,1 μm Lames de refendage en acier inoxydable de haute qualité peut réduire efficacement l'adhérence des matériaux et diminuer la hauteur des bavures de 30 à 50 %.  4. Ajustement coordonné des paramètres d'écart latéral et de bord Après avoir ajusté les paramètres de bord, l'écart latéral doit également être ajusté en conséquence : • Bord tranchant + faible écart (5 % à 7 % de l'épaisseur du matériau) : convient au découpage précis de bandes mincesBord micropassivé + espace moyen (7 à 9 % de l'épaisseur du matériau) : convient à l'acier inoxydable conventionnelBord passivé + grand espace (9 à 12 % de l'épaisseur du matériau) : convient aux bandes épaisses ou au refendage à grande vitesse. 5. Amélioration auxiliaire des bavures par revêtement Des revêtements appropriés peuvent réduire la friction et l'adhérence, améliorant indirectement l'ébavurage : Revêtement TiAlN : adapté au refendage à grande vitesse, résistant à la chaleur jusqu’à 800 °C• Revêtement DLC : Convient aux aciers inoxydables à forte adhérence, coefficient de frottement aussi faible que 0,1Revêtement CrN : Adapté aux environnements corrosifs, excellentes propriétés anti-adhésives Pour lames de refendage à revêtement antiadhésif, il est recommandé de l'associer à un bord poli miroir pour de meilleurs résultats.  6. Procédure d'ajustement sur site 1. Commencez par inspecter l'angle du bord et la finition de surface existants.2. Calculer l'angle de bord recommandé en fonction de la nuance et de l'épaisseur de l'acier inoxydable.3. Retourner à l'usine ou effectuer un réaffûtage sur site pour atteindre l'angle cible.4. Polir le bord à Ra ≤ 0,1 μm.5. Réinitialisez l'écart latéral.6. Effectuez une coupe d'essai et observez les changements de bavures.7. Ajuster avec précision jusqu'à ce que les bavures répondent aux normes. 7. Solutions de lames de refendage en acier inoxydable de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. propose des lames dédiées au refendage de bandes d'acier inoxydable : · Lames de refendage dédiées en acier inoxydableAngle de bord personnalisable en fonction des conditions de travail.· Polissage des bords de qualité miroir, Ra ≤ 0,05 μm.• Revêtements optionnels TiAlN/DLC/CrN.• Services d'inspection et de réglage des paramètres de bord sur site.  Conclusion Lors du refendage de bandes d'acier inoxydable, les bavures importantes sur le bord de coupe ne sont généralement pas dues à un problème d'équipement, mais plutôt aux paramètres de coupe eux-mêmes. En optimisant l'angle de coupe, l'angle de dépouille, le niveau de passivation et l'état de surface, et en ajustant le revêtement et l'écartement latéral, il est possible de maîtriser efficacement les problèmes de bavures. Mingbai Technology vous propose des solutions professionnelles pour le refendage de l'acier inoxydable afin de résoudre vos problèmes de bavures. Module FAQ Q1 : Combien de temps dure un tranchant réaffûté lors du refendage de bandes en acier inoxydable ?R : Cela dépend de la nuance d'acier inoxydable et de la longueur de refendage. Pour l'acier inoxydable 304 classique, un réaffûtage est généralement suffisant pour 5 000 à 10 000 mètres de refendage continu. Il est recommandé d'inspecter le tranchant à chaque poste et de réaffûter dès que les bavures apparaissent de manière significative. Q2 : Un angle de bord plus petit est-il toujours préférable ?R : Non. Un angle plus petit facilite la coupe, mais réduit la résistance du tranchant. Un angle trop petit entraîne un écaillage et une durée de vie plus courte. Pour le refendage de l'acier inoxydable, nous recommandons un angle de 22° à 25°, avec un ajustement précis en fonction de l'épaisseur du matériau et de la rigidité de l'équipement. Q3 : Les différentes nuances d’acier inoxydable nécessitent-elles des paramètres de bord différents ?R : Oui. Pour les aciers austénitiques comme le 304/316, utilisez un angle d'arête de 22° à 24° et un angle de dépouille de 8° à 10°. Pour les aciers ferritiques comme le 430, utilisez un angle d'arête de 25° à 27° et un angle de dépouille de 10° à 12°. Pour les aciers martensitiques à haute dureté, utilisez un angle d'arête de 28° à 30° avec une passivation modérée. Q4 : Existe-t-il une grande différence en matière de contrôle des bavures entre les lames revêtues et non revêtues ?R : Oui, une différence significative. À paramètres de coupe égaux, les revêtements TiAlN ou DLC permettent de réduire la hauteur des bavures de 30 à 50 %, de limiter l'adhérence et d'obtenir des bavures plus uniformes. L'utilisation de lames revêtues est fortement recommandée pour le refendage de l'acier inoxydable. Q5 : Qu’est-ce qui influence le plus les bavures : l’écart latéral ou les paramètres du bord ? A : Les deux sont tout aussi importants. Les paramètres de coupe déterminent la capacité de coupe, tandis que l'écart latéral détermine le degré d'arrachement. La bonne approche consiste à optimiser d'abord les paramètres de coupe, puis à ajuster l'écart latéral en fonction des résultats des essais de coupe. Ces deux éléments interagissent pour obtenir une qualité de coupe optimale.Site web : www.mingbaiblade.com
  • Lors du découpage des électrodes de batteries au lithium, les lames circulaires s'ébrèchent fréquemment — comment l'optimisation des matériaux peut-elle résoudre ce problème ?
    Jul 30, 2026
    Lors des opérations de découpe des électrodes des batteries au lithium, l'écaillage fréquent de lames circulaires L'écaillage est un problème persistant qui affecte de nombreuses lignes de production. Il entraîne non seulement des bavures excessives et un important détachement de poudre sur le bord de l'électrode, mais peut également perforer le séparateur, provoquant ainsi des risques de court-circuit de la batterie. De nombreux utilisateurs commencent par ajuster les paramètres de l'équipement, mais Mingbai Mechanical Tool Technology Co., Ltd. vous informe que la cause principale de l'écaillage fréquent réside souvent dans l'inadéquation entre le matériau de la lame et les conditions de travail. Cet article propose une solution systématique axée sur le choix du matériau. 1. Causes profondes de l'écaillage lors du fendage des électrodes Les électrodes des batteries au lithium sont constituées de collecteurs de courant en feuille d'aluminium ou de cuivre et de revêtements d'électrodes positives et négatives. Ces revêtements sont durs et cassants. Lors du découpage, des lames circulaires doivent simultanément découper le revêtement et la feuille métallique, ce qui représente un double défi en termes de dureté et de ténacité des bords. Les principales causes d'écaillage sont les suivantes : Impact des particules de revêtement durLes matériaux d'électrode positive, tels que le phosphate de fer lithié, présentent une dureté élevée, créant des micro-impacts sur le bord lors de la coupe.fluctuations d'épaisseur de la feuille: Des écarts d'épaisseur supérieurs à 3 μm dans le collecteur de courant entraînent des forces de coupe inégales.Résistance insuffisante de la lameLe carbure est dur mais cassant, et sa résistance aux chocs est faible.microdéfauts de bordLes microfissures générées lors du meulage se propagent sous contrainte alternée.  2. Quatre directions pour l'optimisation des matériauxn 1. Sélectionner un substrat en carbure à grains ultrafins Le carbure traditionnel possède des grains plus grossiers, et les particules de carbure sont sujettes au détachement sous l'effet d'un impact, ce qui constitue le point de départ de l'écaillage. Lames circulaires en carbure à grain ultrafin Pour le découpage des électrodes de batteries au lithium, on utilise une poudre de carbure de tungstène à granulométrie ≤ 0,5 µm, permettant d'atteindre une dureté HRA 90-93 (équivalente à HRC 68-75). La structure à grains fins assure une distribution plus uniforme du carbure, améliorant considérablement la résistance à l'écaillage. Le substrat à grains ultrafins peut augmenter la résistance à la rupture transversale de 20 à 30 %, réduisant ainsi significativement l'écaillage.  2. Associer différentes qualités de carbure Les exigences de dureté des lames varient selon les matériaux d'électrode : Anode en feuille de cuivre (électrode négative): Bonne ductilité, nécessite une ténacité de lame plus élevée — YG10X (HRA90.5) recommandé.cathode en feuille d'aluminium (électrode positive)Couche d'oxyde de surface à haute dureté — YG12X (HRA91.5) recommandé, qui peut prolonger la durée de vie de 2,3 fois par rapport à YG8 sur feuille d'aluminium.Électrodes revêtuesLes matériaux de revêtement sont durs et cassants, ce qui nécessite des lames plus dures avec des bords tranchants. 3. Appliquer des revêtements PVD pour améliorer la résistance aux chocs des bords Les revêtements améliorent non seulement la résistance à l'usure, mais réduisent également le coefficient de frottement et l'écaillage dû à l'adhérence. Lames circulaires à revêtement haute dureté résistant à l'usure sont très efficaces pour le découpage des batteries au lithium : Revêtement TiAlN: Réduit la hauteur des bavures de 35 % à 42 % sur les électrodes en feuille de cuivre.revêtement DLCRéduit les bavures de 50 à 58 % sur les électrodes en feuille d'aluminium, avec un coefficient de frottement aussi bas que 0,1 (0,4 sans revêtement).revêtement TiCNRéduit l'adhérence cuivre/aluminium de 40 %.  4. Optimiser la conception géométrique des bords L'angle du bord influe directement sur la probabilité d'écaillage. Lames circulaires de découpe d'électrodes de haute précision sont recommandés avec : Angle de tranchant 25°-35°, pour un équilibre parfait entre netteté et résistance.Rayon de courbure contrôlé à 3 μm près, maintenant la netteté tout en évitant les micro-ébréchures.Rectification miroir jusqu'à Ra ≤ 0,1 μm, sans écaillage sous un grossissement de 50 à 100x.  3. Recommandations d'ajustement des processus à l'appui Après l'optimisation des matériaux, les ajustements de processus suivants sont également recommandés : Écartement des lamesL'écartement doit être contrôlé entre 10 et 20 % de l'épaisseur totale de l'électrode. Un écartement trop important (> 0,1 mm) crée des bavures ; un écartement trop faible provoque un détachement de poudre.Vitesse de refente: Régulée à 60-120 m/min. Une vitesse excessive augmente la chaleur de friction.Inspection régulièreVérifiez le tranchant toutes les 4 heures ; si l'ébréchure est supérieure à 0,03 mm, un réaffûtage est nécessaire. 4. Solutions de lames de découpe d'électrodes de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. propose une série de lames dédiées au découpage des électrodes de batteries au lithium : Lames circulaires de découpe d'électrodes en carbure à grain ultrafin: Taille des grains ≤ 0,5 μm, dureté HRA90-93.Revêtements optionnels TiAlN/DLC/TiCN, correspondant à la solution optimale pour les matériaux d'électrodes positives/négatives.Finition miroir des bords, aucun écaillage même sous un grossissement de 50x.Recommandations en matière de sélection des matériaux et diagnostic des conditions de travail sur site.  5. Comparaison de cas Une usine de batteries au lithium procédait au découpage de matériaux d'électrodes positives en phosphate de fer lithié. Les lames circulaires en carbure ordinaires s'ébréchaient toutes les deux heures, provoquant des bavures excessives. Après le passage à l'électrode en carbure à grain ultrafin de Mingbai Technology, le problème s'est résolu. lames circulaires de refendage Avec le revêtement TiAlN, le temps entre les ébréchures a été étendu à 12 heures, la durée de vie de la lame a été multipliée par 4 et les bavures des électrodes ont été constamment contrôlées à moins de 5 μm.  Conclusion L'écaillage fréquent des lames circulaires lors du découpage des électrodes de batteries au lithium est souvent dû au matériau. Des améliorations systématiques des matériaux — du substrat en carbure à grains ultrafins à l'optimisation de la géométrie des bords, en passant par l'adaptation des nuances et les revêtements PVD — permettent de réduire considérablement l'écaillage et d'allonger la durée de vie des lames. Mingbai Technology est à votre disposition pour vous aider à surmonter les problèmes d'écaillage lors du découpage des électrodes grâce à des solutions de matériaux professionnelles.Site web : www.mingbaiblade.com
  • Après un stockage prolongé, des points de rouille apparaissent sur le tranchant des lames circulaires — cela affectera-t-il leurs performances ?
    Jul 28, 2026
    Dans la production de refendage, de nombreux utilisateurs récupèrent lames circulaires Après un stockage de longue durée en entrepôt, des points de rouille brun jaunâtre sont constatés sur le tranchant. Face à ces points de rouille, la question la plus fréquente est : affectent-ils les performances de coupe ? La lame est-elle encore utilisable ? Forte de son expertise en science des matériaux et de son expérience de terrain, la société Mingbai Mechanical Tool Technology Co., Ltd. propose des critères d’évaluation scientifiques et des recommandations de manipulation. 1. Nature et dangers des taches de rouille Les points de rouille sont le résultat de réactions électrochimiques entre la surface métallique de la lame et l'oxygène et l'humidité de l'air. lames mécaniques de précision Fabriqués en acier à haute teneur en carbone, en acier rapide et en matériaux similaires, les objets rouillent en pénétrant de la surface vers l'intérieur. La gravité des taches de rouille dépend de trois facteurs : leur emplacement, leur profondeur et leur forme. 2. Trois types de points de rouille sur le tranchant  Rouille superficielle (légère)Caractéristiques : Rouille poudreuse brun jaunâtre, présente uniquement en surface, en profondeur < 0,01 mm, amovible avec un chiffon.Impact : Après le retrait, aucune piqûre visible ne subsiste sur le bord — n'affecte pas les performances. Rouille par piqûres (modérée)Caractéristiques : Taches brun foncé ou noires, profondeur 0,01-0,03 mm, laissant de minuscules cavités de la taille d’une piqûre d’épingle après élimination.Impact : Peut affecter la qualité de coupe, en fonction des conditions de travail spécifiques. Rouille par piqûres/cratères (grave)Caractéristiques : Dépressions brun foncé ou noires, profondeur > 0,03 mm, laissant des creux ou des rainures évidentes après enlèvement.Impact : Affecte considérablement les performances, provoquant des bavures ou des ébréchures lors de la coupe — le remplacement est recommandé. 3. Méthode en quatre étapes pour déterminer si les points de rouille affectent les performances Étape 1 : Vérifier l'emplacement de la tache de rouille Taches de rouille sur le tranchant → affectent directement la qualité de coupe et nécessitent une manipulation soigneuse. Taches de rouille sur le corps de la lame (hors tranchant) → n'affectent pas les performances ; nettoyez et utilisez. La méthode d'inspection des taches de rouille sur les lames circulaires stockées commence par leur localisation.  Étape 2 : Évaluer la profondeur des taches de rouille Poncez délicatement la zone rouillée avec du papier de verre fin ou une pierre à huile. Si la surface est plane et sans aspérités après ponçage (rouille superficielle), elle peut être réutilisée. Si des aspérités importantes persistent (rouille ayant pénétré le support), vérifiez si l'intégrité du bord est compromise.  Étape 3 : Vérifier l’intégrité des bords Utilisez une loupe pour examiner le bord. Si le bord reste droit et intact → la rouille n'a pas altéré sa géométrie. Si le bord apparaît dentelé ou présente des encoches → la rouille a endommagé le bord. lames circulaires pour une découpe de précision affectera directement la précision de coupe.  Étape 4 : Vérifier par un essai de coupe Après avoir éliminé la rouille, effectuez une coupe d'essai. Bord de coupe lisse et sans bavures → performance rétablie. Bavures importantes ou bords irréguliers → la rouille a affecté la performance ; il est recommandé de remplacer la pièce ou de la renvoyer à l'usine pour un réaffûtage.  4. Tolérance à la rouille des différents matériaux de lames Lames circulaires en acier rapideTrès sensible à la rouille. Un remplacement est recommandé en cas de piqûres de plus de 0,02 mm de profondeur. Lames en carbureLe substrat ne rouille pas, mais la phase de liant au cobalt peut se corroder ; la résistance des bords doit être vérifiée. Lames en acier inoxydableBonne résistance à la corrosion. Les points de rouille restent généralement en surface et peu profonds. Lames circulaires ultra-minces Le découpage des films d'emballage alimentaire est plus sensible aux défauts et nécessite une attention particulière. Lames revêtuesLa rouille a tendance à se former là où le revêtement est endommagé ; vérifiez si la rouille a pénétré le revêtement. 5. Méthodes d'élimination de la rouille Élimination rapide de la rouillePoncer délicatement avec une pierre à huile fine (grain 1000 ou plus) avec de l'huile, ou brosser légèrement avec une brosse métallique en laiton, puis essuyer avec une huile antirouille pour la protection. Décapage modéré de la rouillePoncer avec du papier de verre fin (grain 800-1200) jusqu'à ce que la surface soit brillante, en veillant à ne pas altérer la géométrie des bords. Vérifier ensuite l'intégrité des bords à la loupe. Traitement antirouille en profondeurSoit la pièce est mise au rebut, soit elle est renvoyée à Mingbai Technology pour évaluation afin de déterminer si un réaffûtage permet de la restaurer. Si le tranchant est intact après réaffûtage, elle peut être réutilisée. 6. Comment prévenir l'apparition de taches de rouille pendant le stockage ? • Maintenir l’humidité de l’environnement de stockage entre 40 % et 60 %.· Stockage à long terme lames de refendage personnalisées Il convient de les enduire d'huile antirouille et de les emballer sous vide.• Inspecter régulièrement les stocks, effectuer des contrôles ponctuels tous les 3 mois.• Rangez les lames de matériaux différents séparément pour éviter la corrosion galvanique.  7. Services d'inspection de la rouille de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. propose Évaluation de la rouille des lames circulaires stockées services: • Inspection visuelle gratuite pour déterminer le type et la profondeur de la rouille.• Inspection au microscope de l'intégrité des bords.• Fournir des recommandations de réparation ou de remplacement.• Services professionnels de dérouillage et de réaffûtage des lames réparables. Conclusion La présence de points de rouille sur le tranchant des lames circulaires après un stockage prolongé n'indique pas nécessairement que la lame est inutilisable. La rouille superficielle peut être nettoyée et n'affecte pas les performances. La rouille par piqûres nécessite une évaluation de son emplacement et de sa profondeur. Les lames présentant de la rouille par piqûres ou en cratère, ou des dommages au tranchant, doivent être mises au rebut ou renvoyées en réparation. Les étapes clés sont : « vérifier l'emplacement, mesurer la profondeur, inspecter le tranchant et effectuer un essai de coupe ». Mingbai Technology est à votre disposition pour vous fournir des services professionnels d'inspection et de réparation de la rouille.Site web: www.mingbaiblade.com
  • Après l'écaillage d'une lame en alliage, combien de fois peut-elle être réaffûtée ?
    Jul 22, 2026
    Dans la production de refendage, lames en alliage Les lames en alliage nécessitent souvent un réaffûtage suite à des ébréchures. De nombreux utilisateurs se demandent : combien de fois une lame en alliage peut-elle être réaffûtée après un ébréchure ? Un nombre excessif de réaffûtages risque-t-il de l'endommager ? Forte de son expertise en science des matériaux et en réaffûtage, la société Mingbai Mechanical Tool Technology Co., Ltd. apporte des réponses claires et des critères d'évaluation. 1. La nature du burinage L'écaillage désigne le détachement de petits fragments de matière du tranchant sous l'effet d'un impact ou de la fatigue, sur une profondeur allant de 0,05 mm à plusieurs millimètres. Le réaffûtage a pour but d'éliminer la couche ébréchée et de reconstituer la géométrie complète du tranchant. Cependant, chaque réaffûtage réduit l'épaisseur de la lame. Lorsque cette épaisseur restante est insuffisante pour assurer une coupe normale, la lame arrive en fin de vie.  2. Quatre facteurs influençant le nombre de rebroyages 1. Épaisseur d'origine de la lame Les lames plus épaisses supportent un plus grand nombre d'affûtages. Par exemple, une lame en carbure de 5 mm d'épaisseur offre un potentiel d'affûtage plusieurs fois supérieur à celui d'une lame de 2 mm. 2. Profondeur de burinage Les copeaux plus profonds nécessitent un enlèvement de matière plus important à chaque rectification, ce qui réduit le nombre total de rectifications. Un copeau de 0,1 mm peut être éliminé par une rectification minimale ; un copeau de 1 mm peut nécessiter un enlèvement de matière important en une seule passe. 3. Méthode de broyage Les rectifieuses CNC permettent un contrôle précis de la quantité de matière enlevée lors de chaque rectification (0,05 à 0,1 mm), optimisant ainsi la durée de vie des lames. La rectification manuelle avec une meuleuse d'angle est difficile à maîtriser et entraîne souvent un enlèvement de matière excessif. 4. Matériau de la lame Les différents alliages utilisés pour les lames présentent des tolérances variables au meulage. Lames en carbure pour le refendage de bandes d'acier inoxydable Leur dureté élevée nécessite un meulage plus minutieux afin d'éviter les fissures thermiques. 3. Nombre de réaffûtages de référence pour différentes épaisseurs de lame  Lames en alliage épais (épaisseur ≥ 8 mm) : · Écaillage léger (0,5 mm) : 3 à 5 réaffûtages Lames en alliage moyen (épaisseur 4-8 mm) : • Écaillage léger : 5 à 8 rectifications• Écaillage modéré : 3 à 5 réaffûtages• Écaillage important : 2 à 3 rectifications Lames en alliage mince (épaisseur < 4 mm) : • Écaillage léger : 3 à 5 rectifications• Écaillage modéré : 2 à 3 réaffûtagesÉcaillage important : mise au rebut directe recommandée 4. Quand faut-il arrêter le broyage ? 1. Épaisseur restante insuffisante Lorsque l'épaisseur restante de la lame est inférieure à 60-70 % de l'épaisseur d'origine, la résistance du support du tranchant diminue, ce qui la rend sujette à un ébréchure supplémentaire. Lames en alliage pour une découpe de précision sont particulièrement sensibles aux variations d'épaisseur. 2. Diminution de la dureté après plusieurs rectifications Chaque rectification génère de la chaleur. Si le refroidissement est insuffisant, des microfissures ou une diminution de la dureté peuvent apparaître sur la surface du bord. Lames en alliage pour le refendage à grande vitesse Il convient de procéder à des contrôles ponctuels de dureté après plusieurs rectifications. 3. Déformation de la lame Après plusieurs affûtages, la lame peut présenter des déformations cumulatives (gauchissement de la face d'extrémité, défaut de planéité). Si la déformation dépasse 0,02 mm, l'affûtage doit être interrompu. 4. Emplacement anormal de la puce Si l'écaillage se produit de façon répétée au même endroit, cela peut indiquer un défaut interne de la lame. Un réaffûtage continu ne résoudra pas le problème de fond. 5. Comment maximiser le nombre de broyages ? 1. N’enlevez que le minimum nécessaire à chaque fois : enlevez juste assez pour éliminer le copeau ; ne meulez pas « juste pour le plaisir ».2. Utiliser une rectifieuse CNC : Contrôler précisément la quantité de matière enlevée et l’angle.3. Assurez un refroidissement adéquat : évitez les brûlures dues au broyage.4. Enregistrez la quantité de chaque enlèvement de broyage : lorsque l'enlèvement cumulé dépasse 15 à 20 % de l'épaisseur d'origine, envisagez un remplacement. 6. Services de rectification de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. propose des services professionnels services de réaffûtage de lames en alliage:  · Rectifieuses CNC avec contrôle d'angle de ±0,3°.• Contrôle précis de l’enlèvement de chaque rectification (0,03-0,10 mm).• Test de dureté avant et après rectification pour s'assurer de l'absence de recuit.• Inspection au microscope du bord après réaffûtage pour s'assurer de l'absence de microfissures.• Fourniture de registres de broyage pour suivre la quantité de broyage enlevée et l'épaisseur restante.  7. Étude de cas Une installation de refendage de précision utilisée lames en alliage pour le refendage de précision en bandes Avec une épaisseur initiale de 6 mm, la première profondeur d'usinage était de 0,15 mm. Mingbai Technology a utilisé une rectifieuse CNC avec un enlèvement de matière de 0,06 mm par rectification. Après 9 rectifications cumulées, l'épaisseur restante était de 4,8 mm, respectant toujours les exigences de qualité de coupe, ce qui a permis d'obtenir une durée de vie totale 2,5 fois supérieure à celle d'une lame neuve.  Conclusion Il n'existe pas de réponse unique quant au nombre de réaffûtages possibles d'une lame en alliage après ébréchure. Cela dépend de son épaisseur initiale, de la profondeur de l'ébréchure, de la méthode d'affûtage et du matériau de la lame. Cependant, en adoptant une stratégie basée sur l'enlèvement minimal de matière, un contrôle de précision CNC et un refroidissement adéquat, la plupart des lames en alliage peuvent être réaffûtées 5 à 10 fois. Mingbai Technology est à votre disposition pour optimiser la durée de vie de vos lames grâce à ses services de réaffûtage professionnels.Site web : www.mingbaiblade.com
  • Existe-t-il une formule de calcul universelle pour l'écart latéral entre les lames de refendage supérieure et inférieure ?
    Jul 20, 2026
    Lors des opérations de refendage des métaux, l'écart latéral entre les lames est un paramètre critique. Un écart trop important engendre des bavures sur le bord de coupe, tandis qu'un écart trop faible provoque le frottement des lames, un échauffement et un risque d'ébréchure. Existe-t-il une formule de calcul universelle permettant de déterminer rapidement une valeur d'écart latéral optimale ? Forte de son expertise et de sa connaissance approfondie des normes nationales et internationales, la société Mingbai Mechanical Tool Technology Co., Ltd. vous propose une méthode de calcul scientifique. 1. Formule de calcul universelle de l'écart latéral Le calcul de l'écart latéral repose essentiellement sur la « méthode du pourcentage d'épaisseur du matériau », dont la formule est la suivante : Écart latéral C = K × t  Où: · C = Écart latéral (mm)· K = Coefficient d'écart (sans dimension)· t = Épaisseur du matériau cisaillé (mm) Principes de sélection de la valeur K : • Matériaux durs et cassants (acier au silicium, acier à haute teneur en carbone) : K = 8 % à 12 %• Matériaux tendres et résistants (acier à faible teneur en carbone, cuivre, aluminium) : K = 5 % à 7 %Matériaux de dureté moyenne (acier au carbone ordinaire, acier inoxydable) : K = 6 % à 10 %· Matériaux ultra-minces (
  • La dureté mécanique des lames est conforme à la norme, mais pourquoi leur durée de vie reste-t-elle plus courte que celle des autres ?
    Jul 14, 2026
    Dans le secteur du refendage, de nombreux utilisateurs sont confrontés à un phénomène déconcertant : le rapport de test de dureté des lames mécaniques indique une valeur HRC conforme aux exigences, mais leur durée de vie réelle est bien inférieure à celle des lames concurrentes ou aux attentes. La dureté est conforme, mais la durée de vie ne l’est pas : où réside le problème ? Mingbai Mechanical Tool Technology Co., Ltd., s’appuyant sur de nombreux cas concrets, révèle six « facteurs cachés » autres que la dureté. 1. La dureté n'est qu'un critère de passage, pas une garantie. La dureté est un indicateur de base de la résistance à l'usure d'une lame, mais elle ne représente que la capacité du matériau à résister à la déformation par indentation. La durée de vie réelle d'une lame dépend également de multiples facteurs tels que la ténacité, la résistance à la fatigue, la microstructure et l'état du tranchant. De même qu'un rapport médical indiquant que « tous les indicateurs sont normaux » ne signifie pas qu'une personne est capable de courir un marathon, une dureté conforme à la norme n'est qu'une formalité, et la longévité dépend d'autres facteurs. 2. Six facteurs cachés affectant la durée de vie 1. Structure métallographique non conforme aux normes À dureté égale, des structures métallographiques différentes peuvent engendrer une durée de vie plus de deux fois supérieure. Par exemple, pour des aubes en Cr12MoV à HRC60, celles présentant des carbures fins bien répartis offrent une résistance à l'usure nettement supérieure à celles dotées de carbures grossiers et agglomérés. Lames en acier rapide pour une découpe de précision Les zones présentant une ségrégation de carbures ont des bords qui ressemblent à une « mosaïque de dur et de mou » au niveau microscopique — les zones molles s'usent en premier, formant des dentelures microscopiques qui accélèrent la défaillance globale.  2. Microdéfauts de bord Même lorsque la dureté répond aux normes, des micro-ébréchures, des fissures de meulage ou des points de concentration de contraintes sur le bord peuvent se propager rapidement lors du cisaillement, entraînant une rupture prématurée du bord. Lames en alliage à haute dureté malgré leur dureté élevée, elles présentent une ténacité relativement faible, ce qui les rend plus sensibles aux microdéfauts de bord.  3. Revêtement non assorti ou de mauvaise qualité À dureté de substrat égale, la présence, le type et la qualité du revêtement ont un impact significatif sur la durée de vie. Lames circulaires revêtues d'un revêtement résistant à l'usure La durée de vie d'une lame revêtue peut être 2 à 5 fois supérieure à celle d'une lame non revêtue. Cependant, si le revêtement présente une mauvaise adhérence, une épaisseur irrégulière ou s'il est mal choisi, il risque non seulement de ne pas prolonger sa durée de vie, mais aussi d'accélérer sa défaillance.  4. Mauvaise qualité de réaffûtage Les lames doivent être réaffûtées pour retrouver leur tranchant après utilisation. Cependant, si la vitesse d'avance est trop rapide ou le refroidissement insuffisant lors de l'affûtage, le tranchant peut subir des « brûlures d'affûtage » : la dureté peut sembler inchangée, mais des microfissures et des contraintes résiduelles se sont déjà formées en surface. La qualité de l'affûtage lames personnalisées détermine directement le degré de récupération de la vie après réaffûtage.  5. Installation et réglage de l'écartement incorrects Une installation excentrée de la lame, un jeu excessif ou insuffisant peuvent provoquer des contraintes localisées anormales sur le bord. Lames de refendage à grande vitesse Un écart trop faible provoque des frottements au niveau des bords et des microfissures thermiques ; un écart trop important soumet le bord à des charges d’impact supplémentaires. Ces contraintes anormales accélèrent la rupture du bord, quelle que soit sa dureté.  6. Adéquation des conditions de travail et des matériaux La dureté et les conditions de travail doivent être compatibles. Lames circulaires résistantes à l'usure pour acier inoxydable Le refendage en bande est particulièrement performant pour l'acier inoxydable, mais sur les composites à base de fibres de verre, même les lames les plus dures s'usent rapidement. Une dureté conforme à la norme ne garantit pas une lame universelle : c'est l'adéquation entre le matériau et les conditions de travail qui importe réellement. 3. Comment diagnostiquer la véritable cause d'une vie courte ? · Effectuer une analyse métallographique: vérifier la distribution des carbures, la taille des grains et la teneur en austénite résiduelle.· Inspecter l'état des bords: utilisez une loupe ou un microscope pour vérifier la présence de micro-ébréchures ou de fissures de meulage.· Évaluer la qualité du revêtement: vérifier l'épaisseur, l'adhérence et l'uniformité du revêtement.· Examen des dossiers de réaffûtage: confirmer si les paramètres de réaffûtage étaient raisonnables et si des brûlures de meulage sont apparues.· Vérifier la précision de l'installation: vérifier que la concentricité, l'écart et le faux-rond sont conformes aux normes.  4. Garantie à vie « intégrale » de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ne se contente pas de promettre la conformité en matière de dureté ; nous offrons une garantie de durée de vie « intégrale » : Chaque lot de lames est accompagné d'un rapport d'inspection métallographique (qualité du carbure, taille des grains).• Inspection à 100 % des bords au microscope pour garantir l'absence de microdéfauts.• Rapports d'essais d'épaisseur et d'adhérence du revêtement.• Recommandations concernant les paramètres du processus d'affûtage afin d'éviter les dommages lors de l'affûtage.• Assistance à l'installation sur site pour garantir le respect des écarts et de la concentricité. 5. Comparaison de cas Une usine de refendage de précision utilisait des lames en carbure provenant de deux fournisseurs, toutes deux d'une dureté de HRC62. Les lames du fournisseur A ont duré 3 jours, contre 7 jours pour celles du fournisseur B. L'inspection réalisée par Mingbai Technology a révélé que les lames du fournisseur A présentaient une microstructure en carbure de grade 5 (granulométrie grossière), tandis que celles du fournisseur B étaient de grade 2 (granulométrie fine et uniforme). Même dureté, microstructures différentes : une différence de durée de vie plus de deux fois supérieure. Conclusion Lorsque la dureté mécanique d'une lame répond aux normes mais que sa durée de vie est courte, le problème ne réside souvent pas dans la dureté elle-même, mais dans des facteurs invisibles qui la dépassent : la structure métallographique, les défauts de tranchant, la qualité du revêtement, les dommages liés à l'affûtage, la précision de l'installation et l'adéquation aux conditions d'utilisation. Le contrôle qualité « intégral » de Mingbai Technology garantit que chaque lame répond non seulement aux normes de dureté, mais offre également une durabilité exceptionnelle.Site web : www.mingbaiblade.com
  • Lors de la personnalisation des lames, pourquoi y a-t-il toujours un écart entre l'« angle de bord » indiqué sur le dessin et le résultat d'usinage réel ?
    Jul 13, 2026
    Lors de la personnalisation de lames sur mesure, de lames circulaires ou de lames de refendage, de nombreux clients rencontrent un problème déconcertant : l’angle de coupe est clairement indiqué sur le plan, mais la lame usinée présente toujours un écart par rapport à celui-ci lors des mesures. Est-ce dû à une précision d’usinage insuffisante chez le fabricant ? Ou le problème vient-il du plan lui-même ? Forte de plusieurs années d’expérience en production, la société Mingbai Mechanical Tool Technology Co., Ltd. explique six causes fréquentes de cet écart d’angle. 1. Références de mesure différentes — L'angle sur le dessin et l'angle réellement mesuré ne sont pas le même « angle ». L'angle d'arête est un concept géométrique tridimensionnel. L'angle indiqué sur le dessin est généralement une valeur théorique mesurée sur une section transversale spécifique, par exemple un plan perpendiculaire à la direction de l'arête. Cependant, lors d'une mesure réelle, les valeurs obtenues varient en fonction de la direction de mesure, de la position sur la section transversale ou de l'instrument de mesure. Par exemple, pour lames circulaires pour une découpe de précisionL'angle d'arête est mesuré sur la section transversale normale, au point le plus haut de l'arête. Un décalage de 0,5 mm dans la mesure peut entraîner un écart de 1° à 2° entre l'angle mesuré et l'angle mesuré. 2. Effet du rayon de courbure (valeur de passivation) L'angle de tranchant indiqué sur le dessin suppose généralement un tranchant idéal (R=0). En réalité, toutes les lames présentent un certain rayon de courbure après affûtage. Lames en alliage pour le refendage à grande vitesse sont souvent micro-passivées (R=0,01-0,02 mm), et cette passivation fait que l'« angle apparent » mesuré est légèrement plus grand que l'angle théorique.  3. Déformation thermique lors du meulage Le meulage génère de la chaleur, provoquant une élévation localisée de la température et une dilatation du métal. Après refroidissement, la lame se contracte, mais l'amplitude de cette contraction varie selon les zones, ce qui peut entraîner de légères modifications de l'angle de coupe. Lames mécaniques ultra-minces sont particulièrement sensibles à la déformation thermique ; même avec un refroidissement adéquat pendant le meulage, des écarts de 0,5° à 1° peuvent encore se produire. 4. Fréquence d'usure et de dressage des meules En production par lots, la meule s'use progressivement. Si elle n'est pas rectifiée à temps, sa forme se modifie, entraînant une dérive de l'angle de coupe. Lames circulaires résistantes à l'usure Le refendage de bandes en acier inoxydable nécessite une constance angulaire extrêmement élevée, et l'écart angulaire cumulé dû à l'usure de la roue peut atteindre ±1,5°.  5. Précision et étalonnage des instruments de mesure Les instruments de mesure présentent des précisions et des niveaux d'étalonnage différents. La mesure d'un même angle de tranchant de lame à l'aide d'un projecteur, d'un microscope d'outillage ou d'un profilomètre peut donner des écarts de 0,5° à 1°. Si les instruments ne sont pas étalonnés régulièrement, l'écart est encore plus important.  6. Spécifications de dessin incomplètes De nombreux dessins se contentent de spécifier « angle de bord 30° » sans indiquer s'il s'agit de l'angle de dépouille, de l'angle de coupe ou de l'angle de dégagement, ni la section transversale de mesure, la plage de tolérance ou les exigences relatives au rayon de bord. lames sur mesure à haute duretéSi l'angle du bord ne comporte pas de spécification de tolérance, le fabricant suivra des normes par défaut telles que ±2°, ce qui peut s'écarter considérablement des attentes du client. 7. Comment éviter les déviations angulaires ? — Cinq suggestions 1. Spécifications complètes du dessinSpécifiez clairement les valeurs de l'angle de coin, de l'angle de dépouille et de l'angle de dégagement ; indiquez la position de la section transversale de mesure ; spécifiez la tolérance angulaire (recommandée ±0,5°) ; et indiquez les exigences relatives au rayon du bord. 2. Se mettre d'accord sur la méthode de mesureConfirmez auprès du fabricant quel instrument sera utilisé et à quelle position de la section transversale la mesure sera prise, en veillant à ce que les deux parties aient une compréhension commune de la notion d’« angle ». 3. Demander l'inspection du premier articleAvant la production en série, demandez au fabricant de fournir un rapport d'inspection du premier article afin de confirmer que l'angle est conforme aux exigences avant de procéder à la production par lots. 4. Choisissez un fabricant disposant de capacités de rectification CNC.Les rectifieuses CNC peuvent contrôler avec précision la trajectoire de la meule, en maintenant l'écart angulaire à ±0,3°. 5. Tenir compte de la marge de rectificationPour lames de refendage personnaliséesVous pouvez spécifier « tolérance de rectification 0,1-0,2 mm » sur le dessin pour permettre une rectification de précision finale et un réglage d'angle. 8. Capacité de contrôle d'angle de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. utilise des rectifieuses CNC à cinq axes, garantissant une précision de contrôle de l'angle de coupe de ±0,3°. Chaque lame de précision est inspectée au profilomètre avant expédition et un rapport de contrôle angulaire est fourni. Nous garantissons que l'écart entre l'angle spécifié sur le plan et l'angle d'usinage réel est ≤ ±0,5° (et peut être ramené à ±0,3° dans certains cas particuliers). Conclusion L'écart entre l'angle de bord indiqué sur le dessin et le résultat d'usinage réel peut provenir de multiples facteurs : référence de mesure, rayon de bord, déformation thermique, usure de la meule, précision de l'instrument ou spécifications de dessin incomplètes. Dès lors que les deux parties s'accordent sur les spécifications, les mesures et le contrôle, cet écart peut être maîtrisé et rester dans une plage acceptable. Mingbai Technology s'engage à une fabrication de précision, garantissant une correspondance parfaite entre votre dessin et le produit final.Site web : www.mingbaiblade.com
  • L'usure de l'alésage de la lame circulaire dépasse 0,05 mm — Faut-il la réparer ou la mettre directement au rebut ?
    Jul 07, 2026
    Dans la production de refendage, les lames circulaires transmettent le couple par l'intermédiaire de l'alésage ajusté à l'arbre porte-lame. Après une utilisation prolongée, la paroi de l'alésage s'élargit progressivement en raison de l'usure par frottement et des opérations de montage et de démontage répétées. Lorsque l'usure de l'alésage dépasse 0,05 mm, de nombreux utilisateurs sont confrontés à un dilemme : réparer au risque de compromettre la précision, ou mettre au rebut la pièce, ce qui engendrerait des pertes. Mingbai Mechanical Tool Technology Co., Ltd. propose des critères d'évaluation professionnels et des solutions de réparation. 1. Trois degrés d'usure du canon  Usure légère ( 0,03 mm) et erreur de concentricité > 0,03 mm 5. Normes de vérification après réparation  Un réparé lame mécanique de précision doit réussir les inspections suivantes avant l'installation : • Le diamètre d'alésage a été rétabli à la tolérance d'origine (H7 ou H6)· Circularité de l'alésage ≤ 0,003 mm· Perpendicularité alésage-face d'extrémité ≤ 0,005 mm• Faux-rond radial après montage de l'arbre ≤ 0,008 mm 6. Services de réparation de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. propose des services de réparation de l'usure des alésages de lames circulaires : • Placage au pinceau de l'alésage (épaisseur de revêtement contrôlable, restauration des dimensions d'origine)· Insertion du manchon d'alésage (ajustement serré professionnel, ajustement par interférence)• Inspection CMM post-réparation avec rapport de précisionGarantie de qualité : taux de réussite de 100 % lors du remontage après réparation, sinon reprise gratuite.  Conclusion Lorsque l'usure de l'alésage d'une lame circulaire dépasse 0,05 mm, la décision de la réparer dépend de la valeur résiduelle de la lame, des exigences de précision de l'équipement, du profil d'usure et du coût de la réparation. Une usure légère ne nécessite aucun traitement, une usure modérée peut être réparée, tandis qu'une usure importante ou des fissures doivent entraîner la mise au rebut de la lame. Mingbai Technology est à votre disposition pour prolonger la durée de vie de vos lames et réduire vos coûts d'outillage grâce à ses techniques de réparation professionnelles et à ses capacités d'inspection.Site web : www.mingbaiblade.com
  • Pourquoi les lames en acier inoxydable produisent-elles toujours un bourrelet sur le tranchant lors du cisaillement ?
    Jul 06, 2026
    Lors du refendage de bandes d'acier inoxydable, une accumulation collante, semblable à une « tumeur », apparaît souvent sur le tranchant des lames : c'est ce qu'on appelle l'arête rapportée. Elle se forme par de minuscules particules métalliques issues du matériau cisaillé, qui se soudent à froid sur le tranchant sous l'effet de la température et de la pression élevées. L'arête rapportée non seulement rend le tranchant rugueux et augmente la formation de bavures, mais accélère également son usure et peut, dans les cas les plus graves, provoquer des ébréchures. Forte de son expérience de plusieurs années dans le refendage de l'acier inoxydable, la société Mingbai Mechanical Tool Technology Co., Ltd. analyse les causes de ce phénomène et propose des solutions. 1. Mécanisme de formation des bordures bâties  L'acier inoxydable présente une ténacité élevée, une forte tendance à l'écrouissage et une faible conductivité thermique. Lors du cisaillement, un frottement intense se produit entre le tranchant et le matériau, provoquant une forte élévation de température (atteignant localement 500 à 800 °C). Sous l'effet de la température et de la pression élevées, des éléments tels que le chrome et le nickel contenus dans l'acier inoxydable subissent un phénomène de « soudure à froid » avec la surface du tranchant ; des particules de matériau adhèrent et s'accumulent progressivement, formant un bord rapporté.  La croissance du bord rapporté est dynamique : il croît continuellement et se détache périodiquement. Lors du détachement, il peut emporter de la matière, créant ainsi des défauts de bord. 2. Pourquoi l'acier inoxydable est-il particulièrement sujet à la formation de bords accumulés ? · Forte adhérenceLa teneur en chrome de l'acier inoxydable rend sa surface sujette à l'adhérence avec les matériaux des lames.· Faible conductivité thermiqueLa chaleur se concentre sur le bord, accélérant l'adhérence.· Durcissement par écrouissageLe matériau durcit rapidement lors du cisaillement, ce qui augmente la friction et élève encore davantage les températures. 3. Cinq causes de la formation de bordures bâties 1. Finition de surface des bords insuffisante Plus la surface du bord est rugueuse, plus il existe de pics et de vallées microscopiques, ce qui facilite l'« ancrage » des particules d'acier inoxydable dans les creux et leur accumulation progressive en un bord bosselé. Lames en acier inoxydable pour une découpe de précision exiger une rugosité de surface de bord Ra ≤ 0,1 μm ; sinon, un bord accumulé est très susceptible de se former.  2. Angle du bord trop petit Un angle de bord excessivement petit (
1 2 3 4 5 6 7 8
laisser un message
Si vous êtes intéressé par nos produits et souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dès que possible.
SOUMETTRE

laisser un message

laisser un message
Si vous êtes intéressé par nos produits et souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dès que possible.
SOUMETTRE

Maison

PRODUITS

WhatsApp

Contactez-nous