Lors de l'achat de lames circulaires par lots, comment vérifier leur homogénéité ?
September 18, 2026
Depuis 30 ans, notre usine fournit d'innombrables produits à divers secteurs d'activité, contribuant ainsi de manière significative à l'industrie de la découpe. Confiez-nous la conception et la fabrication sur mesure de vos outils de découpe !
Mabu - PDG de RisingBamboo
Dans le cadre de l'approvisionnement par lots de lames circulairesLe principal risque ne réside pas dans le prix unitaire, mais dans les fluctuations de qualité entre les lots. Différents lots provenant d'un même fournisseur peuvent présenter des variations de dureté, des écarts dimensionnels et des angles de coupe irréguliers, entraînant des ajustements fréquents des paramètres de production et une qualité de coupe inconstante. Forte de son expérience, la société Mingbai Mechanical Tool Technology Co., Ltd. a mis en place une méthode systématique de vérification de la constance des lots, basée sur six dimensions clés et des techniques spécifiques.
1. Vérification de la cohérence dimensionnelle — Du diamètre extérieur au parallélisme
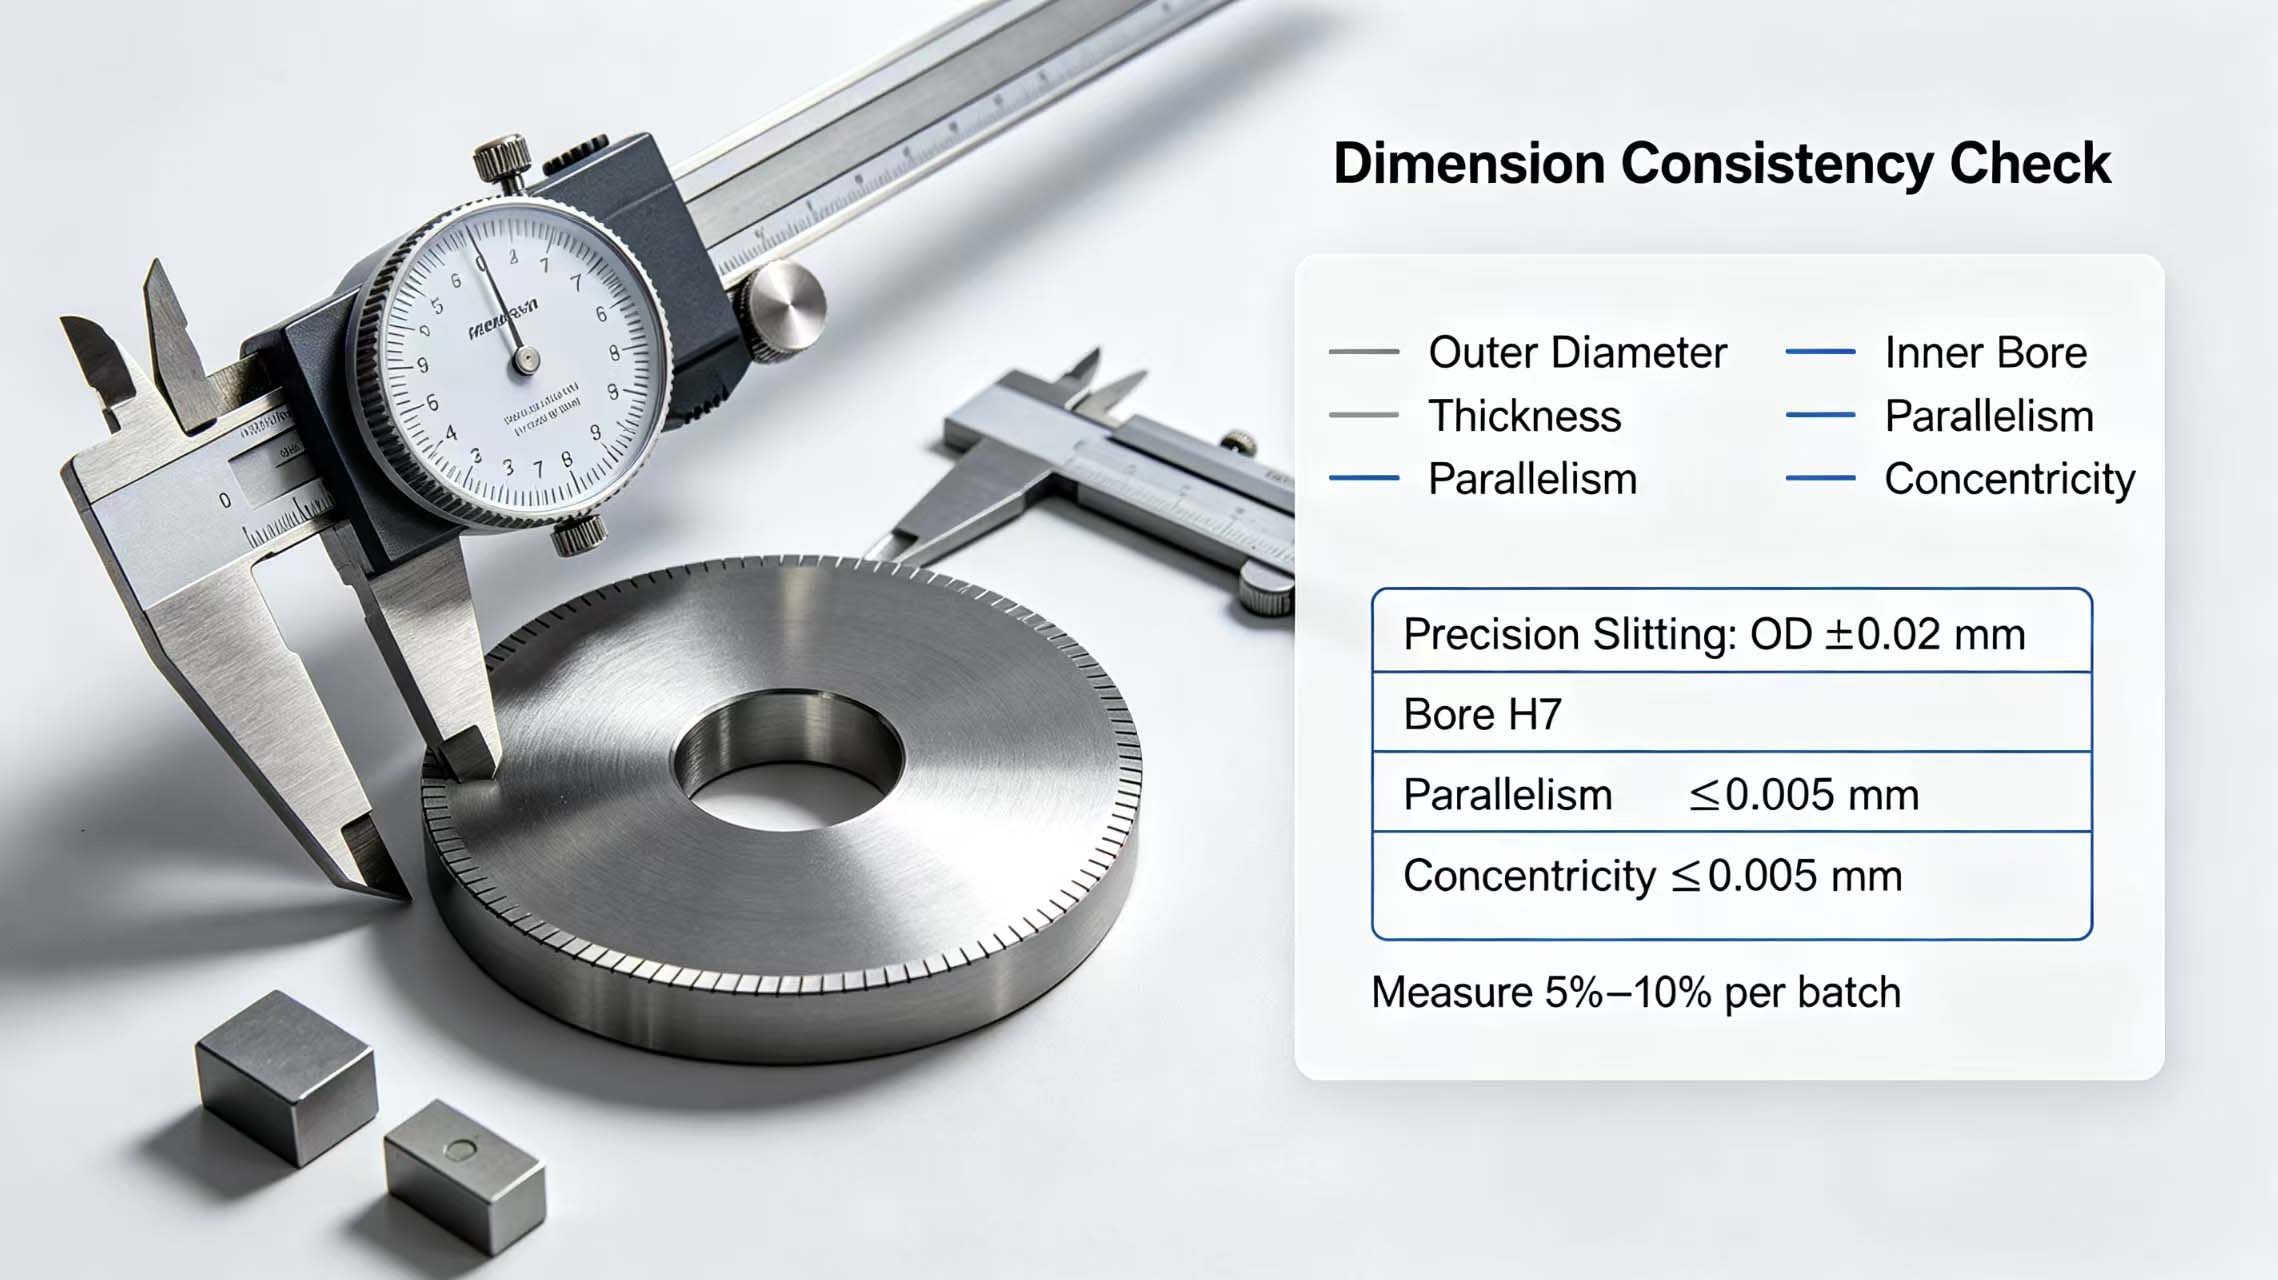
L'écart dimensionnel est la manifestation la plus intuitive de l'hétérogénéité d'un lot. Les éléments à contrôler comprennent le diamètre extérieur, l'alésage, l'épaisseur, le parallélisme et la concentricité.
Méthode d'échantillonnage : Prélever 5 à 10 % des lames de chaque lot. Utiliser un micromètre pour mesurer le diamètre extérieur et l'épaisseur, un micromètre d'intérieur pour l'alésage et un comparateur à cadran avec un marbre de précision en granit pour vérifier le parallélisme et la concentricité. homogénéité des lots pour des lames de refendage de précision, la tolérance du diamètre extérieur doit être contrôlée dans une plage de ±0,02 mm, l'alésage selon la tolérance H7, le parallélisme ≤0,005 mm et la concentricité ≤0,005 mm.
Si la différence de diamètre extérieur entre les lots dépasse 0,03 mm, l'écartement des lames changera après l'installation, ce qui affectera directement la qualité de coupe.
2. Vérification de la constance de la dureté — Les tests multipoints sont fiables
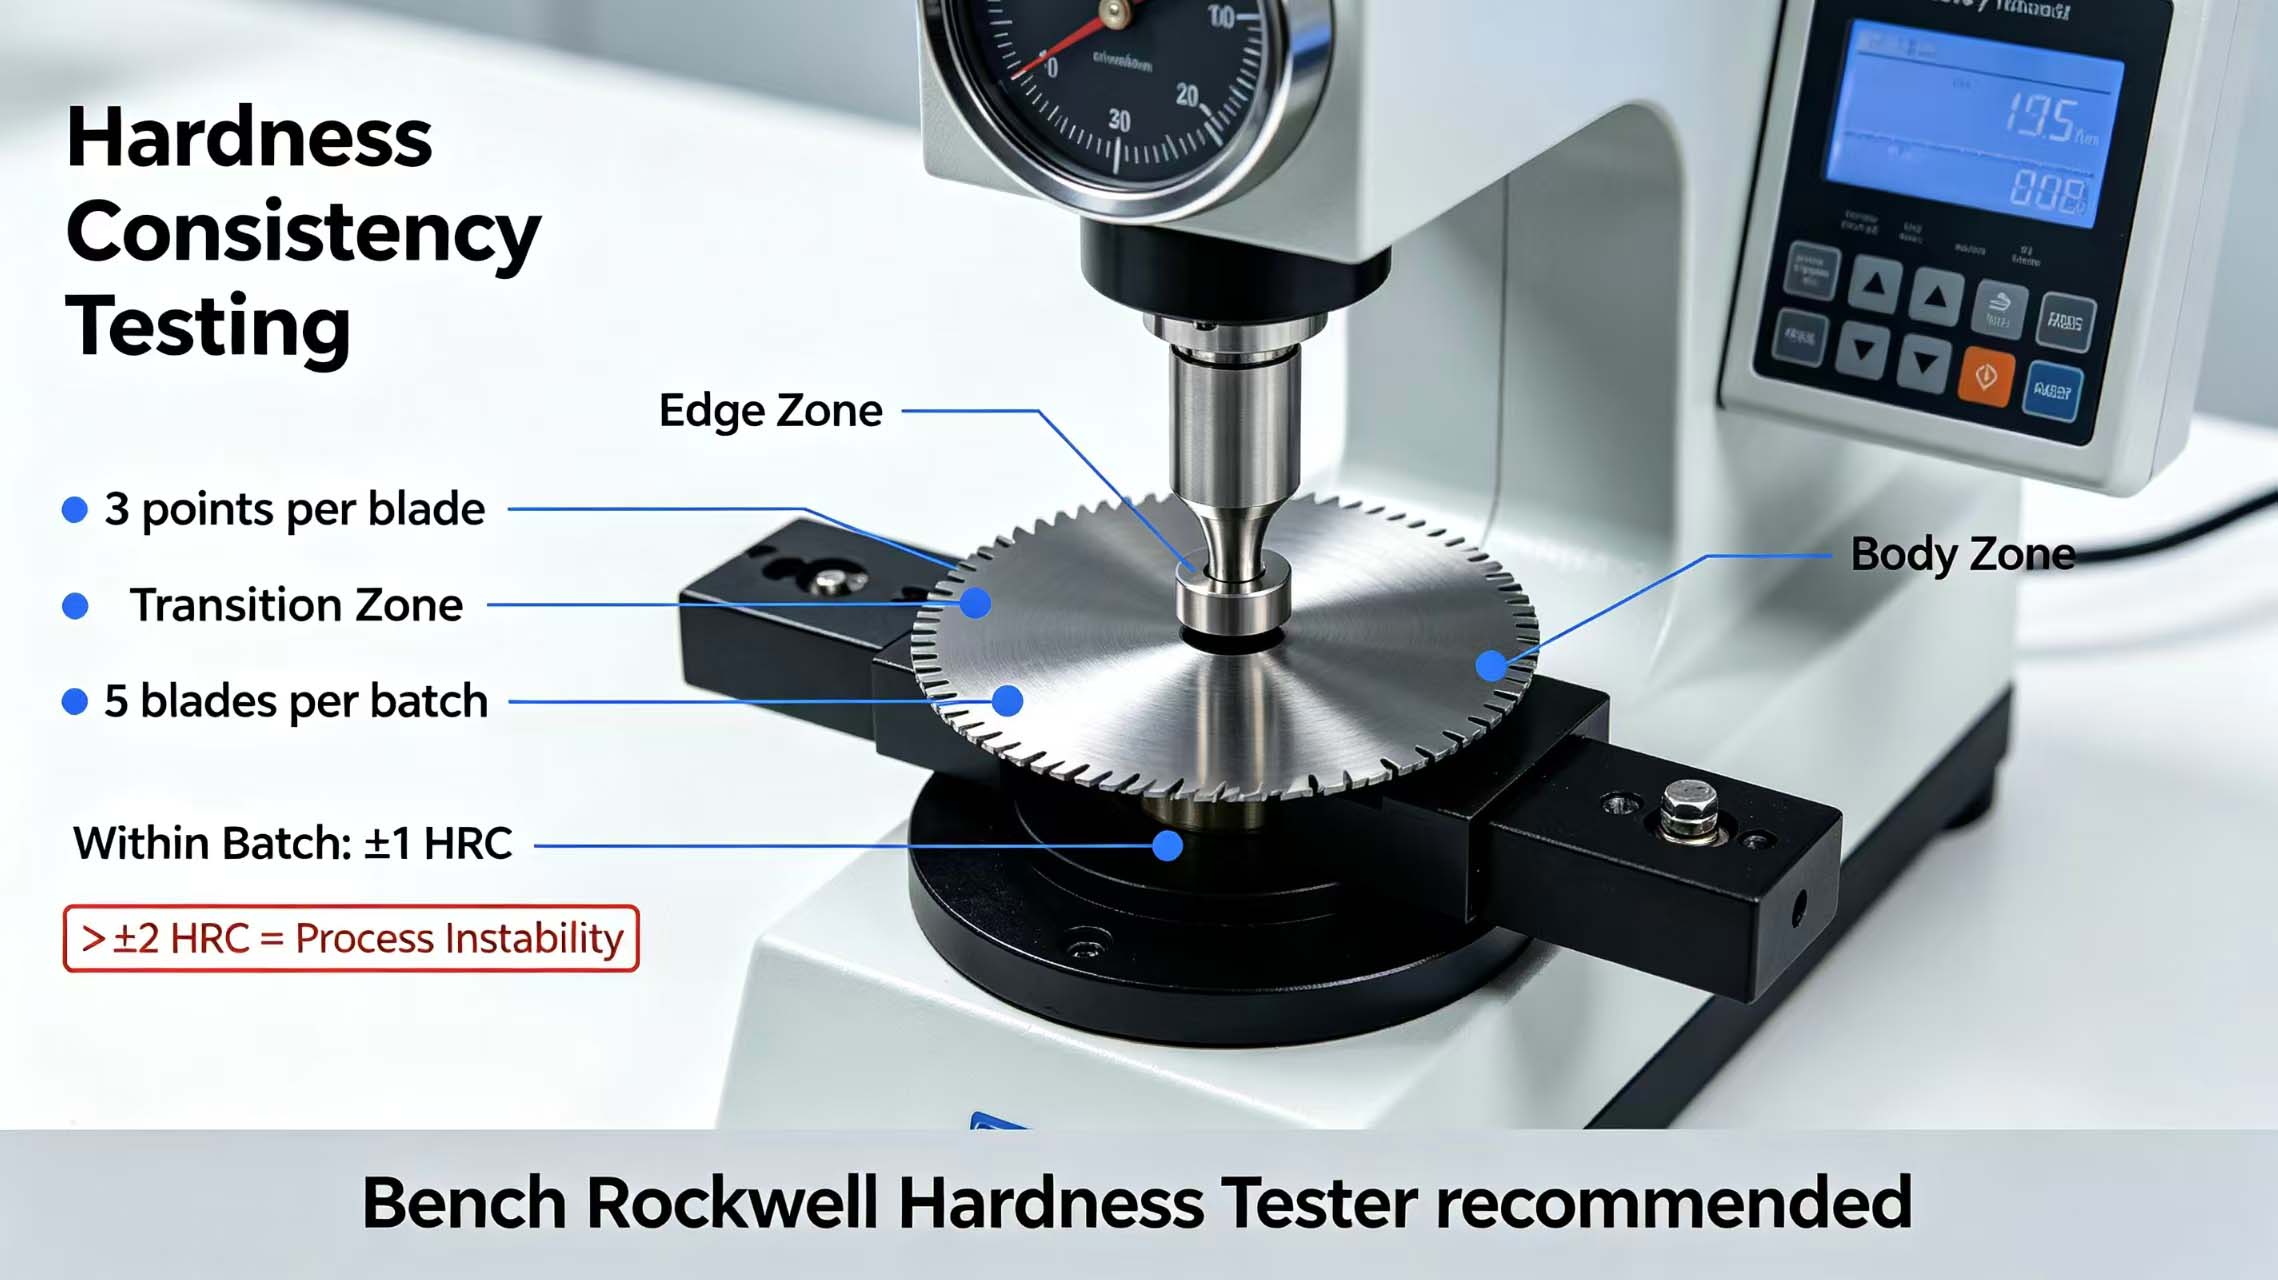
La dureté est le fondement de la résistance à l'usure des lames, mais la dureté en un seul point ne peut pas représenter la distribution de dureté de l'ensemble d'un lot. Contrôle de la cohérence pour les achats par lots nécessite : au moins 3 points testés par lame (zone de bord, zone de transition, zone du corps de la lame), au moins 5 lames échantillonnées par lot, avec la valeur moyenne enregistrée et la plage de fluctuation notée.
Critères d'acceptation : La fluctuation de dureté au sein d'un même lot doit être inférieure à ±1 HRC. Si la fluctuation dépasse ±2 HRC, le traitement thermique est instable et l'homogénéité des lots suivants ne peut être garantie. Utilisez systématiquement un duromètre Rockwell de table ; les duromètres Leeb portables ne peuvent être utilisés que pour une évaluation préliminaire sur site.
3. Cohérence de la structure métallographique — Même dureté, durée de vie différente
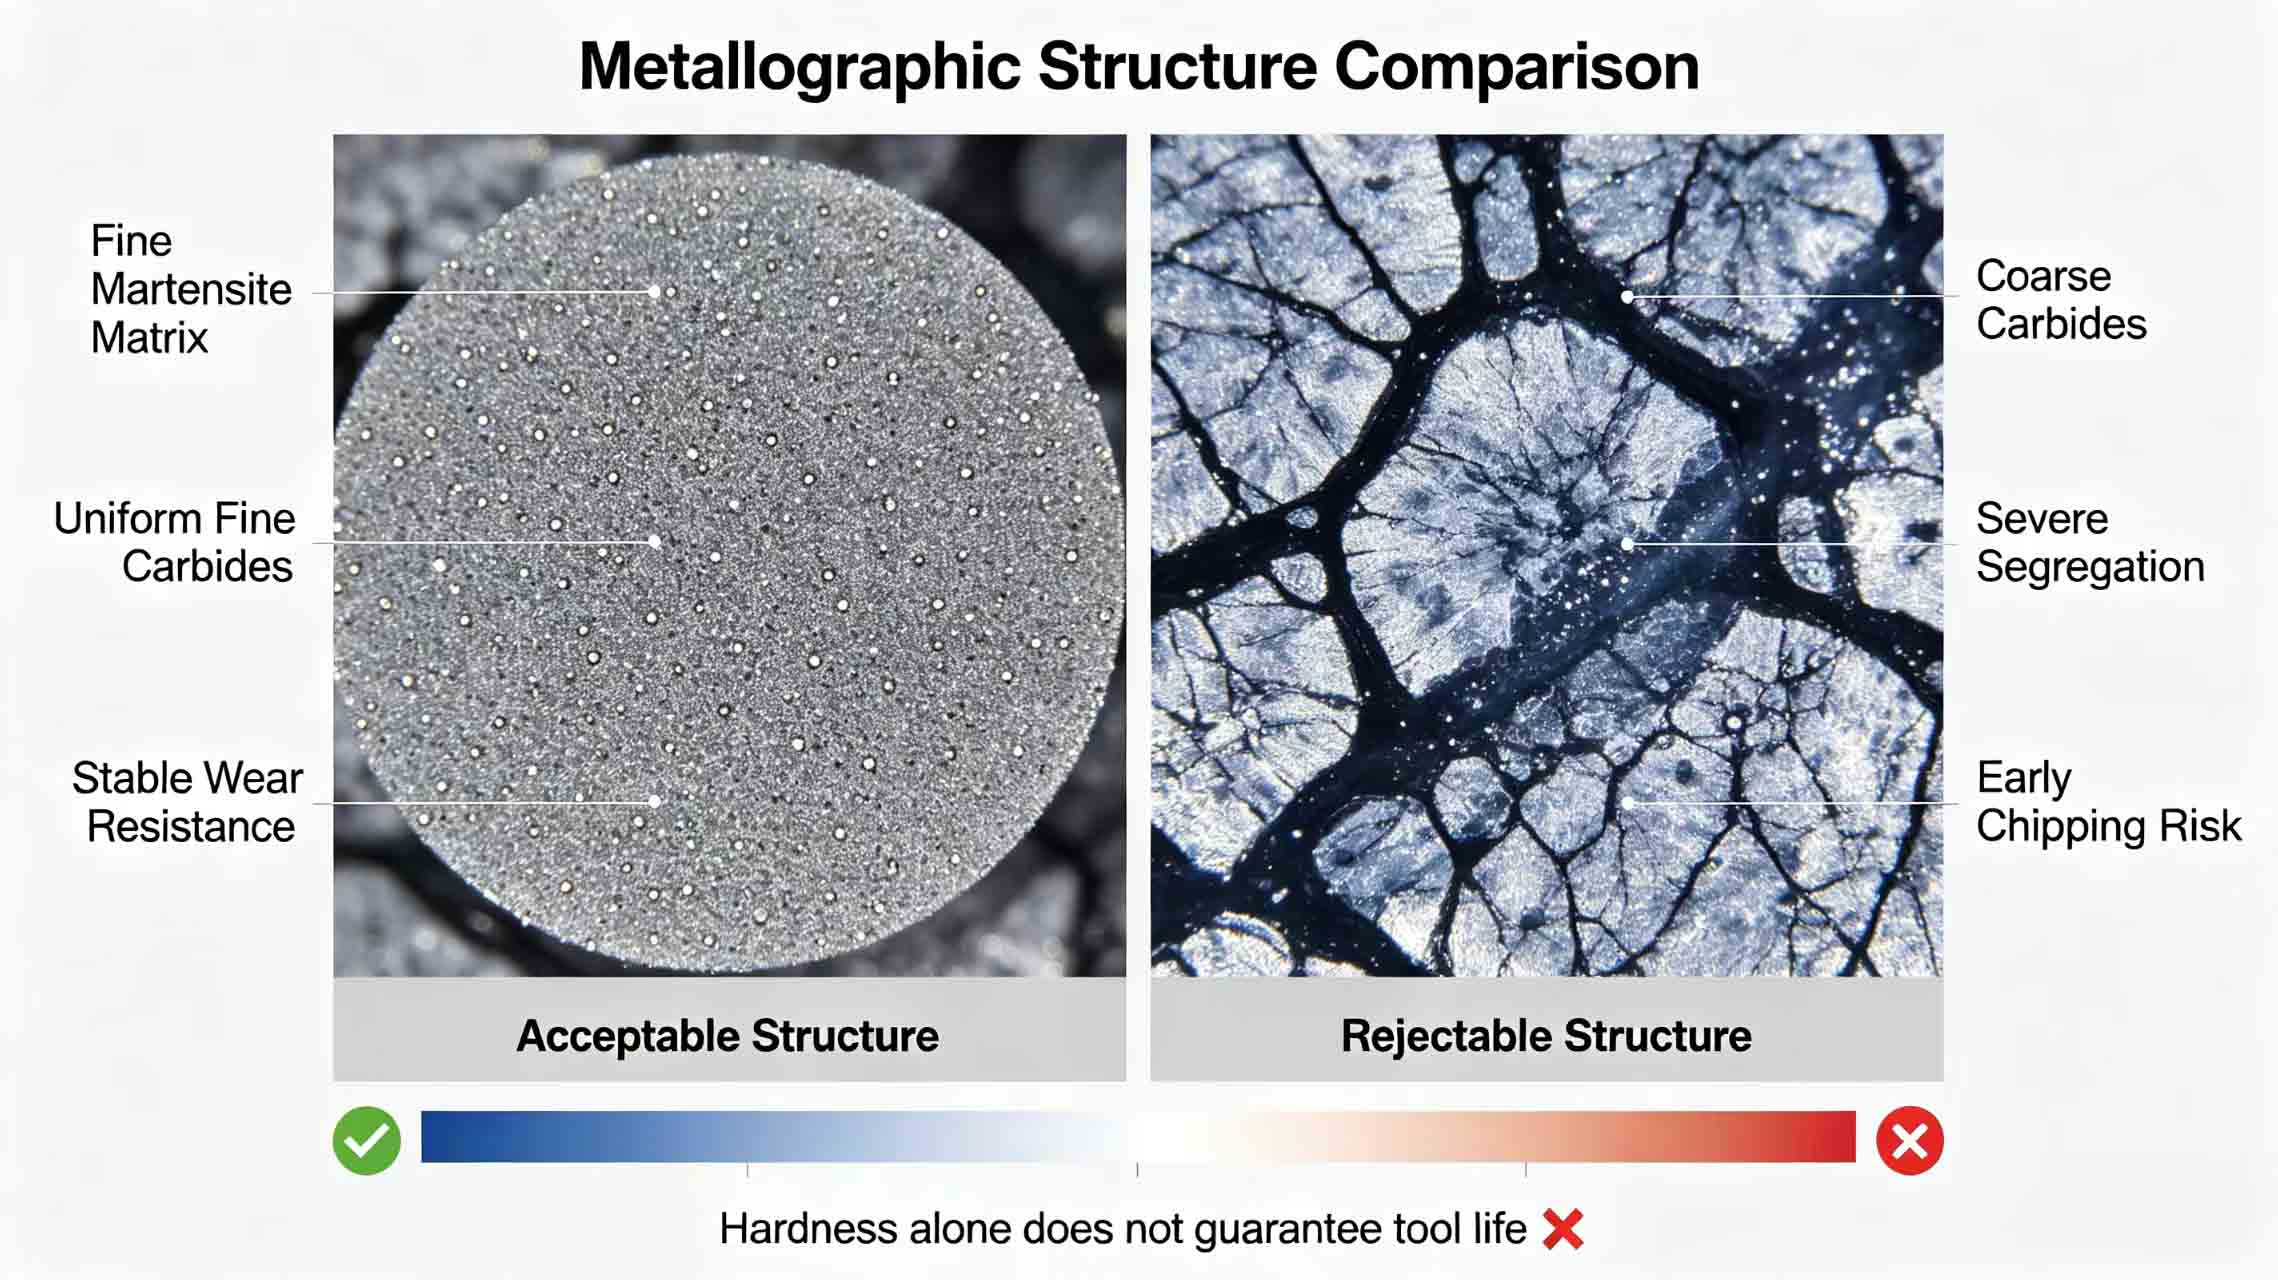
Deux lots de lames peuvent présenter des valeurs de dureté identiques, mais une durée de vie différente de plus de 30 %, souvent en raison de leur structure métallographique. Échantillonnage de la cohérence dimensionnelle pour les lames circulaires ne peut remplacer l'analyse métallographique.
Il est recommandé de prélever 1 à 2 lames par lot pour analyse métallographique, en observant la distribution des carbures, la taille des grains et la teneur en austénite résiduelle. Une structure métallographique satisfaisante présente une matrice martensitique fine avec des carbures fins uniformément répartis. Si les carbures sont grossiers et fortement ségrégés, même si la dureté est conforme aux normes, le tranchant risque de s'ébrécher prématurément.
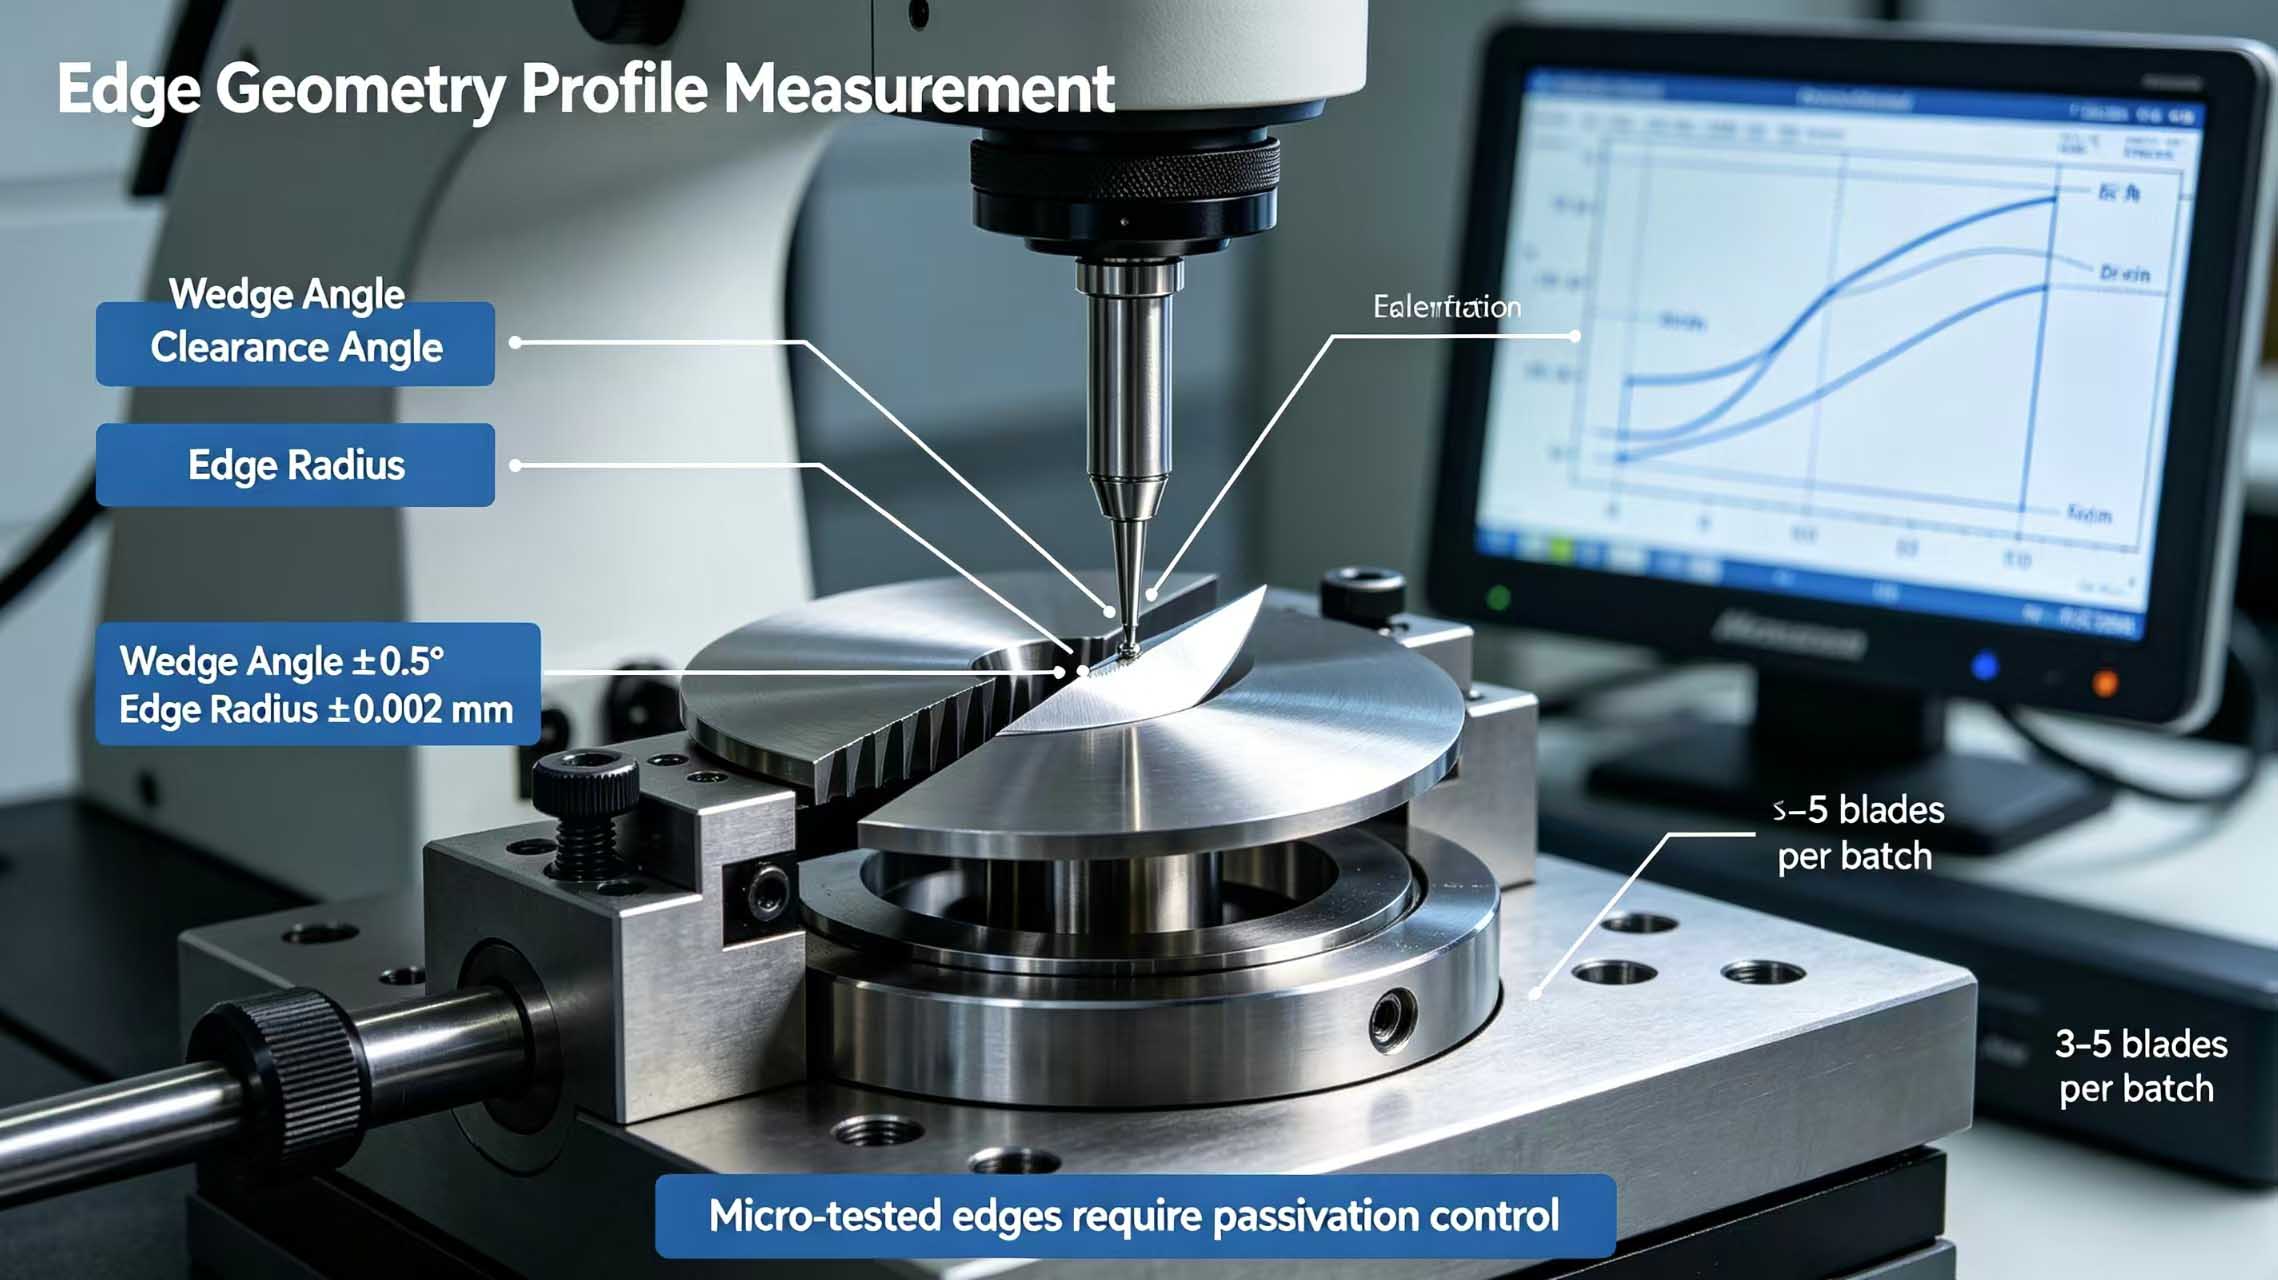
4. Cohérence de la géométrie des bords — L'angle et le rayon doivent être stables.
L'angle et le rayon du tranchant influent directement sur la résistance à la coupe et la taille des bavures. Si la géométrie du tranchant diffère d'un lot à l'autre, la qualité de coupe sera variable.
Méthode d'inspection : Utiliser un profilomètre ou un microscope à outils, en échantillonnant 3 à 5 lames par lot pour mesurer l'angle du coin de bord, l'angle de dégagement et le rayon du bord. Cohérence géométrique des bords mesurée par profilomètre Exigences : écart d’angle de coin ≤ ±0,5°, écart de rayon de bord ≤ ±0,002 mm. Pour les pales micropassivées, la constance du niveau de passivation est particulièrement importante.
5. Consistance du revêtement — Couleur, épaisseur et adhérence
Si l'on achète des lames circulaires revêtues, l'homogénéité du revêtement est tout aussi cruciale. L'épaisseur, la couleur et l'adhérence du revêtement peuvent varier d'un lot à l'autre.
Méthode d'inspection : Mesurer l'épaisseur du revêtement à l'aide d'un appareil de mesure d'épaisseur, en échantillonnant 3 à 5 lames par lot ; la fluctuation d'épaisseur doit être ≤ ±0,5 µm. Vérifier visuellement l'homogénéité de la couleur : absence de marbrures ou de différences de teinte. Tester l'adhérence par la méthode de la rayure ou du ruban adhésif ; le revêtement ne doit pas se décoller.
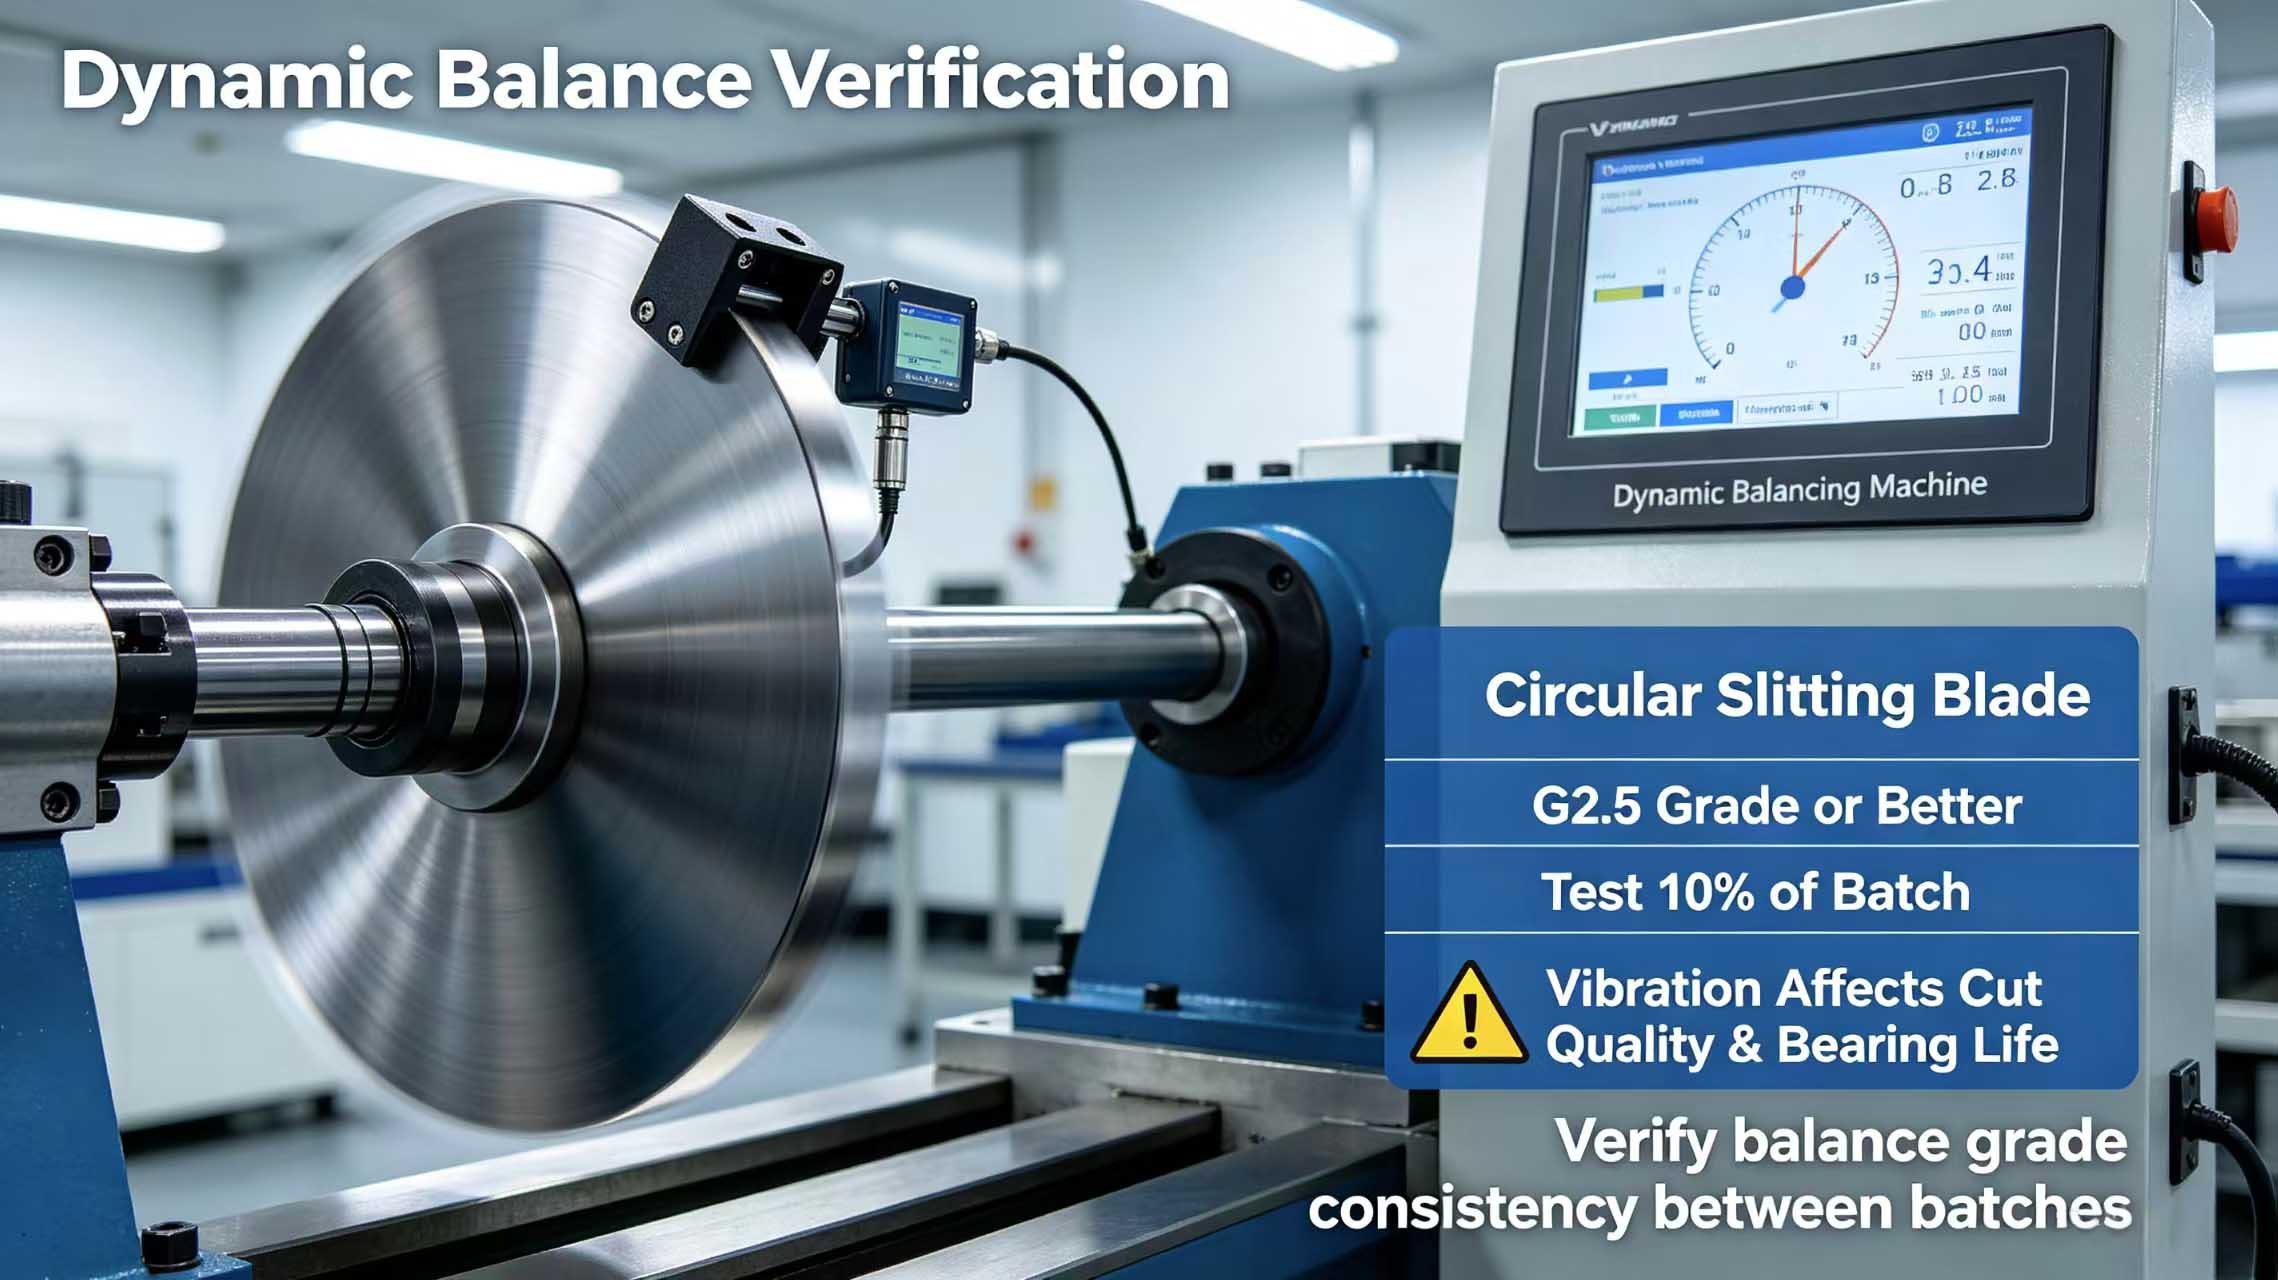
6. Cohérence de l'équilibre dynamique — Le tueur invisible du découpage à grande vitesse
Pour lames circulaires de refendage à grande vitesse, le grade d'équilibre dynamique est un indicateur important de la cohérence des lots. vérification de la cohérence de l'équilibre dynamique par lot Exigences : prélever un échantillon de 10 % des lames par lot et le tester sur une machine d’équilibrage dynamique ; le déséquilibre résiduel doit atteindre la classe G2.5 ou supérieure. Si les classes d’équilibrage dynamique diffèrent d’un lot à l’autre, les différences de vibrations en fonctionnement à haute vitesse sont importantes, ce qui affecte au mieux la qualité de coupe et au pire endommage les roulements de broche.
7. Processus de vérification et gestion des fichiers
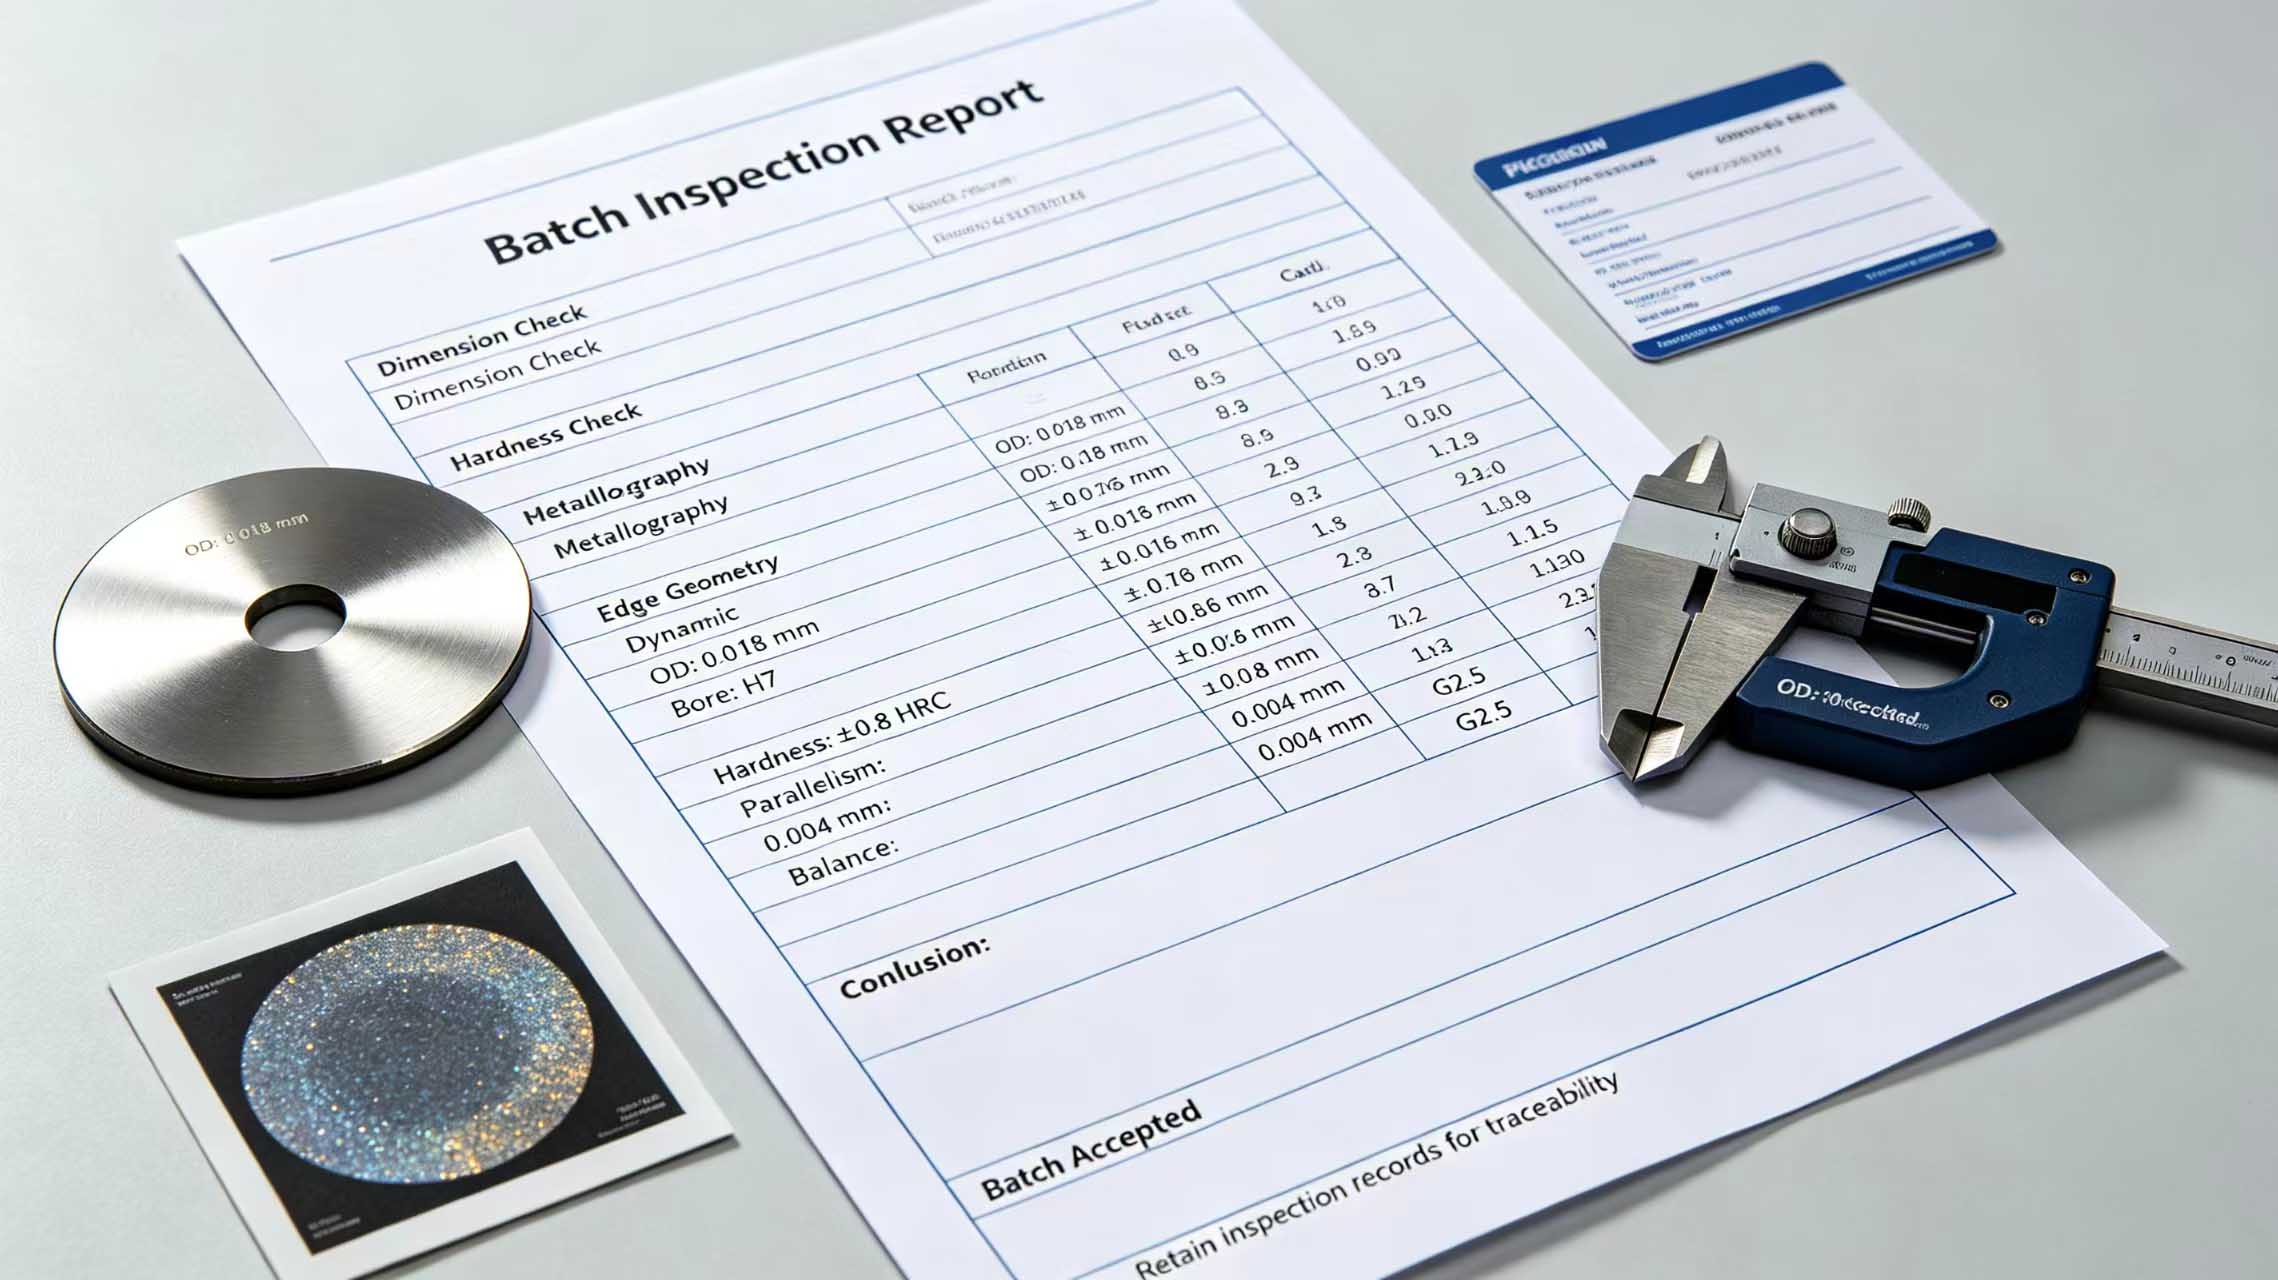
Il est recommandé de mettre en place le processus de vérification suivant : sceller un échantillon standard dès la première livraison ; à réception de chaque lot suivant, prélever un échantillon et l’inspecter selon les six dimensions mentionnées ci-dessus et le comparer à l’échantillon standard ; consigner toutes les données d’inspection dans les dossiers de lot, notamment les dimensions, la dureté, la métallographie, la géométrie des bords, le revêtement et l’équilibre dynamique. En cas d’anomalie, effectuer immédiatement une recherche et en informer le fournisseur.
8. Garantie de constance des lots de Mingbai Technology
Mingbai Mechanical Tool Technology Co., Ltd. effectue un contrôle rigoureux de la conformité de chaque lot de lames circulaires expédié. Chaque lot est accompagné d'un rapport d'inspection comprenant les données d'échantillonnage dimensionnel, les résultats du test de dureté en cinq points, des photographies métallographiques et les résultats du test d'équilibrage dynamique. Nous garantissons une fluctuation de dureté inférieure ou égale à ±1 HRC au sein d'un même lot, une tolérance de diamètre extérieur inférieure ou égale à ±0,02 mm et un degré d'équilibrage dynamique systématiquement de G2,5. Si un client constate une anomalie dans un lot, il peut nous retourner les lames pour une nouvelle inspection à tout moment ; nous en assumons alors l'entière responsabilité.
Conclusion
Pour l'approvisionnement en lots de pales circulaires, la constance du lot prime sur la qualité individuelle. Grâce à une vérification systématique portant sur six dimensions (dimensions, dureté, métallographie, géométrie des arêtes, revêtement et équilibrage dynamique) et à une gestion rigoureuse des dossiers de lots, les risques de fluctuations sont efficacement maîtrisés. Mingbai Technology est à votre disposition pour vous fournir des pales circulaires fiables, grâce à des processus de fabrication stables et des données d'inspection transparentes.
FAQ :
Q1 : Faut-il effectuer un contrôle de cohérence des lots pour chaque lot ? A : Il est recommandé de procéder à des contrôles dimensionnels et de dureté pour chaque lot dès sa réception. Les analyses métallographiques et la balance dynamique peuvent être réalisées trimestriellement ou tous les 5 lots. Pour les applications de haute précision, un contrôle complet est indispensable pour chaque lot.
Q2 : Quelle fluctuation de dureté au sein d'un même lot est normale ? A : Dans des conditions de traitement thermique sous vide appropriées, la fluctuation de dureté au sein d'un même lot doit être ≤ ±1 HRC. Si la fluctuation dépasse ±2 HRC, le contrôle du processus de traitement thermique est instable et le fournisseur doit être tenu de le corriger.
Q3 : Faut-il effectuer un test d’équilibrage dynamique pour chaque pale ? A : Pour le refendage à grande vitesse (vitesse de ligne > 500 m/min), il est recommandé de tester chaque lame. Pour le refendage ordinaire, un échantillonnage de 10 à 20 % est acceptable. Cependant, la qualité de l'équilibrage dynamique doit être constante pour chaque lot.
Q4 : Après le scellage du premier échantillon, quelle différence rend un lot ultérieur non conforme ? A : Une différence dimensionnelle dépassant la tolérance, une différence de dureté dépassant ±1 HRC, une différence d'angle de bord dépassant ±0,5° ou une baisse de la qualité d'équilibrage dynamique — chacun de ces éléments rend le lot non qualifié.
Q5 : Que faire en cas d’incohérence dans les lots ? A : Cessez immédiatement l'utilisation du lot, conservez des échantillons et les données d'inspection, et contactez le fournisseur pour en analyser la cause. S'il s'agit d'un problème lié au processus du fournisseur, demandez un retour, un échange ou une rectification. Mingbai Technology s'engage à reprendre les lots anormaux pour une nouvelle inspection et assumera l'entière responsabilité des frais occasionnés.
 E-mail
:
 Tel.:


 fr
 Réseau IPv6 pris en charge
|