Après avoir réaffûté les lames de la refendeuse, comment vérifier rapidement si le tranchant répond aux normes d'utilisation ?
September 21, 2026
Depuis 30 ans, notre usine fournit d'innombrables produits à divers secteurs d'activité, contribuant ainsi de manière significative à l'industrie de la découpe. Confiez-nous la conception et la fabrication sur mesure de vos outils de découpe !
Mabu - PDG de RisingBamboo
Après le réaffûtage des lames de refendeuse, l'état du tranchant détermine directement la qualité et la durée de vie du cycle de refendage suivant. Nombre d'utilisateurs, à réception des lames réaffûtées, se contentent de vérifier leur aspect « brillant » ou « tranchant » avant de les installer précipitamment. Il en résulte d'importantes bavures, une durée de vie réduite, voire des ébréchures. Forte de son expérience de plusieurs années dans le réaffûtage et le contrôle qualité, la société Mingbai Mechanical Tool Technology Co., Ltd. propose une série de méthodes de contrôle rapides, applicables sur site, permettant de vérifier la conformité du tranchant avant installation.
1. Pourquoi une inspection doit-elle être effectuée après le réaffûtage ?
L'affûtage élimine la couche usée, mais peut engendrer de nouveaux problèmes : brûlures de meulage réduisant la dureté, écart d'angle modifiant l'effort de coupe et micro-écaillage du tranchant provoquant une usure prématurée. Sans contrôle préalable, la qualité de coupe sera au mieux non conforme aux normes ; au pire, l'arbre de la lame et l'équipement seront endommagés. C'est pourquoi le contrôle après affûtage constitue la première étape pour garantir la qualité du refendage.
2. Cinq points essentiels pour une inspection rapide
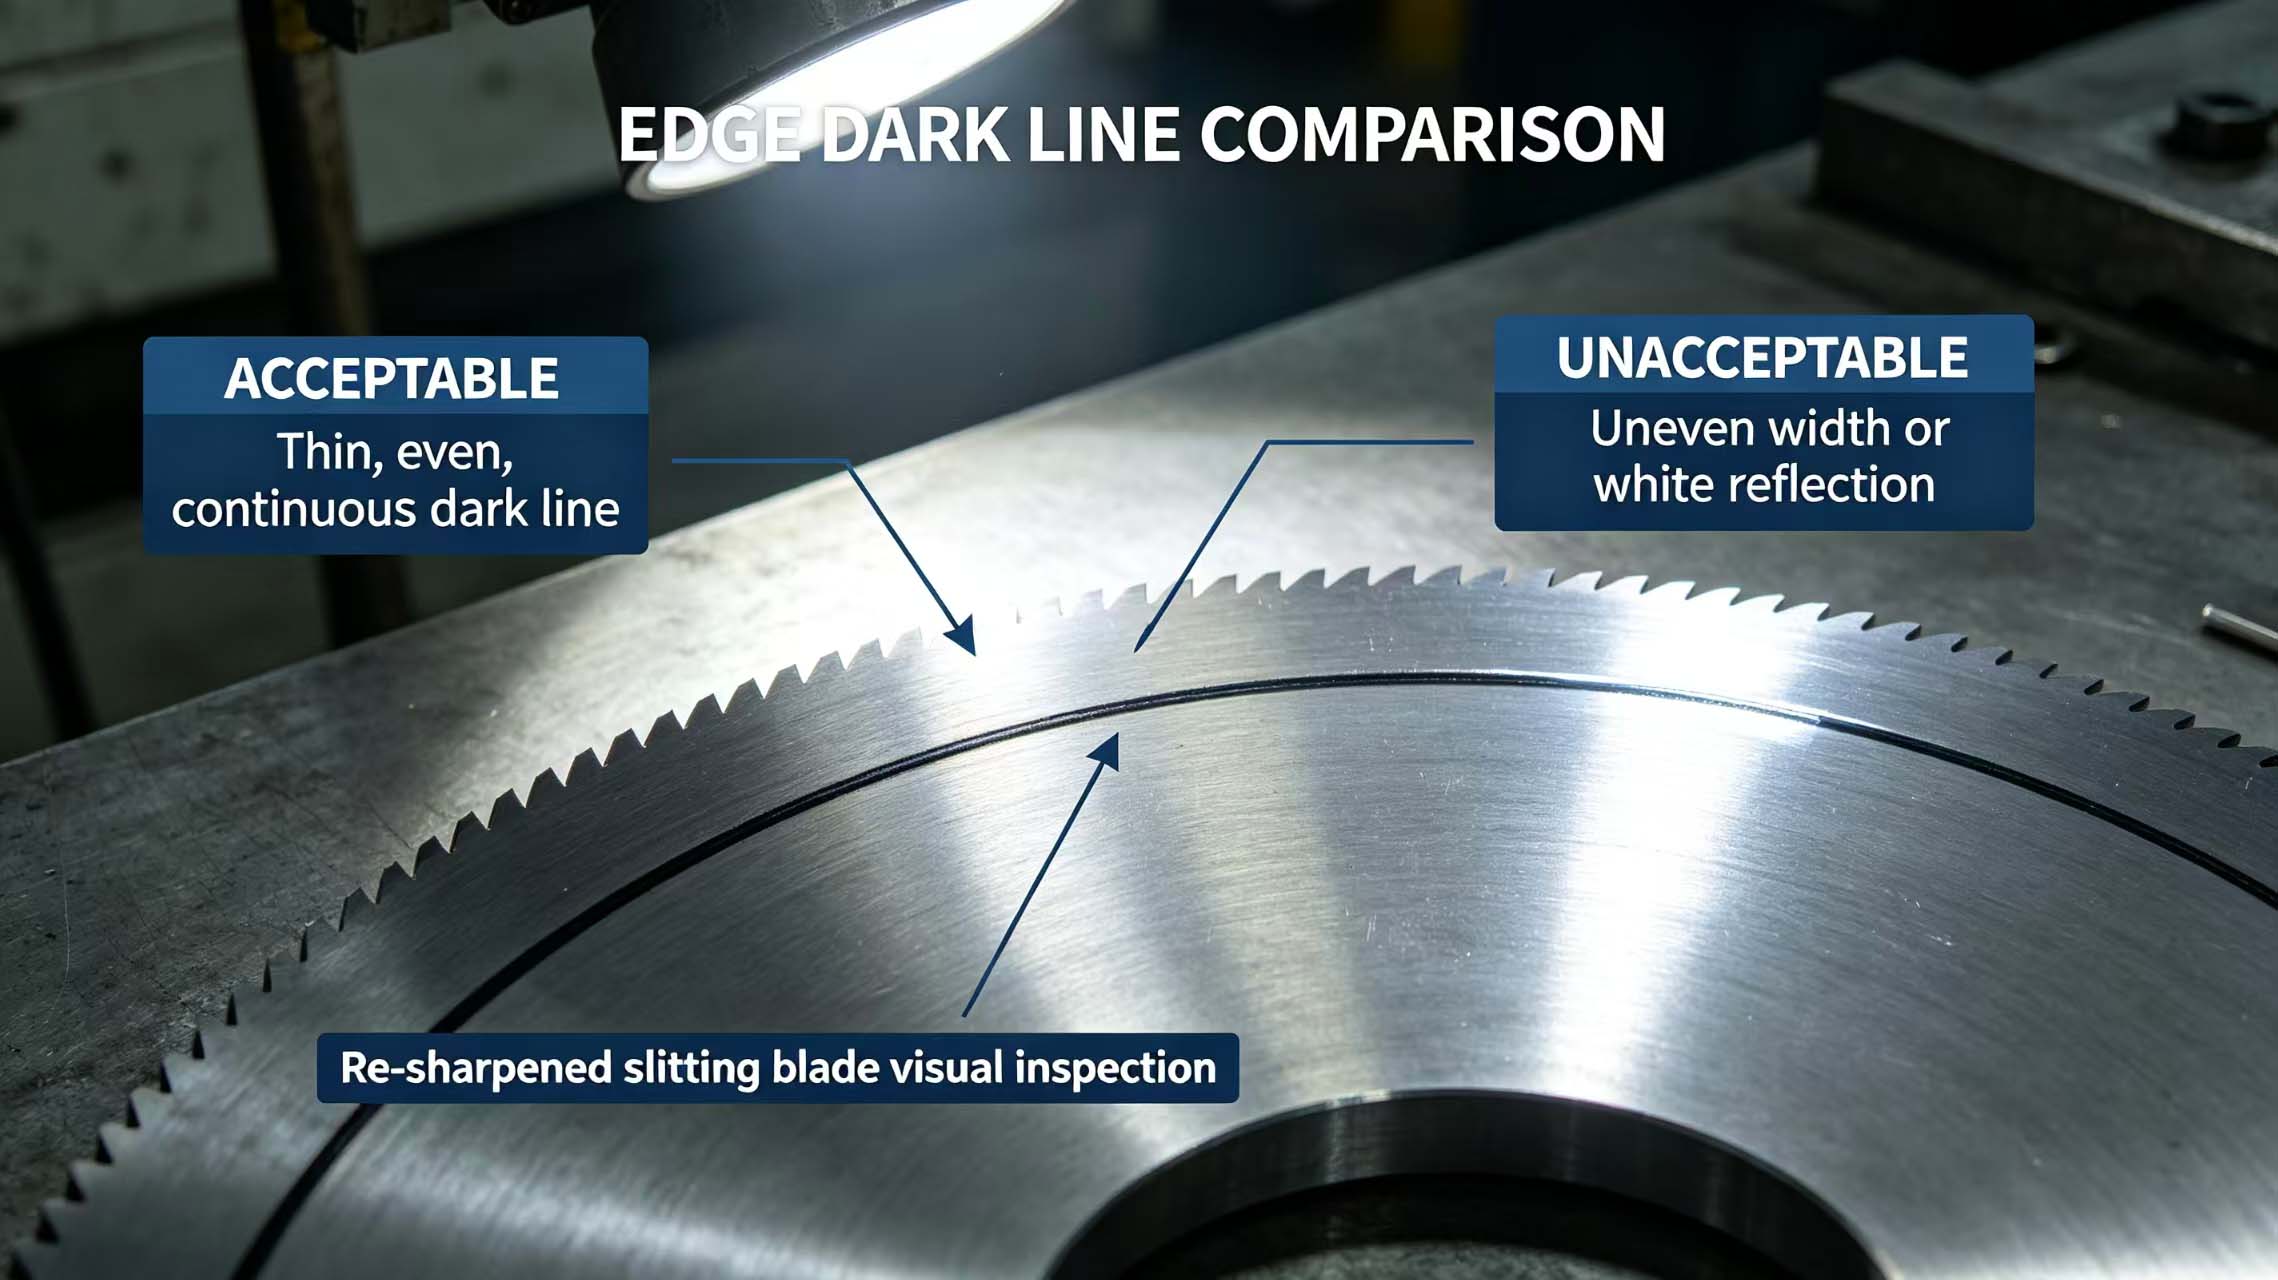
1. Inspection visuelle — vérifier si le trait foncé du bord est uniforme
Placez le lames de refendage réaffûtées pour la découpe des métaux Sous une lumière intense, observez la ligne sombre sur le bord. Un produit conforme doit présenter une ligne sombre fine, uniforme et continue, sans bord blanc, sans ébréchure ni interruption. Si la largeur de la ligne sombre varie ou présente des reflets brillants, cela indique un meulage irrégulier du bord ou des micro-ébréchures, nécessitant une reprise.
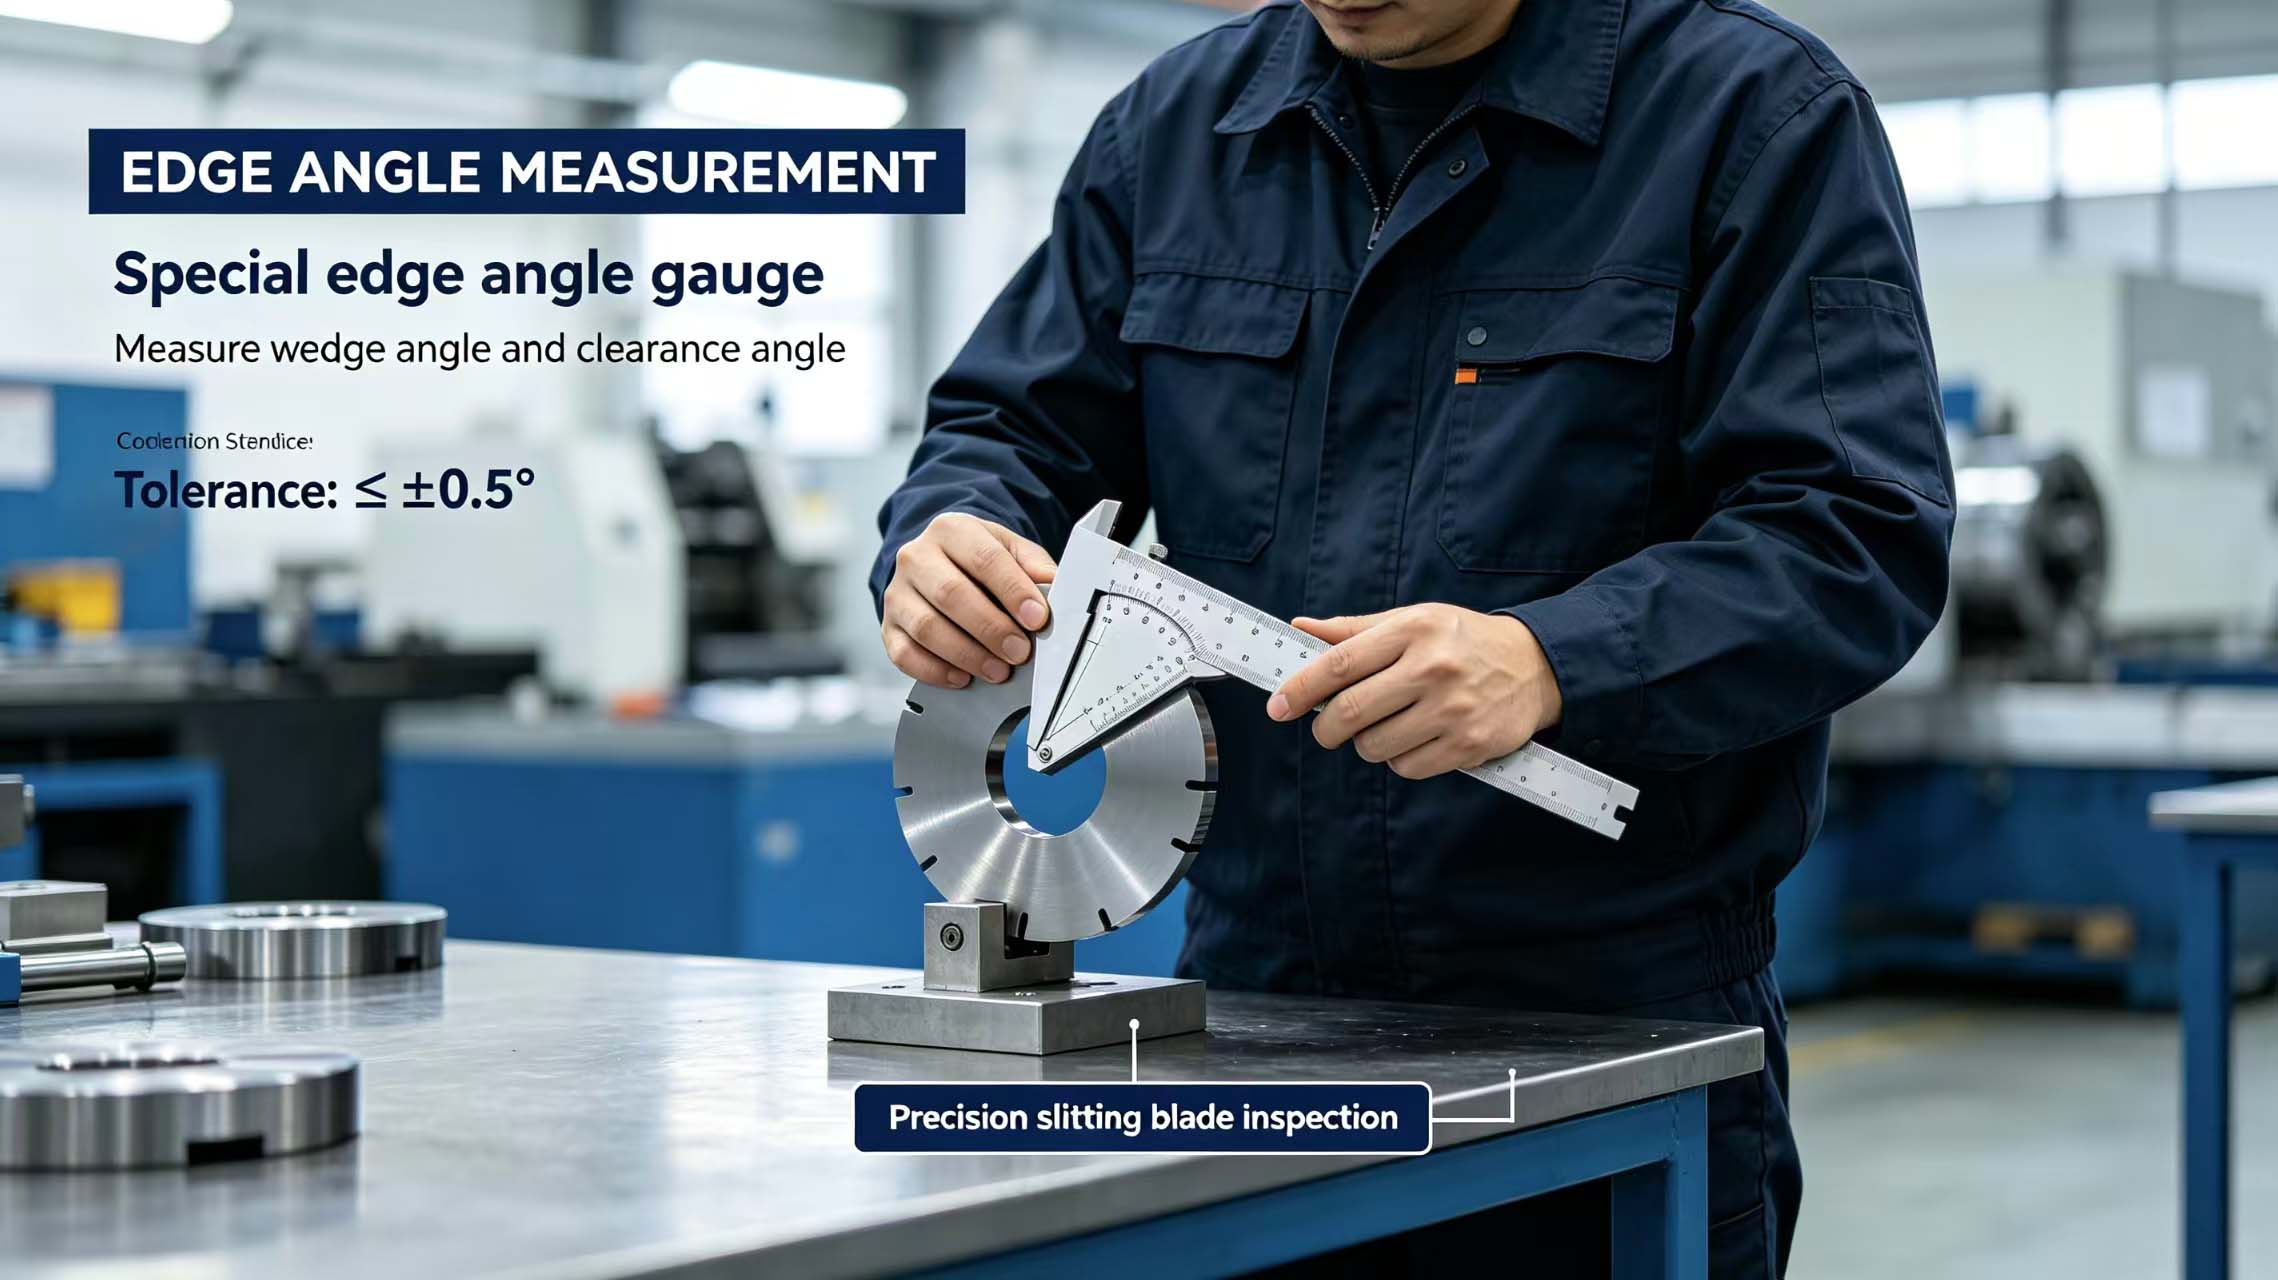
2. Inspection de l'angle de bord — utiliser un rapporteur d'angle ou un profilomètre
L'angle du tranchant influe directement sur la résistance à la coupe. Sur site, utilisez un rapporteur d'angle spécifique contre le tranchant pour effectuer la mesure ; l'écart requis doit être ≤ ±0,5°. lames circulaires de refendage de précisionIl est recommandé d'utiliser un profilomètre portable pour vérifier si l'angle de coupe et l'angle de dégagement correspondent au dessin. Si l'angle est trop grand, la résistance à la coupe augmente ; s'il est trop petit, la résistance du tranchant est insuffisante.
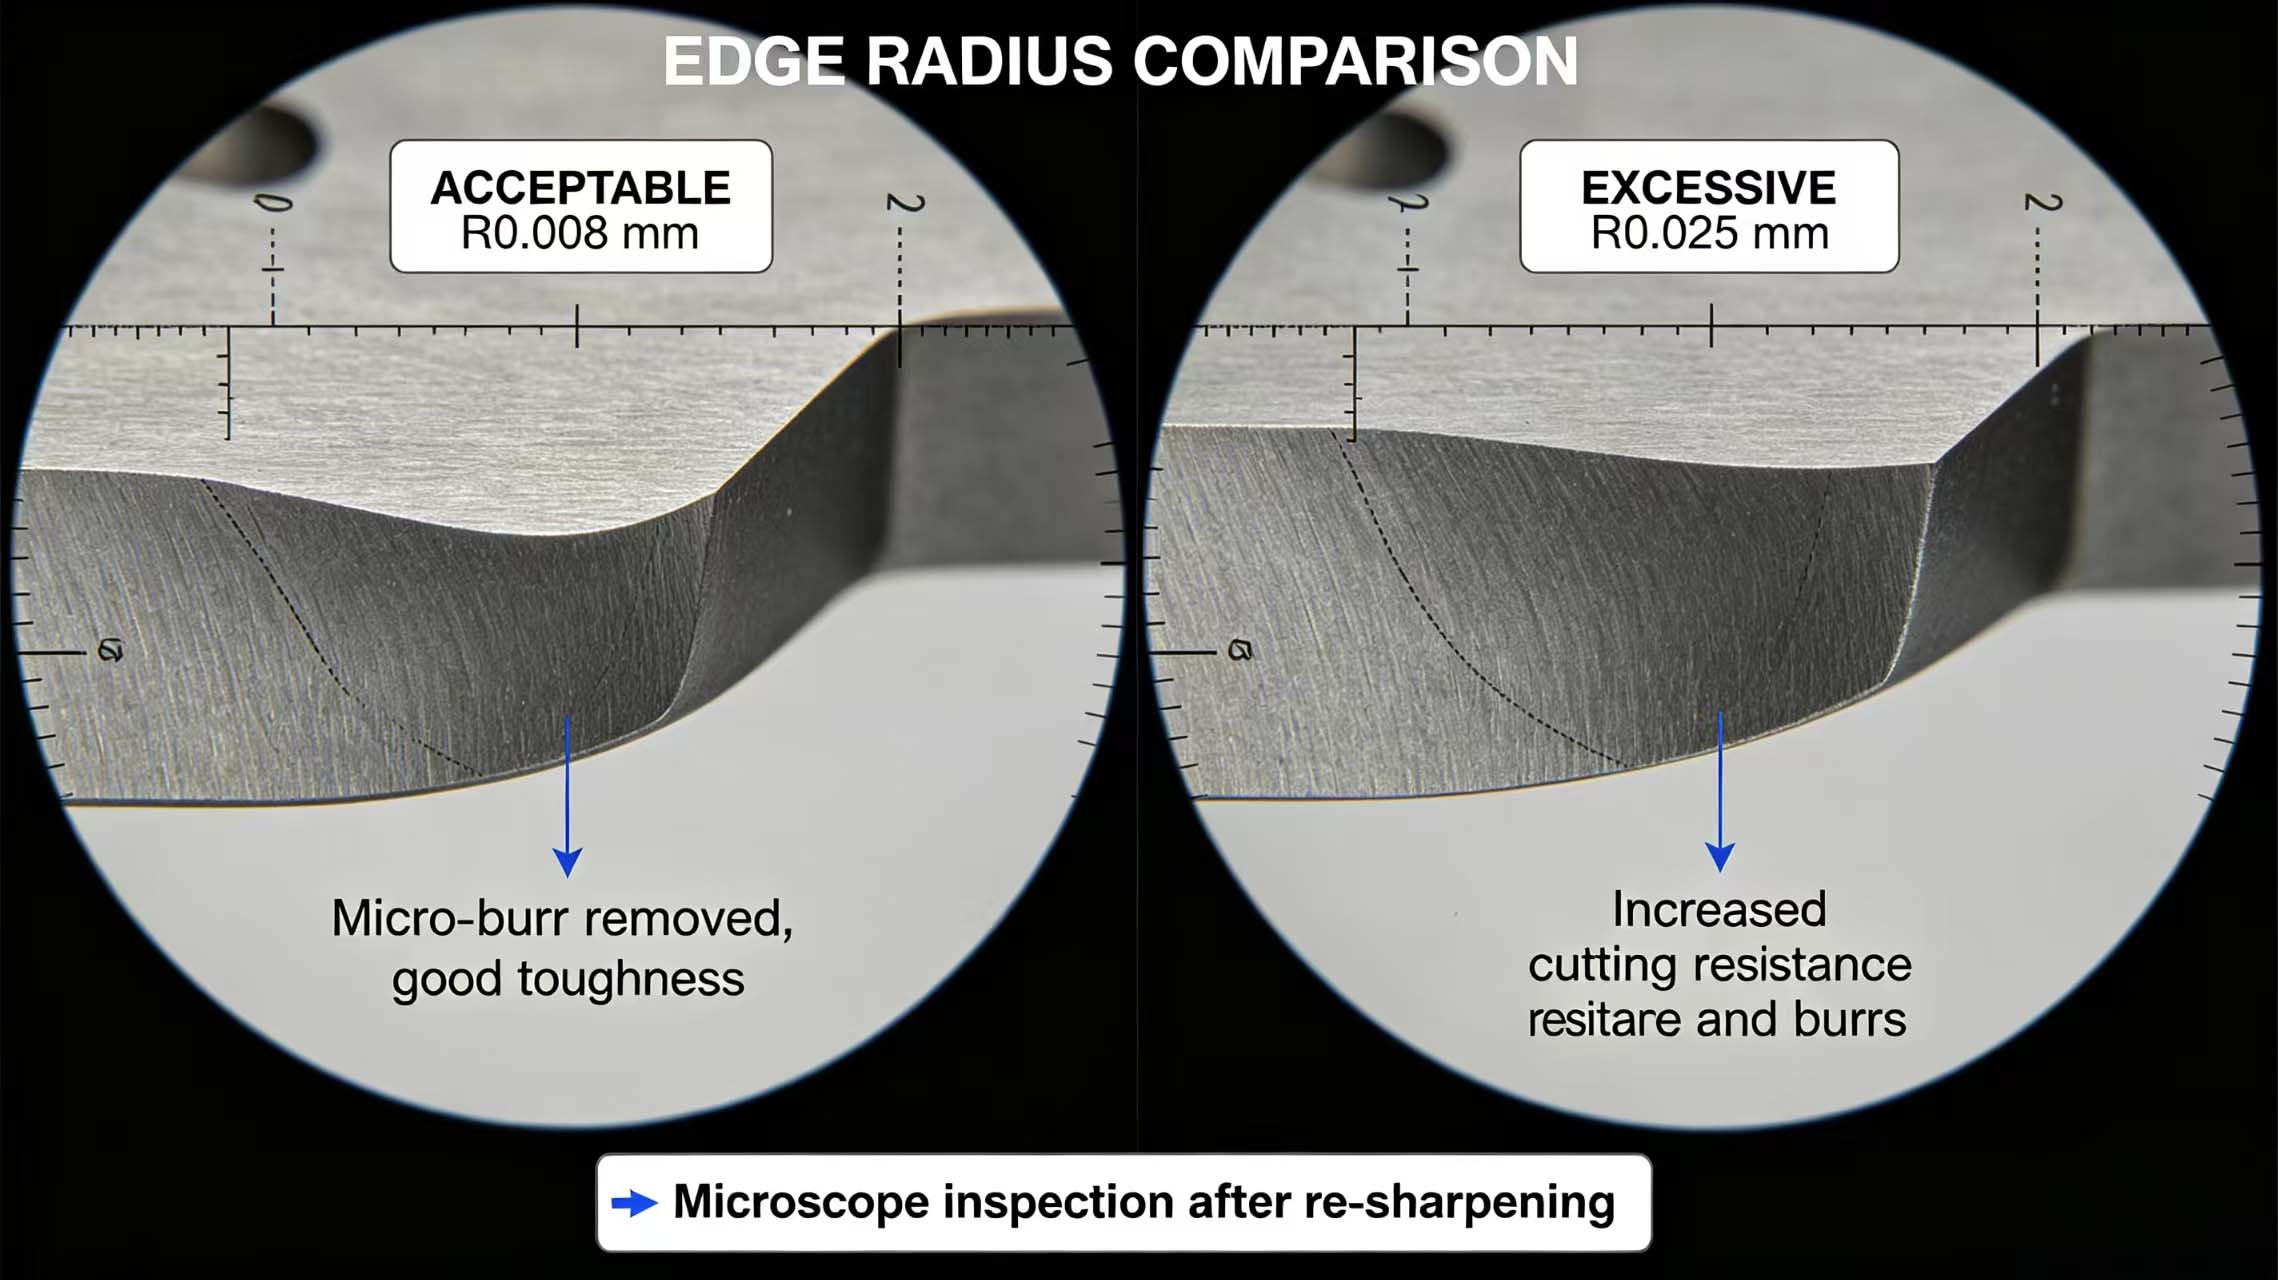
3. Inspection du rayon de courbure des bords — évaluer si la passivation est appropriée
Après réaffûtage, une micropassivation est généralement nécessaire pour éliminer les défauts microscopiques. Observez le tranchant à la loupe ou au microscope. Le rayon du tranchant est de lames de refendage rotatives à grande vitesse La valeur de R doit être contrôlée entre 0,005 et 0,010 mm. Si le bord est trop tranchant (R), il faut le régler.<0,003 mm), l'écaillage est probable ; si la passivation est excessive (R > 0,02 mm), la résistance à la coupe augmente et les bavures augmentent.
4. Contrôle ponctuel de la dureté — vérifier l'absence de recuit de rectification
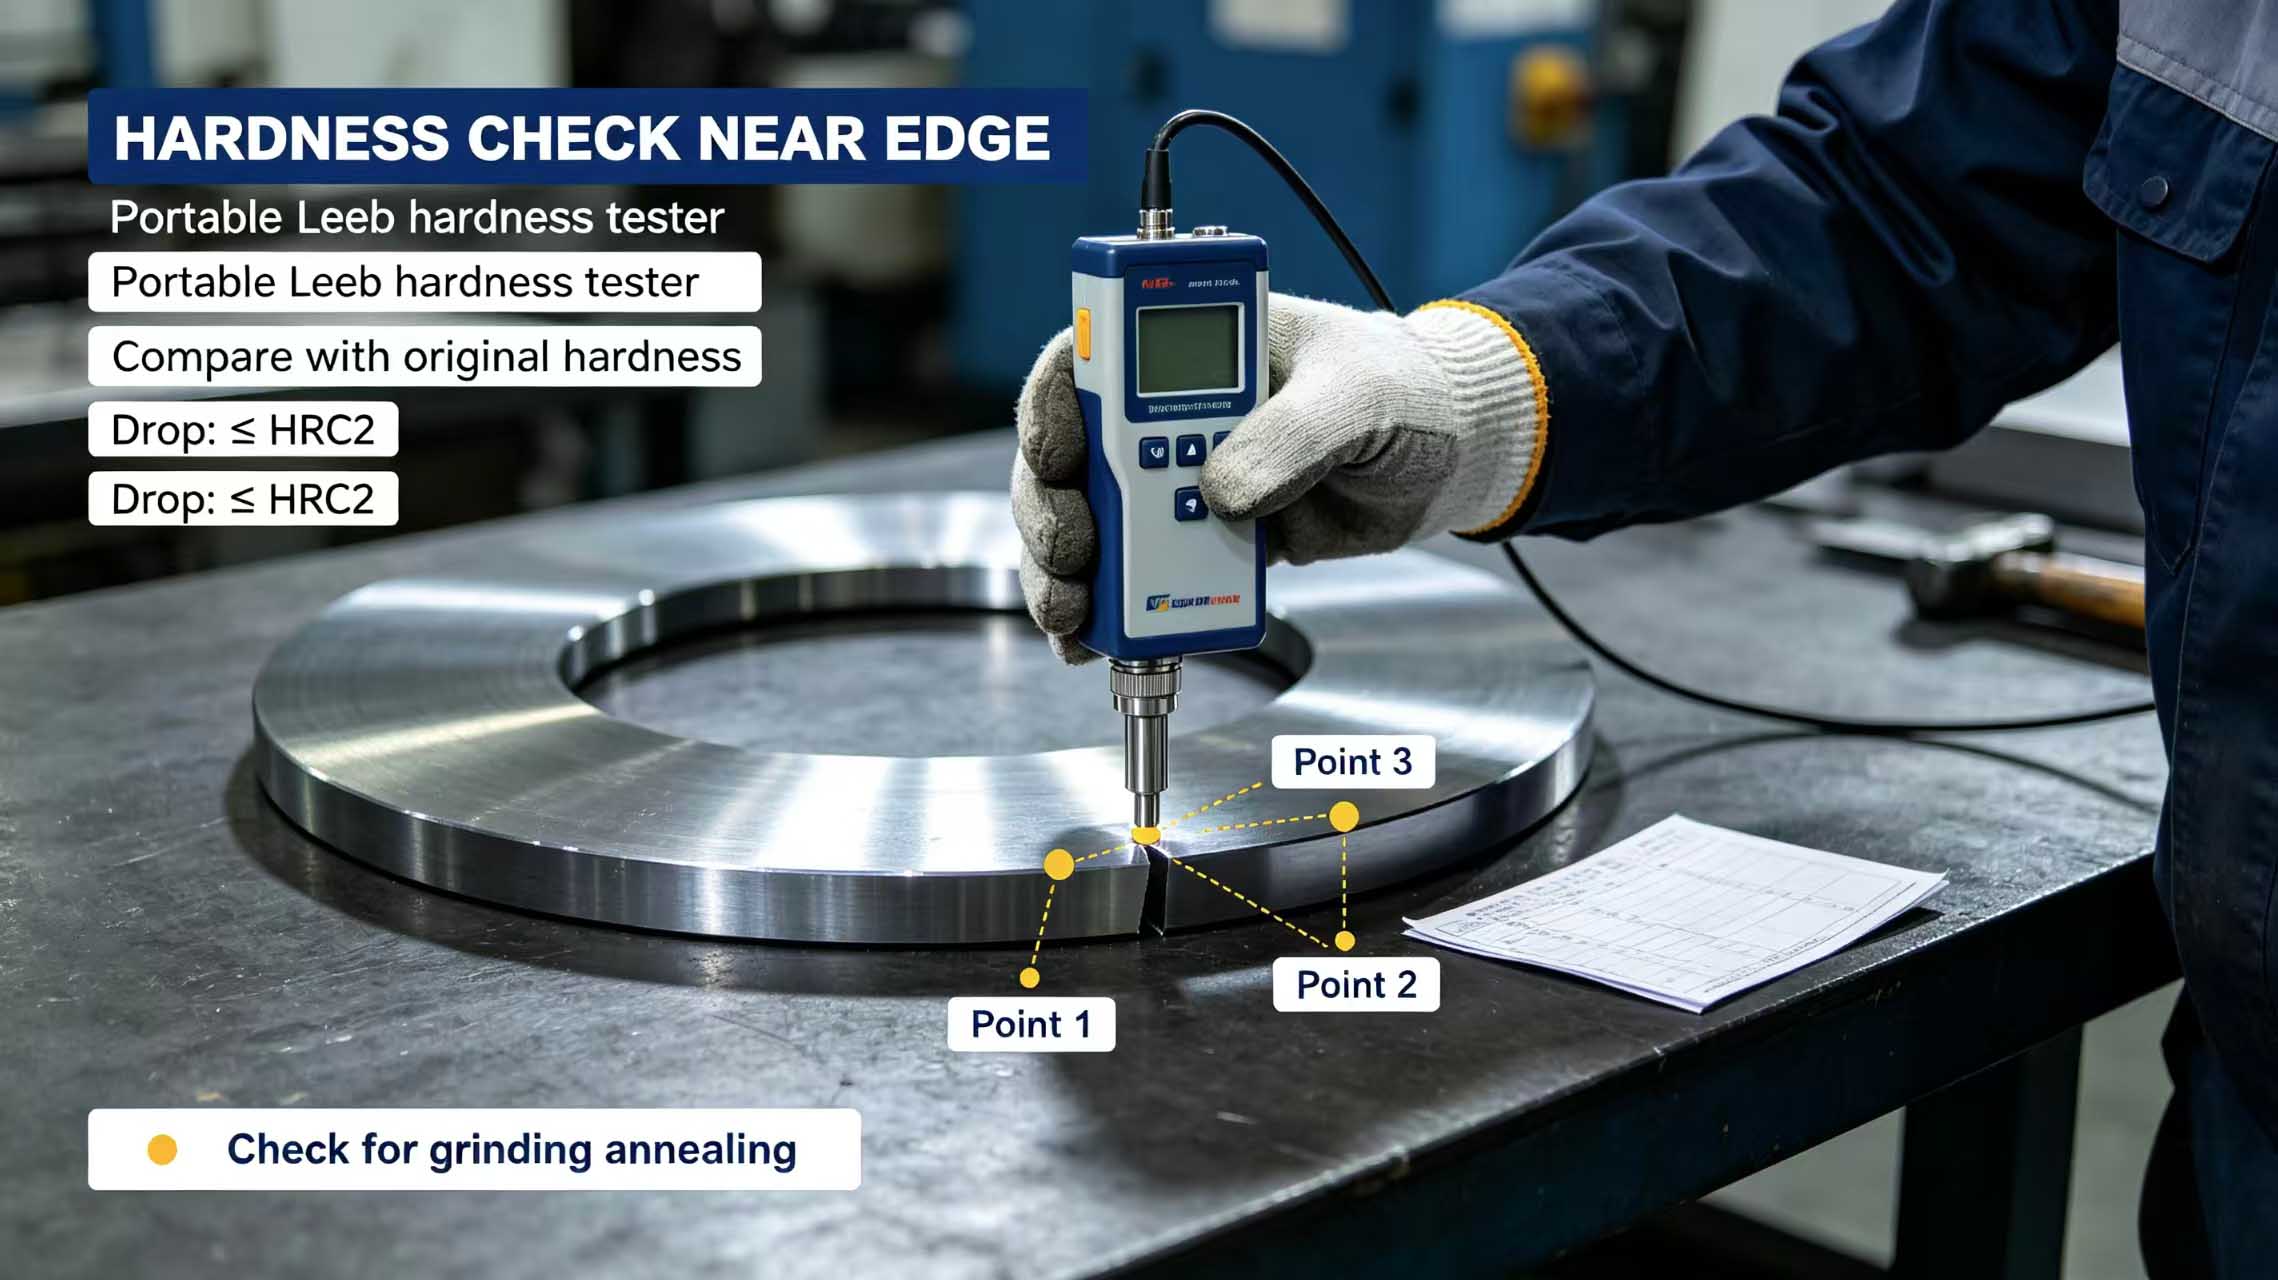
Les brûlures dues au meulage sont le problème le plus fréquent après un réaffûtage. Utilisez un duromètre Leeb portable pour vérifier la dureté en 3 points près du tranchant et comparez-la à la dureté initiale ; la baisse ne doit pas dépasser HRC2. Si la dureté chute significativement, cela indique un refroidissement insuffisant pendant le meulage, provoquant un revenu secondaire et réduisant la durée de vie de la lame. lames en alliage résistant à l'usure pour la découpe sera considérablement raccourci.
5. Contrôle du faux-rond — vérifier la précision de l'installation
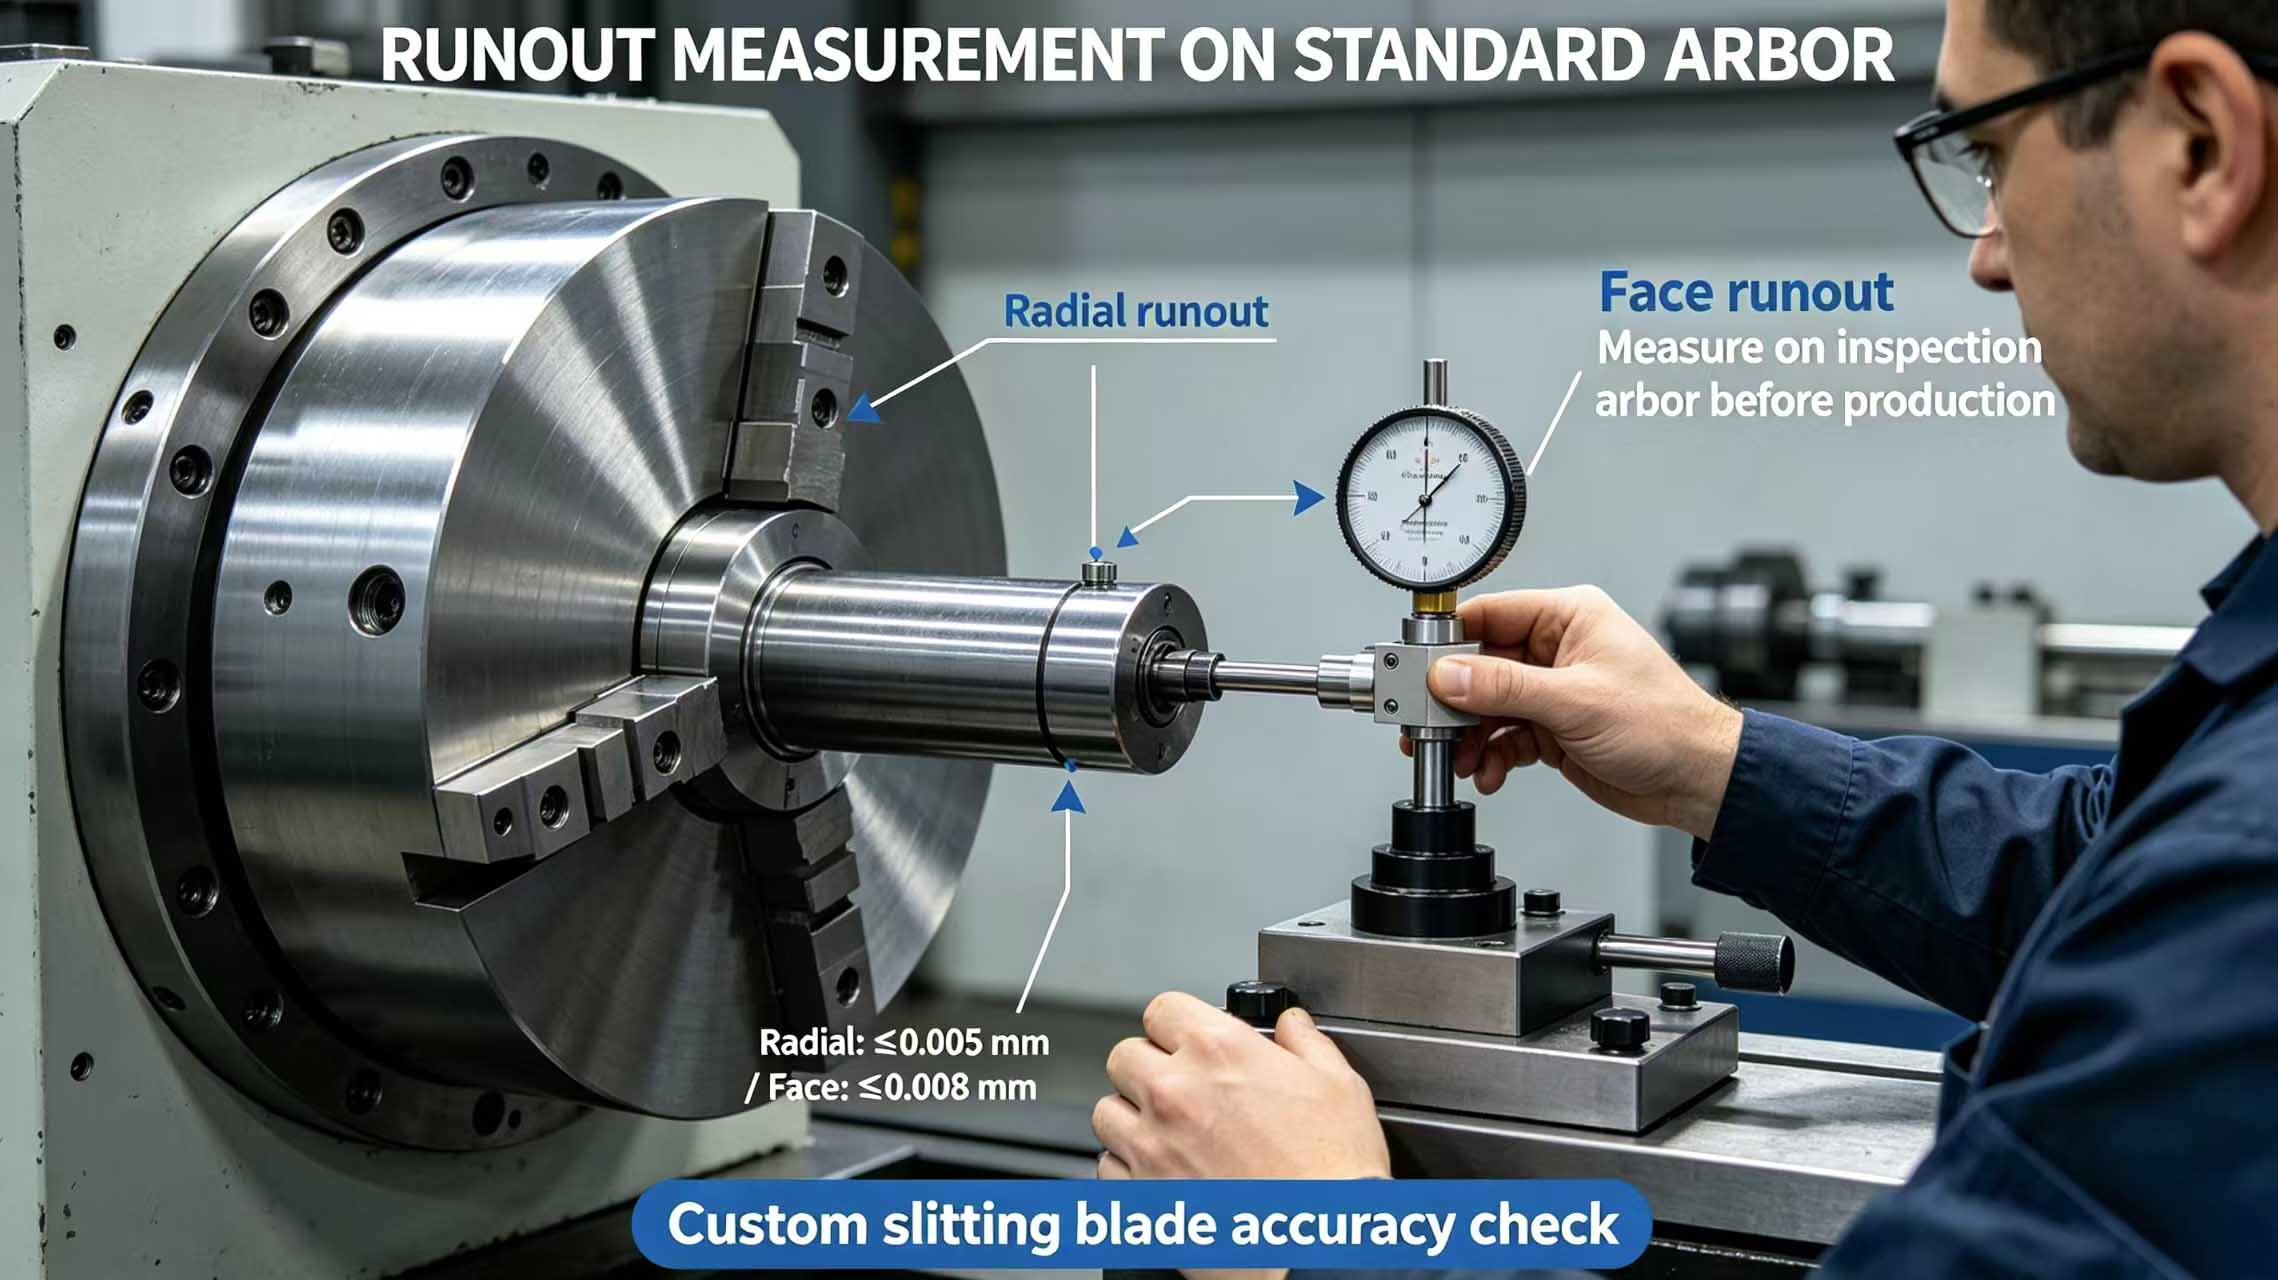
Installez la lame sur un arbre de lame standard et utilisez un comparateur à cadran pour mesurer le faux-rond radial et le faux-rond axial. Le faux-rond radial de lames de refendage personnalisées pour usage industriel Le faux-rond doit être ≤ 0,005 mm et le faux-rond axial ≤ 0,008 mm. Si le faux-rond dépasse la tolérance, des bavures périodiques apparaîtront lors de la coupe et l'usure des arêtes s'accélérera.
3. Liste des outils d'inspection rapide sur site
lampe torche puissante ou lampe de bureau
loupe grossissante 10x ou microscope portable
jauge d'angle de bord dédiée
Testeur de dureté portable Leeb
Indicateur à cadran et base magnétique
arbre de lame standard ou mandrin d'inspection
4. Critères d'évaluation et recommandations de traitement
QualifiéLigne foncée uniforme, écart angulaire ≤ ±0,5°, rayon de courbure conforme, chute de dureté ≤ HRC 2, faux-rond conforme aux tolérances. Installation et utilisation directes.
Sans réserveSi une pièce dépasse les tolérances, elle doit être retravaillée ou mise au rebut. Si la chute de dureté dépasse les tolérances, un traitement thermique de recuit est nécessaire ; si un angle ou un rayon s'écarte, un réusinage peut le corriger ; si le faux-rond dépasse les tolérances, vérifiez l'arbre ou l'alésage de la lame.
5. Service d'inspection et de réaffûtage de Mingbai Technology
Mingbai Mechanical Tool Technology Co., Ltd. propose des services complets de réaffûtage et d'inspection pour lames circulaires de haute précision pour le refendageChaque lame réaffûtée fait l'objet de cinq contrôles : aspect, angle, rayon, dureté et faux-rond. Un rapport d'inspection est joint. Nous garantissons que la qualité du tranchant après réaffûtage atteint plus de 95 % de celle d'une lame neuve ; dans le cas contraire, nous procédons à un réaffûtage gratuit.
Conclusion
L'évaluation de lames de refendeuse réaffûtées ne se limite pas à leur tranchant. Un contrôle rapide basé sur cinq critères est indispensable : aspect, angle, rayon, dureté et faux-rond. La maîtrise de cette méthode permet d'éliminer les lames non conformes avant leur installation et d'éviter les accidents de production. Mingbai Technology s'engage à garantir la qualité de votre refendage grâce à ses services professionnels de réaffûtage et d'inspection.
FAQ :
Q1 : Après réaffûtage, le tranchant présente de légers bords blancs. Peut-on encore l’utiliser ? A : De légères traces blanches sur les bords peuvent être des marques de meulage et n'affectent pas l'utilisation. Cependant, si ces traces sont visibles et irrégulières, cela indique un écaillage du bord, et il convient de le meuler à nouveau avant utilisation.
Q2 : Sans profilomètre, comment puis-je rapidement évaluer l'angle du bord ? A : Utilisez un rapporteur d'angle contre le bord, ou observez le rapport de biseau à la loupe. Les techniciens expérimentés peuvent également l'évaluer par essais de coupe. Cependant, la précision des angles nécessite toujours une mesure instrumentale.
Q3 : À partir de quel seuil de perte de dureté après réaffûtage est-on considéré comme non conforme ? A : Par rapport à la dureté initiale, une baisse supérieure à HRC2 est considérée comme non conforme. Cette baisse de dureté indique une brûlure de rectification, ce qui réduit considérablement la résistance à l'usure des arêtes et nécessite un traitement thermique de retouche.
Q4 : Que faire si le faux-rond dépasse la tolérance après réaffûtage ? A : Commencez par vérifier si l'alésage de la lame présente des bavures ou des dommages, puis vérifiez si l'arbre de la lame est tordu. Si le problème vient de l'alésage, rectifiez-le ; si le problème vient de l'arbre de la lame, réparez-le. Ne forcez pas l'installation.
Q5 : Quelles inspections sont incluses dans le service de réaffûtage de Mingbai Technology ? A : Ce contrôle comprend cinq étapes : inspection de l'aspect, des angles et des rayons des arêtes, contrôle de la dureté et contrôle du faux-rond. Un rapport d'inspection est fourni. Sur demande, un contrôle métallographique et un essai d'équilibrage dynamique peuvent être ajoutés.
 E-mail
:
 Tel.:


 fr
 Réseau IPv6 pris en charge
|